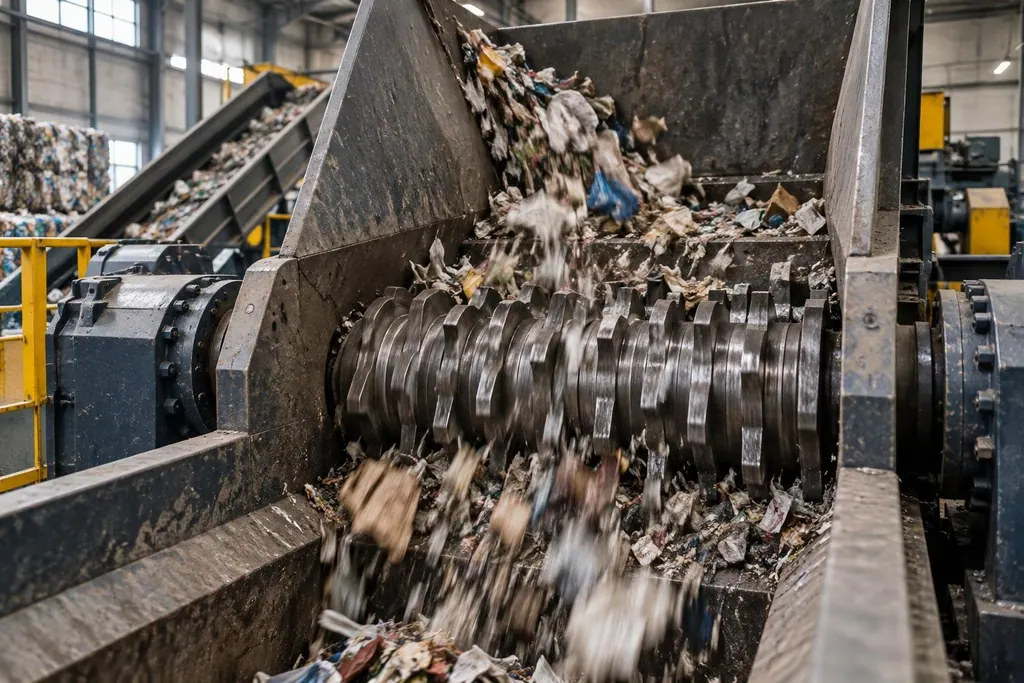
双轴撕碎机用于黑色金属破碎生产线的粗破与减容环节。两组相向旋转的刀轴带动交错排列的合金刀具,通过剪切、撕裂和挤压将汽车外壳、工业废钢切碎成规整块体。
混合废金属成分波动大,物料经常带有中厚板、结构件与缠绕杂质。粗破选型的依据是物料厚度与结构刚性:大件薄板包块或车体容易造成瞬时卡阻,选配带剪切咬合刃口的双轴撕碎机;纯硬质厚块则需要转入重型落料段,防止刀具崩刃。
在黑色金属破碎生产线中,双轴撕碎机负责初级解离。撕碎后的碎片尺寸更均匀,便于后续分选提纯,能降低熔炼能耗20%,同时减少后道设备磨损。
| 设备类型 | 适用物料 | 工序定位 | 选型判断依据 |
|---|---|---|---|
| 双轴撕碎机 | 汽车外壳、工业废钢、废旧家电 | 初级破碎与粗破减容 | 物料体积大且易缠绕时选用,靠低速高扭矩剪切撕裂防堵 |
| 黑色金属破碎生产线 | 建筑拆除废弃物、混合废金属 | 整线破碎与分选提纯 | 需同步产出纯净铁金属与有色金属时选用,后端搭配磁选与涡电流 |
一、混合废金属特性与双轴撕碎机破碎机理
废旧车辆拆解料与工业废钢混有轻薄钣金、高强度加强梁与塑料饰件。直接进冲击式细碎机,轻薄料容易团聚,坚硬异物则会迅速磨损锤头。
双轴撕碎机采用双转子设计,两侧刀轴低速相向转动,交错咬合的合金刀具在抓取大料时产生剪切力和拉撕力,强行撕开不同抗拉强度的金属件。这种机械结构比旧式破碎方案将处理效率提升40%以上。
前端配置这台机器主要是为了压低蓬松度并预开缝。金属包块经撕扯切碎后,内部空腔被压溃,藏在里面的非金属杂质随之脱落,送入后端涡电流分选机与磁选机时解离更彻底。选型依据是进料的包块密度与夹杂物比例:密实包块需配大扭矩驱动,轻薄散料则侧重刀具抓料密度。
二、剪切刀具材质与刀爪结构选型考量
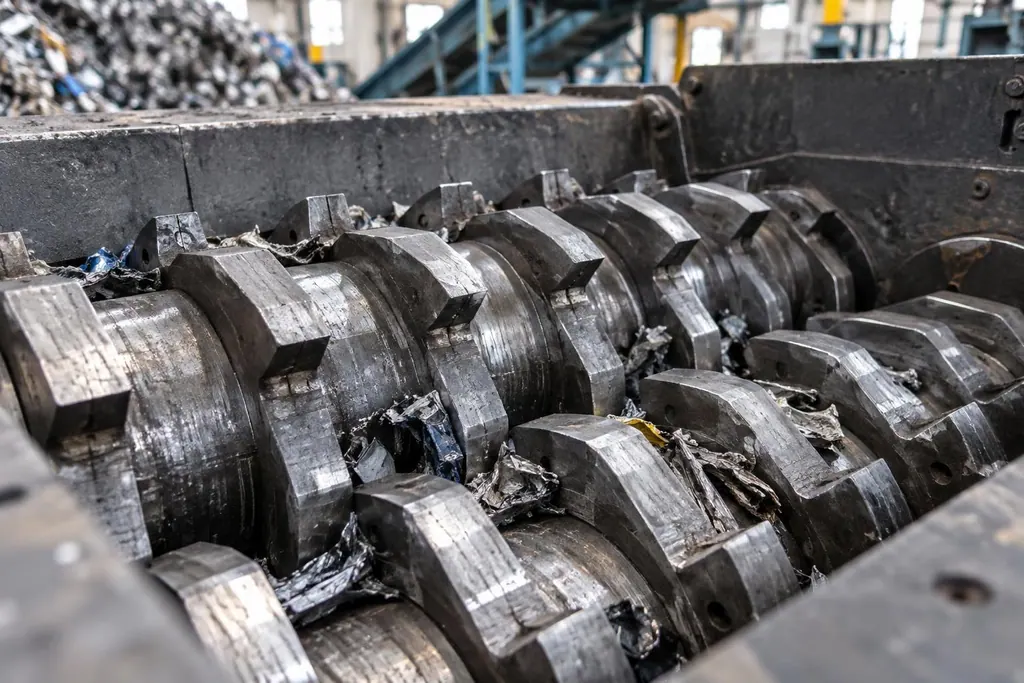
刀轴上的刀具直接承受冲击和磨损。选择刀具几何构型的依据是入料废金属的壁厚与抗变形能力:面对易滑脱的汽车外壳和卷曲薄板,应选多爪刀钩来增强咬合抓取;面对高强度工业废钢,则应选厚齿单爪或双爪刃形来保证齿根抗弯强度。
特种合金刀具配合重型轴承与齿轮箱来吸收交变冲击。物料在刀箱内承受剪切和挤压。一旦刀爪间隙磨大,薄板会被压弯折入缝隙而不是切断,极易引发主轴抱死。
耐磨合金刀具保持连续切削刃口,配合电控调节系统监控实时负载,自动调整破碎节奏,提升30%产能的同时降低刀具磨损。
三、低速高扭矩防卡堵与智能过载保护配置
混合废钢容易夹带不可破碎的重型实心轴或超厚铸铁件。传动链如果缺乏缓冲,瞬间冲击力会硬顶在齿轮箱和电机上,直接打坏齿轮或烧毁线圈。
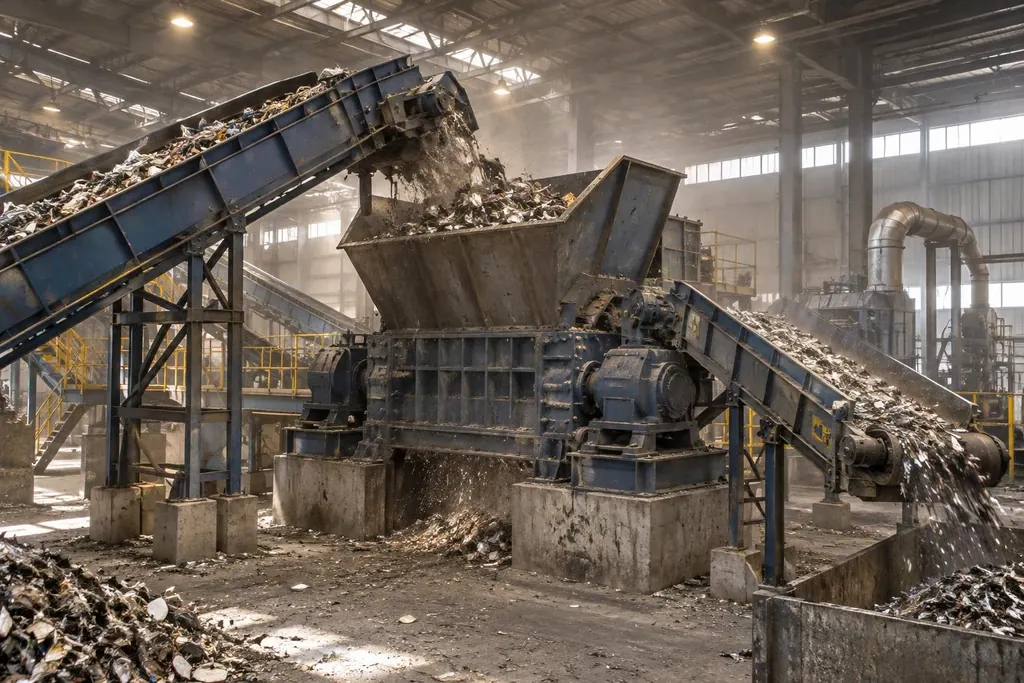
处理混合金属时,驱动端必须设置过载保护机制。异物卡入刀箱导致主轴电流骤增、扭矩超出设定阈值时,PLC立即切断正转并启动反转,将卡死物料吐出后再恢复正转切削。选型依据是原料杂质硬度与不可碎物概率:混料成分越杂,反转扭矩与过载阈值的响应要求越高。
如果连续正反转仍旧卡死,设备会自动报警停机并开启检修门,转交人工清障,避免主轴机构长期带载死磕。
常见问题
- 双轴撕碎机适合处理哪些混合废金属?
- 该设备主要用于处理汽车外壳、工业废钢以及废旧家电等复杂物料。依靠交错排列的合金刀具,通过剪切、撕裂和挤压实现大尺寸物料的均匀破碎与体积减量。
- 破碎腔遇到无法切断的硬质异物时如何防卡死?
- 系统配备智能监控与过载保护程序。检测到扭矩超限时刀轴会自动反转退出物料,再重新正转切削,反复受阻后会自动停机以保护齿轮箱与轴承。
- 在黑色金属破碎生产线中,双轴撕碎机后面通常搭配什么设备?
- 双轴撕碎机完成初级破碎后,物料通常进入二级细碎或分选工段。整线常搭配磁选机提取铁金属,并配置高频交变磁场的涡电流分选机分离非铁金属,使金属回收纯度达到98%以上。