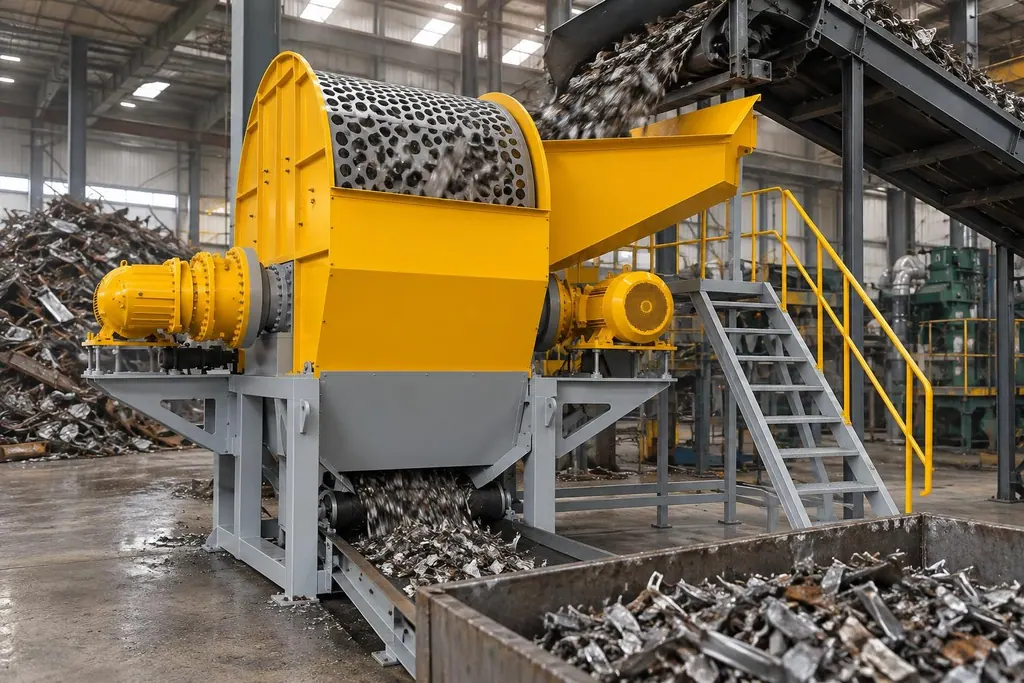
黑色金属破碎生产线用于汽车外壳、家电废料和工业废钢等物料的尺寸缩减与杂质解离。设备依靠重型转子高速旋转带动锤头,实施打击、挤压与撕扯,多放在再生资源分选与熔炼前处理环节。
处理废金属时,转子动力和锤头结构直接决定吞吐能力与单吨电耗。如果遇到轻薄打包料或复杂构件,直接用单台锤式破碎机硬冲,电流容易骤升,筛孔也容易堵塞,甚至造成主轴过载。匹配动力不能只看标称产能,要按进料抗力与堆积密度核算。
耐磨件的合金材质与转子配置需要绑定入料预处理程度。划分好粗碎与细碎的工艺边界,金属回收纯度才能达到98%以上,破碎系统也能维持连续出料。
| 设备类型 | 工艺阶段 | 适用物料形态 | 动力与配置判断要点 |
|---|---|---|---|
| 双轴撕碎机 | 初级破碎 | 汽车外壳、大件废料、复杂工业固废 | 依赖低速大扭矩剪切撕裂,重型轴承系统与合金刀具协同承受大冲击,避免硬卡 |
| 锤式破碎机 | 二级细碎 | 预撕碎后的金属碎片、轻薄废料 | 高速转子提供高频打击动能,依据物料硬度调节转速与锤头质量,提升解离度 |
| 黑色金属破碎生产线 | 系统级处理 | 混合废金属、家电及工业废弃构件 | 前端撕碎控形配合后端锤破均质化,后端联动磁选与涡电流分选提取纯净金属 |
一、废金属工况下转子驱动功率与扭矩选型的核心评估维度
废金属进入破碎腔的瞬时阻力很不均匀。评估驱动功率时,必须以瞬时峰值扭矩作为选型底线,不能只参考平均运行阻力。针对汽车外壳或工业金属废料这类抗拉强度高、塑性变形大的物料,转子需要靠足够大的转动惯量吸收冲击,避免电机频繁过载跳闸。
进料几何尺寸决定锤头的旋转轨迹包络线与功耗大小。当入料中混有大尺寸型钢构件时,若按轻薄料配电机功率,转子会被瞬间卡死。驱动系统需要配备调节机构,实时监控负载并调整破碎参数,以此压平电流波动。
出料控制机构会直接改变动力释放效率。破碎腔装有筛网时,孔径越小,物料在腔体内受循环打击的次数就越多,电耗成倍增加。如果生产目的是控制后续熔炼粒度,应当调整粉碎腔内的物料运动轨迹,配合特定间隙排料,减少腔内卡料引起的无效能耗。
二、耐磨锤头合金材质与结构形式匹配入料密度的判断准则
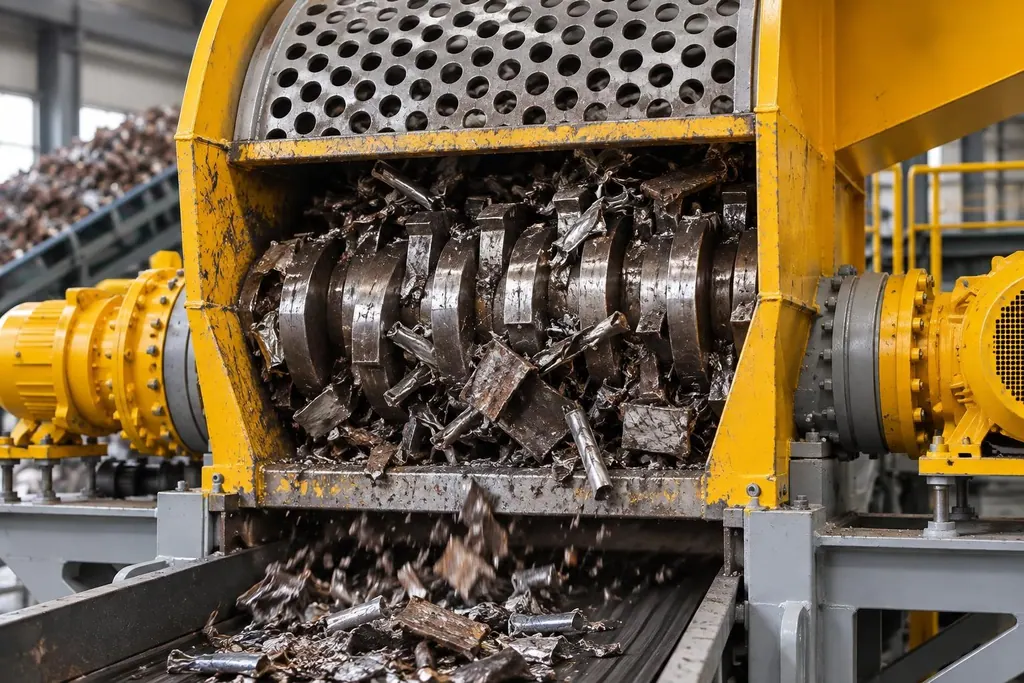
锤头材质与结构的选配,依据物料冲击强度与磨蚀特性的相对高低决定。面对汽车外壳这类大体积结构件,物料进入破碎腔时锤头承受强烈的冲击剪切力。这种工况下要选韧性基体结合的高强度特种合金刀具与锤头,防止高频撞击导致锤头断裂。
面对工业金属废屑这类细碎但磨蚀性强的原料,选型依据转向表面耐磨寿命。此时转子应匹配特种复合耐磨材质的锤头,用硬质耐磨面抵抗刮擦剥落,延缓锤头击打面形变。
锤头重量决定冲击动能。破碎轻薄金属构件时,选用迎风阻力小的轻量合金锤头可以维持线速度。遇到厚重废金属包块,则必须换用大质量整体铸造合金锤头,依靠单次击打的高冲击量砸开金属,确保撕扯剥离。
三、前置双轴撕碎预处理与锤破动力效率协同的系统布局逻辑
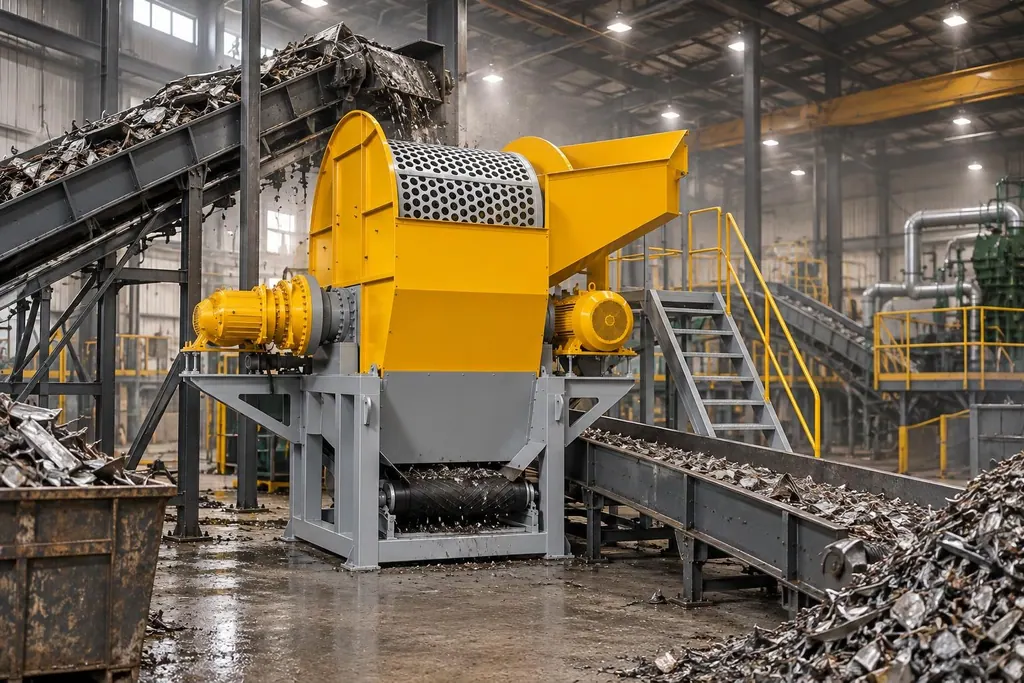
在大型黑色金属破碎生产线中,前端加一台双轴撕碎机做预处理,可以有效分担后段锤破的动力负荷。双轴撕碎机利用交错排列的合金刀具,通过低速大扭矩剪切与撕裂,先把整车壳或大件废料切开,破坏物料里的封闭腔体,释放弹性张力。
初级破碎把立体构件撕成片状料,落入锤式破碎机后,高速转子不再承受集中的瞬时点载荷冲击。这种前后搭配能让碎后金属碎片尺寸均匀,方便后续磁选分选,熔炼能耗还能降低20%。
碎好的物料送进高强度磁选机和涡电流分选装置,金属回收纯度可以达到98%以上,轻质杂质也能同步分流。整线各工段负荷分摊后,系统在维持产量的同时,刀具与锤头不易出现非正常崩刃。
现场视频
常见问题
- 处理混杂大件废金属时,为什么不建议直接单机使用锤式破碎机?
- 未处理的整车外壳或工业大件废金属结构强度高,直接送入锤破容易造成瞬时峰值扭矩过载,导致主轴动载过大、锤头快速磨损。先用双轴撕碎机低速剪切,能破坏物料张力,后段锤破就能在平稳载荷下运转。
- 废金属破碎线上如何合理选配耐磨锤头材质?
- 破碎大件废金属构件以承受高冲击载荷为主,需要选用高冲击韧性的特种合金刀具与锤头,避免受力脆断。处理金属废屑这类磨蚀工况,则要选特种复合耐磨材料,抵抗物料刮擦并减少更换频次。
- 该破碎线处理后的再生金属在后端利用上有何表现?
- 原料经初级撕碎与锤式粉碎后尺寸均匀,配合磁选与涡电流分选,金属回收纯度可达98%以上。均匀的金属碎片解离充分,进入重熔工序能使熔炼能耗降低20%。