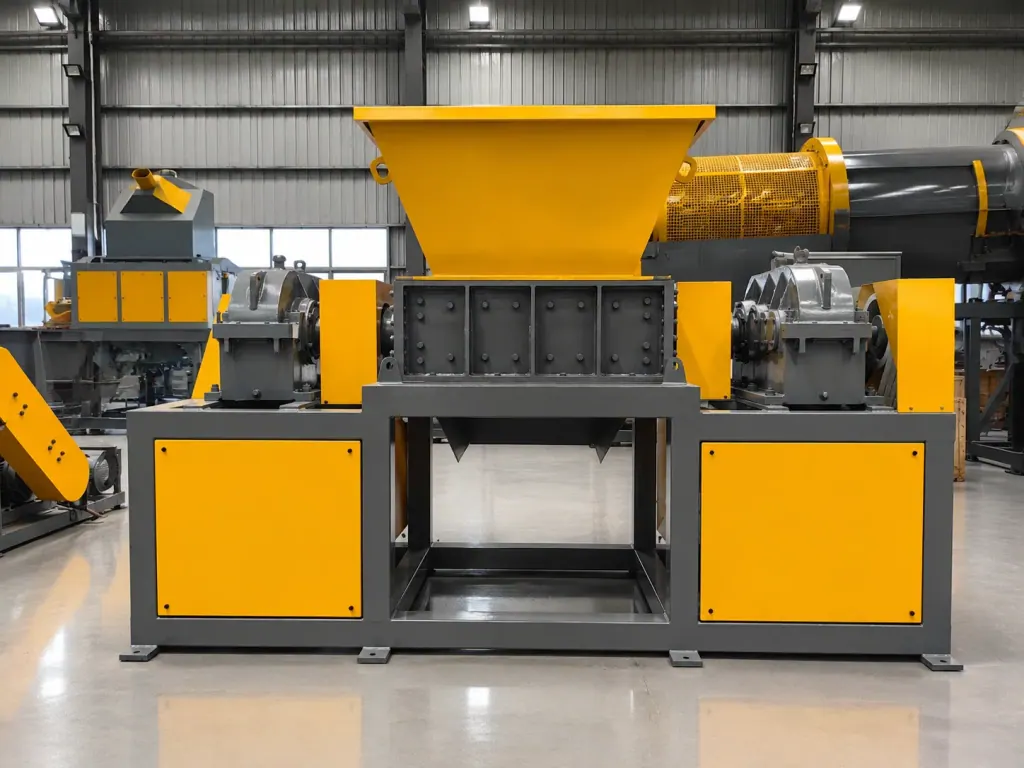
双轴撕碎机是黑色金属破碎生产线中的初级预破碎设备,主要依靠双转子上交错排列的合金刀具产生低速剪切、撕裂与挤压力,将汽车外壳、工业废钢等大尺寸废弃金属减容切碎,便于下游实施磁选分选与深加工。
处理黑色金属等高阻抗物料,整线运行的核心在于动力传动系统的抗冲击设计与电控保护逻辑。评估设备时,需重点考量减速装置在突发堵转时的扭矩储备,避免传动链机械损坏。
合理的动力匹配决定了设备的连续作业能力,直接影响到下游分选纯度与熔炼利用效率。明确驱动形式、轴承隔离密封及电气保护参数,是产线长期运转的前提。
| 设备配置环节 | 关键考量因素 | 技术选型判断 | 失效预防目标 |
|---|---|---|---|
| 驱动减速机构 | 汽车外壳与工业废钢的高负荷抗阻 | 选用精密齿轮箱匹配大扭矩电机 | 防止峰值载荷导致减速机打齿 |
| 主轴轴承布局 | 金属碎屑飞溅及轴向冲击传递 | 重型轴承外置结合迷宫式机械密封 | 杜绝金属微粉侵入润滑腔造成轴承磨损 |
| 过载保护系统 | 不可破碎异物卡机与电流骤升 | 智能传感监控联动毫秒级自动反转吐料 | 消除堵转烧毁电机与主轴断裂风险 |
高冲击负荷下的动力源选型与扭矩储备要求
破碎汽车外壳和工业废钢这类厚壁、韧性物料时,选型应偏向具备大传动比的重载精密齿轮箱驱动,判断依据在于物料咬入时主轴转速不可产生过大跌落。
减速箱的抗扭余量不足时,物料卡滞瞬间的反向冲击力会沿刀轴直接冲坏减速齿轮或打齿。动力链的额定输入扭矩需明显高于常规破碎工况的计算均值,齿轮箱内部齿轮应具备更高的表面硬度与心部韧性。
主轴刀具配置必须与动力输入互相锁定。厚刀盘咬入厚重废钢可形成较大切割剪力,动力源需匹配持续稳态输出,连续啃咬时才不会频繁触发热保护停机。
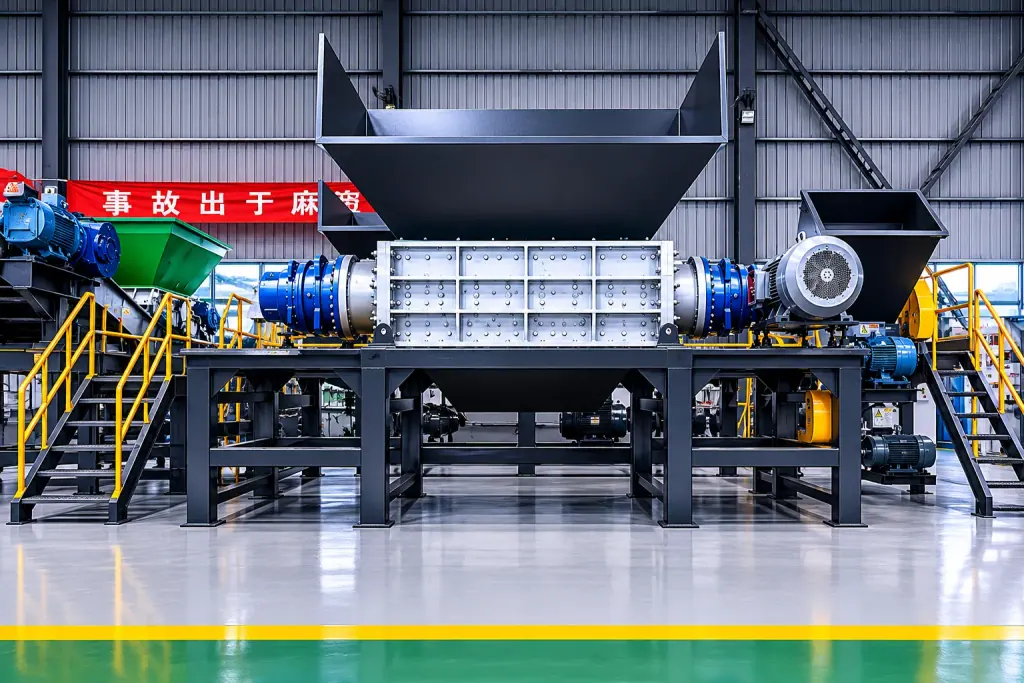
传动系统抗冲击配置与轴承防护密封设计
大块黑色金属咬碎时产生的振动剧烈,驱动轴与减速箱输出轴之间需采用吸收轴向和径向偏摆的重型联轴器,阻断硬性振动直接反冲进入减速箱内腔。
轴承箱必须采用外置式或独立隔离设计。判断依据在于金属切屑与粉尘具有导电性和强磨蚀性,若轴承与破碎内腔直接相通,细碎的金属渣皮易在负荷挤压下穿透传统橡胶油封,导致轴承卡死报废。
重型轴承系统配合多道机械迷宫密封与阻挡板,在物理空间上形成隔离断层。即使破碎室内充满金属微粒,也能阻止异物侵入润滑脂腔,保障轴承在重载工况下的机械间隙稳定。
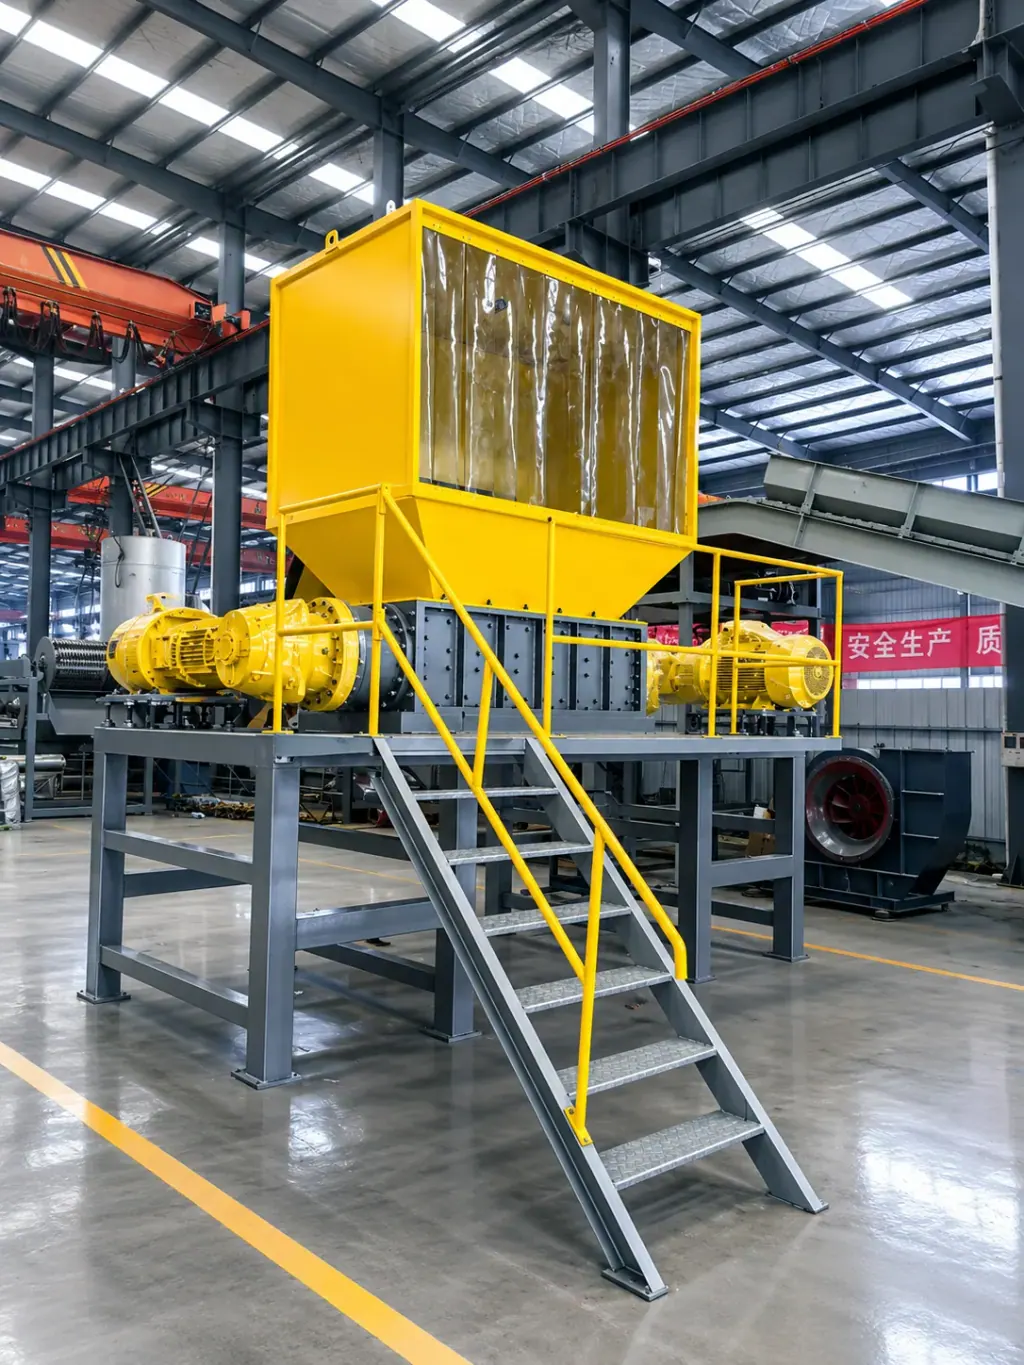
智能反转与过载保护机制的参数匹配
面对厚钢锭等不可破碎的异物,机械切削力在短时间内急剧上升。电控系统必须配置电流或压力监控模块,主驱动负载达到预设峰值时,控制程序需在毫秒级内切断正转推进。
自动保护逻辑的判断依据是堵转持续时长:系统触发过载后,主轴应迅速停转并执行反转吐料,把卡滞异物顶松或调整姿态,随后重新转入正向剪切。若连续反转三次仍未排除过载,设备需停机报警并切断进料。
双转子的独立驱动控制比单驱链条更具适应性。面对复杂缠绕物料,两根刀轴能根据各自传感器测得的实时负荷独立调节转向与动作节奏,避免整机因单侧卡死停摆。
现场视频
常见问题
- 黑色金属破碎生产线中双轴撕碎机主要承担什么作用?
- 双轴撕碎机在生产线中作为初级破碎设备,通过剪切、撕裂和挤压作用将汽车外壳、工业废钢等物料剪切成尺寸均匀的金属碎片。破碎后的物料便于下游进行磁选分选提纯,也能使熔炼能耗降低20%。
- 遇到不可破碎的坚硬金属卡死刀箱时,设备如何自我保护?
- 控制系统通过实时监控负载状态识别过载。检测到电流异常峰值时,系统立即启动反转程序吐出物料,松动卡滞物,反转尝试失败后直接停机报警,保护传动部件不被硬拧损坏。
- 为什么处理黑色金属时轴承系统需要特殊防护?
- 撕碎黑色金属会产生大量坚硬锐利的金属粉尘与碎屑,若密封不良极易磨损轴承滚道。采用重型轴承系统配合多层隔离密封结构,可阻断高负荷振动与金属杂质侵蚀,保障重载作业下的机械稳定性。