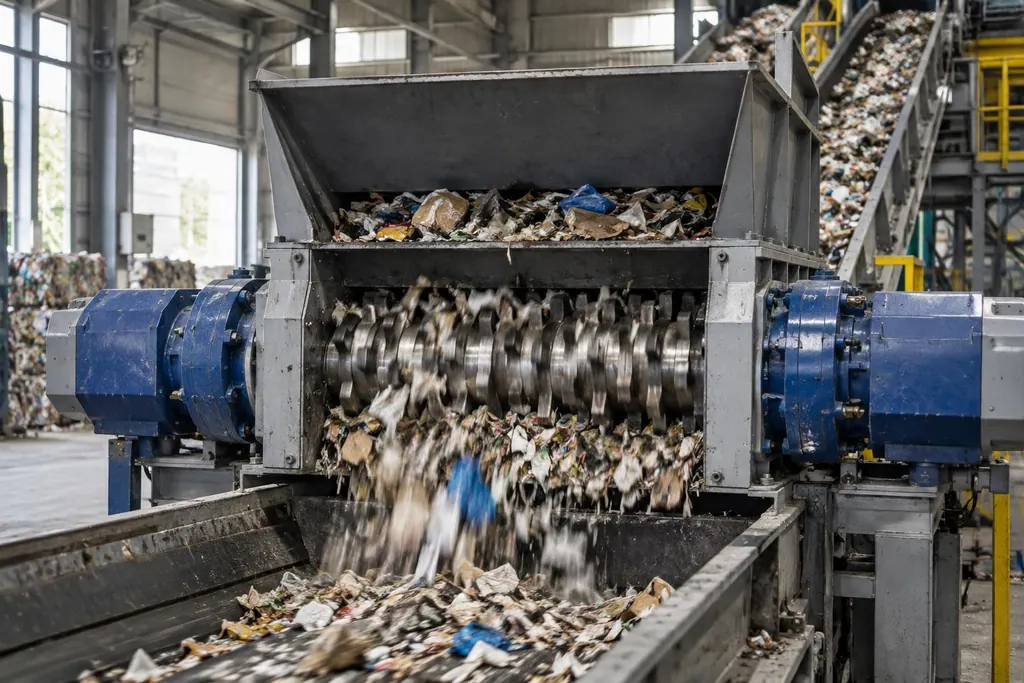
双轴撕碎机利用两根低速轴上交错排列的合金刀具,剪切、撕裂和挤压汽车外壳及工业废钢,把大件金属粗碎后送入后续磁选。
混合废钢里常夹杂高强度厚件,轻薄钣金也容易缠绕。巡检如果只盯着下料量,很难察觉早期的机械疲劳。刀口磨平、传动震颤或者偶发卡阻,放任不管就会变成主轴弯曲,甚至崩断减速箱齿轮。
判断设备要不要停机检修,主要看三处:刀口切削面的磨损痕迹、轴承箱与减速箱里的油液成色、过载反转时的电控动作。巡检时抓住这几点,就能直接找出故障位置。
| 巡检部位 | 检查项目 | 状态判断依据 | 处置建议 |
|---|---|---|---|
| 合金动刀 | 刃口磨损与崩缺 | 薄板物料无法切断并出现连续撕扯,刀尖圆弧扩大 | 安排动刀修磨或成组更换新刀 |
| 主轴系统 | 刀具轴向配合间隙 | 两轴交错动刀侧面夹料,物料在轴向产生挤压膨胀 | 调整轴向隔套厚度并紧固压紧螺母 |
| 减速箱 | 润滑油液颜色与杂质 | 油品乳化变质,或油液内伴有细小金属碎屑 | 清洗箱体并彻底更换指定型号齿轮油 |
| 主轴承座 | 轴承运转温度与温差 | 两侧轴承温差异常增大,表面温升速度过快 | 检查润滑脂量与清洁度,排查轴承磨损游隙 |
| 电气控制 | 过载反转保护动作 | 连续反转三次无法咬碎出料并触发安全停机 | 停机断电人工清理异物,禁止连续点动硬冲 |
双轴撕碎机动刀磨损与轴向间隙目视检查及判定方法
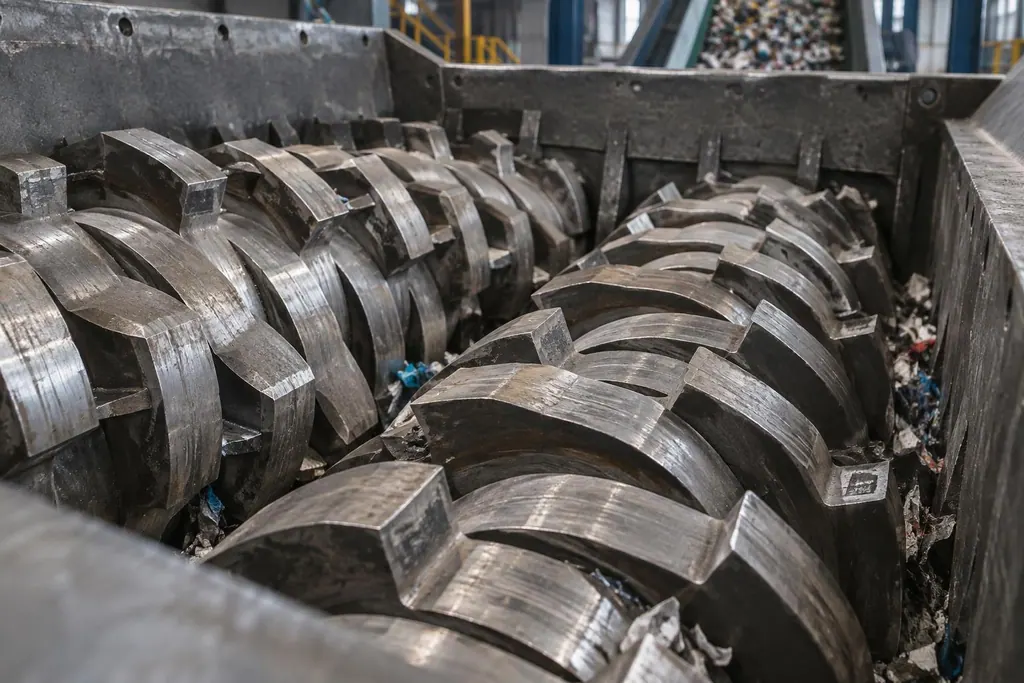
拉闸断电,先看动刀刃口的圆角大小和咬合面的剥落痕迹。刀刃正常受力时迎料面光亮平整。一旦刃口啃出崩坑或者磨圆,剪切动作就会变成硬挤和死拽,转子负荷跟着直线上升。
接着看两轴交错动刀的侧面间隙。薄铁皮如果卡在两刀侧面扯不断,说明隔套磨薄了,或者锁紧螺母松动。侧向间隙一旦放宽,物料就会横向撑开刀盘,让主轴承受额外的弯折力,这时就要加垫片重新调紧隔套。
薄板在出料口挂成大团撕不开,说明刀刃已经切不动料,必须停机拆下成组修磨或在线堆焊,不能留着单轴硬撑。出料切口整齐时继续用,出料拉丝成团就必须处理。
传动系统异常振动、减速箱油液状态与主轴温升排查标准
设备带料转动时,站在侧面听电机、减速箱和主轴承座的声音。双轴咬合自带节奏沉闷的撞击声,但箱体要是传出金属撞击脆响,或者整机出现低频晃动,一般是轴承保持架散了,或是齿轮面被啃出了麻点。
看油标查油位,顺便瞧一眼油色。齿轮油发黑且浮着细金属粉末,说明齿面或滚子正在磨损剥落;要是油液泛白起泡呈乳化状,就是密封圈漏了,进水或进了粉尘。
测温枪照准主轴两端的大轴承座。两侧温差明显拉开,或者座子温度窜得太快,依据是里面的润滑脂干结变质、黄油打得太满散不出热,或是轴向受挤压吃死了游隙。温差拉大必须开盖掏出旧油脂检查游隙,不能只当成缺油处理。
混合废金属撕碎过载停机与反转卡阻诱因分析及复位要点
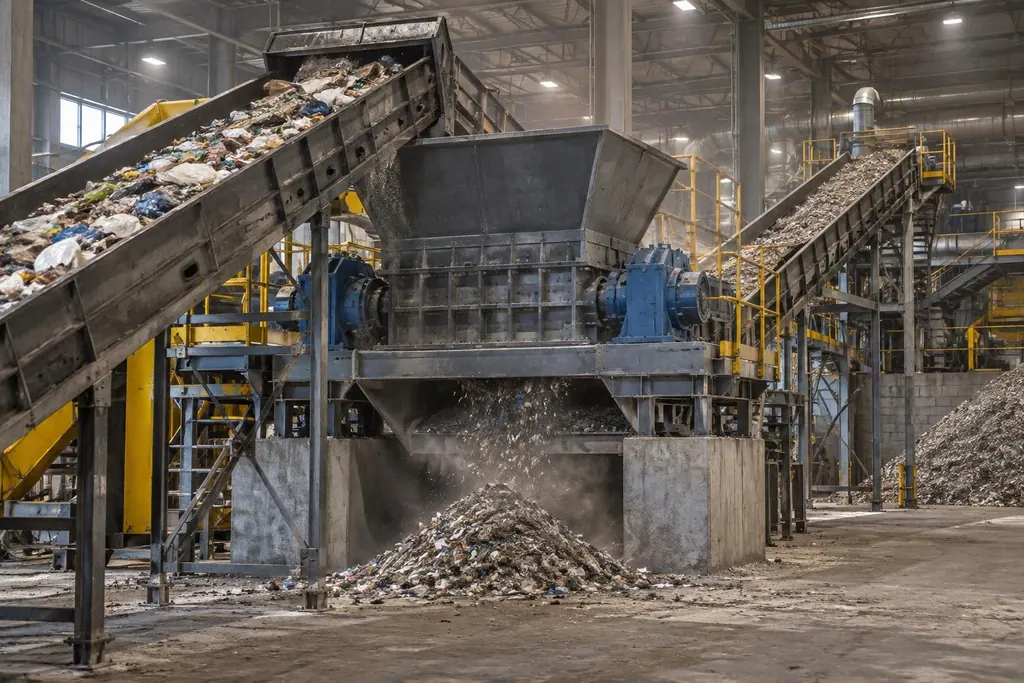
撕碎腔里掉进实心铸件或重型槽钢,电流猛窜就会激活动作,电控柜指令主轴反转退出硬物。反转推了三次还是咬不烂,整机直接断电抱死,避免扭断减速箱轴头。
停机报警后别按正转按钮硬冲。必须摘下安全销拉开观察窗,拿长柄钩子清理卡在刀齿缝里的硬块。物料卡死在刀底,多半是薄板缠着厚方管,在两根轴之间拧成了死结。
清理干净后的复位有先后顺序。先手动盘车或点动两下反转,确认轴身转得开,再合闸空转两分钟。等齿轮箱声音平稳、电流落回空载刻度,才能重新开动前面的喂料输送机。
常见问题
- 双轴撕碎机适合在黑色金属破碎生产线中处理哪些原料?
- 双轴撕碎机主要用来粗碎汽车钣金、混合废铁和工业废旧型材。设备用低速大扭矩对滚挤压,把大体积散料切成巴掌大的碎片,方便磁选机分选。
- 巡检中如何判断动刀已经失效需要修磨?
- 看排料状态就能定。薄钢板不再被干脆切开,而是被拉成麻花状夹在刀缝里带出来,说明刃口已经磨钝。停机看刀尖,圆角过大或崩口成排,就该拆下来堆焊或换面。
- 设备发生反转保护停机后能否直接启动强行切碎?
- 绝不能直接起动。自动反转三次后抱死,说明里面的硬物已经卡死刀齿,强行点动正转很容易撕裂刀爪或别弯主轴。断电打开维修门,用工具把异物掏出来,手动盘车确认无阻力后才能上电。