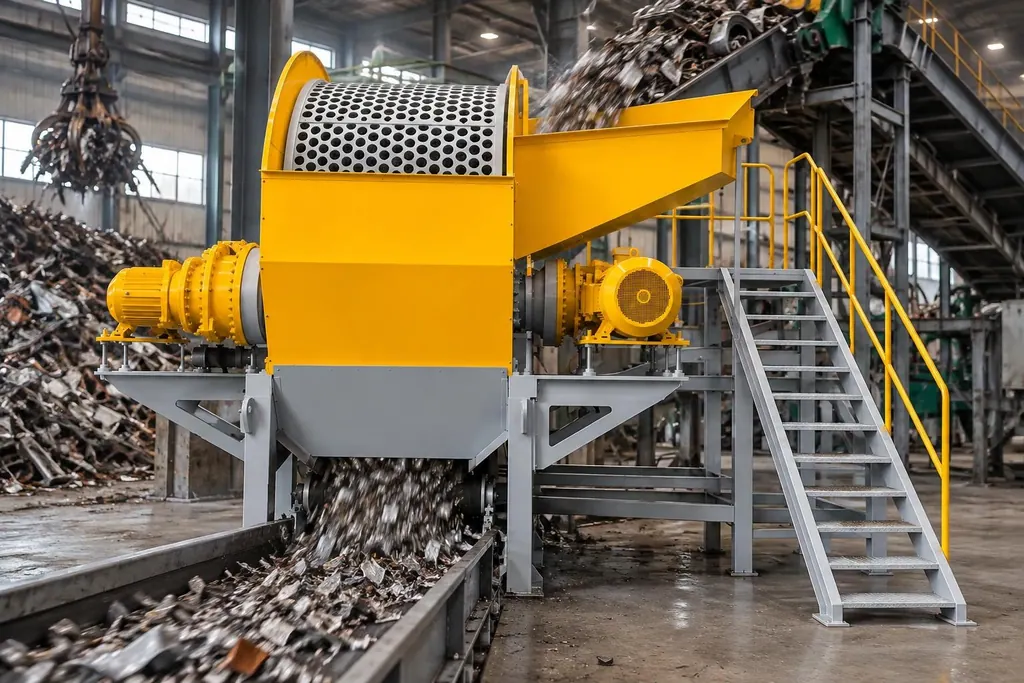
双轴撕碎机作为黑色金属破碎线的一级剪切设备,两根低速异向旋转的主轴带动交错排列的合金刀具,通过剪切与挤压把汽车外壳、大件工业废钢压扁切开,送入下游金属破碎机。
处理大体积或高抗拉强度的混杂废钢,直接进单轴机会打滑或被硬料卡住。双轴依靠对旋刀具主动咬入物料,出料呈条带状,专门负责预处理粗剪切。
选型时,现场根据原料结构刚性匹配转子扭矩与刀爪齿型,同时对齐粗碎出料尺寸与二级细碎设备的进料口,防止后段落料口搭桥卡料。
| 设备类型 | 工艺工位 | 核心机构特点 | 选型判断依据 |
|---|---|---|---|
| 双轴撕碎机 | 黑色金属破碎生产线一级粗碎 | 双转子合金刀具对旋剪切,重型齿轮箱与轴承承载 | 大体积汽车外壳、工业废钢解捆减容,按最大剪切厚度配扭矩 |
| 金属破碎机 | 黑色金属破碎生产线二级细碎 | 高速旋转转子配合耐磨冲击构件,物料击打致密成球 | 双轴预碎后的条状料细化整形,按成品堆比重与分选纯度需求选配 |
一、混合废钢粗剪切工况与双轴撕碎机剪切原理
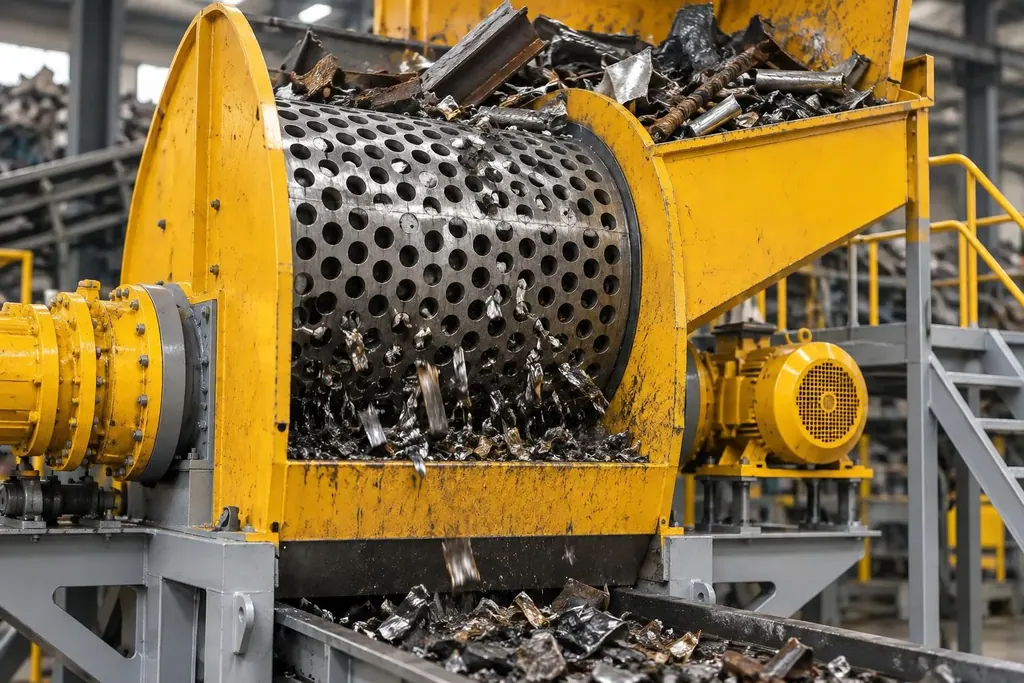
混合废金属常混有厚板管材、轮毂和弹性构件,直接靠冲击破碎容易飞溅甚至砸停转子。双轴撕碎机用两组刀轴差速对旋,利用刀盘边缘的相对运动剪断金属。
判断是否上双轴机,依据是原料的延展性与堆积体积。汽车外壳这类大件轻薄料空腔大,双转子咬入后直接压扁壳体,特种合金刀具切断立柱框架,先把体积降下来。
齿轮箱与重型轴承直接承受剪切硬料带来的周期性径向冲击。刀形开得合理能减少咬料阻力,设备在高负荷下传动平稳,刀片磨损也更均匀。
二、低速大扭矩驱动系统与刀轴配置参数选型
剪断厚壁金属靠的是瞬时大扭矩。配置传动系统时,减速机扭矩裕量必须按原料最大剪切厚度计算,不能拿轻薄料的平均负荷凑合。大扭矩配低转速,碰到局部硬块能硬啃过去。
刀具配置按成品出料要求来定。单爪刀下咬深,用来撕大体积中空壳体;多爪刀剪切频次高,对付松散薄板更合适。刀片厚度直接决定条料宽度,料留得过宽容易在下道输送拐角处横着卡住。
电气柜要设负载保护逻辑。主轴碰到剪不动的厚铁块,电机会突然升流,控制系统感应到压力跳变后立即反转吐料,退出来再试切,避免打坏刀轴与减速箱。
三、双轴撕碎机与后道锤式破碎机联动布局方案
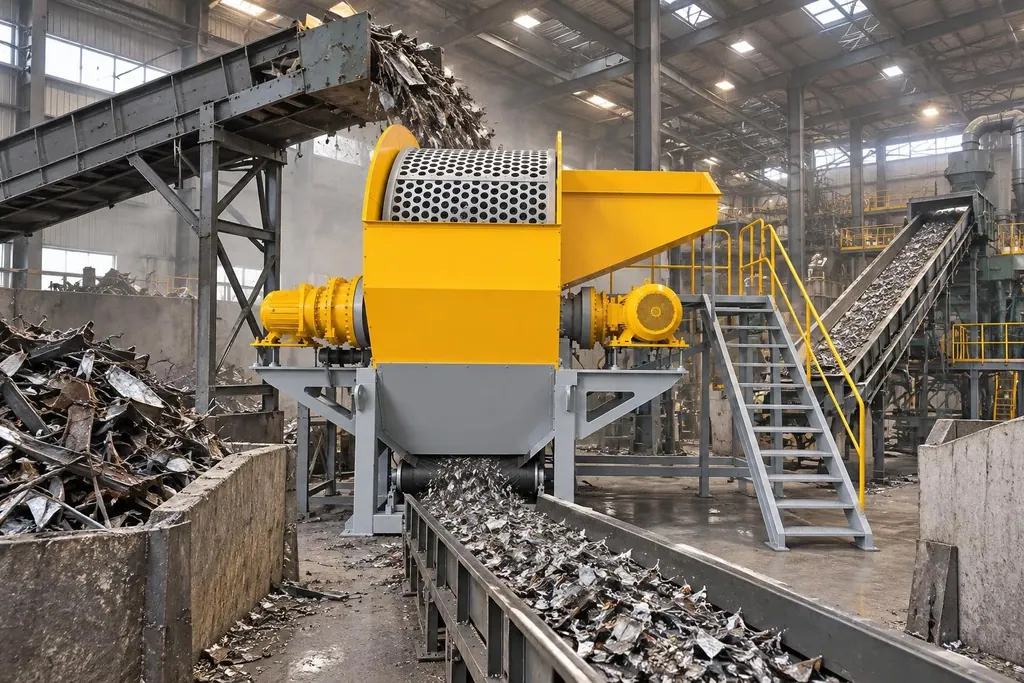
黑色金属破碎线通常跑双轴撕碎加金属破碎机两段工序。前端双轴机先撕裂解捆、扯断长条缠绕件,再把碎料喂进后道锤式细碎机。
两台设备能否顺畅配合,关键看输送喂料是否匀速。双轴机如果出料忽大忽小,后道高速转子受冲撞会加剧磨损,甚至直接闷车。粗料平稳进破碎机后,高速锤头反复击打金属片,把料砸成紧实颗粒。
两级破碎做完接分选线。打成颗粒的金属块流动性好,磁选机吸出铁金属,剩下的物料过涡电流分选机剥离有色金属,使纯度达到98%以上,直接装斗进炉。
现场视频
常见问题
- 双轴撕碎机能处理哪些废金属原料?
- 主要对付汽车外壳、工业废钢这类体积大、结构复杂的废料。交错排布的合金刀具在低速下挤压剪切,把蓬松的大架子撕碎压扁。
- 遇到不可破碎的硬质异物时如何保护刀轴?
- 系统实时监测主轴电流。碰到咬不烂的厚铁件导致扭矩超标时,驱动系统马上反转吐出物料,避免崩刀或损坏减速机。
- 双轴撕碎机后道通常需要搭配什么设备?
- 后道接锤式金属破碎机做二次击打,把碎条打成紧凑颗粒。颗粒料随后经过磁选机分出铁料,再过涡电流分选机把有色金属选出来。