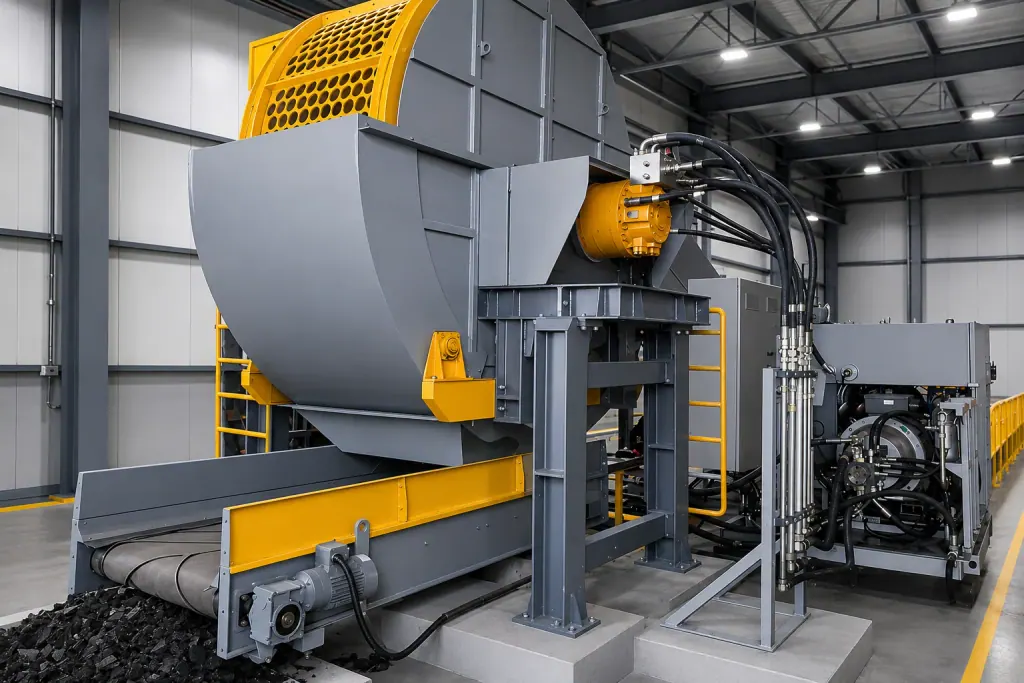
双轴撕碎机在黑色金属粗碎线上,靠两组交错排布的合金刀剪切、撕扯与挤压,把汽车外壳或工业废钢切碎减容,便于送去熔炼或分选。
选这类设备不能只看电机功率,要直接核对减速传动系统的输出扭矩和刀具耐磨配比。汽车外壳或厚废钢咬入破碎腔的瞬间,径向冲击极大。刀轴刚度不够,或者减速箱安全系数留量偏小,极易打齿甚至折断主轴。
| 工况类型 | 适用废料特性 | 刀具齿形配置 | 选型判断要点 |
|---|---|---|---|
| 轻薄板材与包块粗碎 | 汽车外壳、冲压薄板边角料 | 多爪窄齿交错合金刀具 | 追求连续咬入频次与减容效果,重在依靠多刃口快速撕扯破包 |
| 重型工业构件破碎 | 厚壁工业废钢、结构性废铁 | 单爪或双爪重型宽齿刀具 | 要求极高单齿穿透力与刀轴抗弯刚度,避免齿形过密造成卡阻 |
黑色金属粗碎工况对刀轴扭矩与抗冲击结构的要求
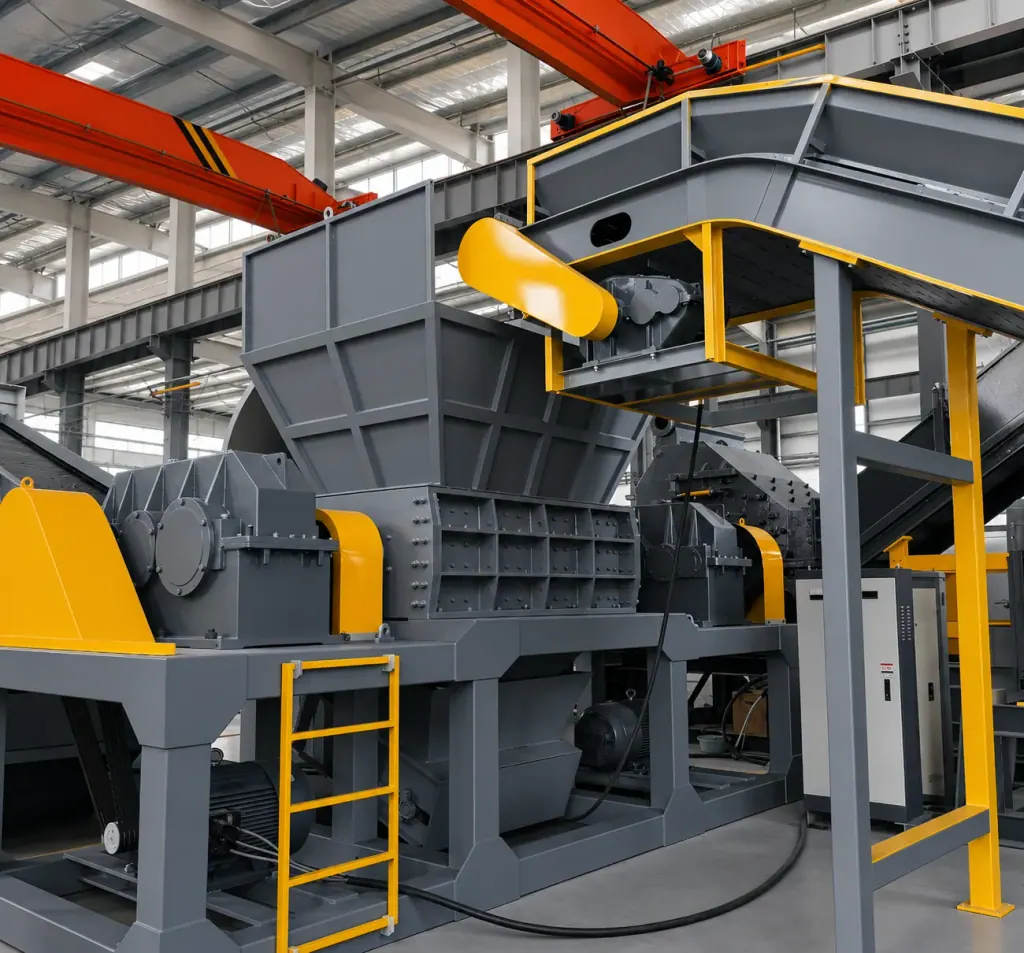
黑色金属的抗剪强度高,双轴撕碎机的两根主轴既要持续输出扭矩,又要承受结构件卡阻带来的硬冲击。重型刀轴的轴芯一般选用合金整体锻造加工,做完动平衡,才能在咬合时压住振动,保证同心度。
现场判断机械结构够不够结实,重点看刀轴支承座与齿轮箱的刚性连接。如果进料经常夹带厚壁构件,刀轴中心距和主轴直径必须按极限屈服载荷核算,否则主轴容易受力变形。搭配重型自调心轴承与加厚机架,在物料偏载撞击时可以把力散开。
耐磨合金刀具材质工艺与不同厚度废钢齿形搭配
刀具直接咬切硬质金属,选材要在耐磨损和抗冲击韧性之间平衡。硬度做高了能撑更久,但遇到实心厚钢件容易崩刃。拆解汽车外壳这类薄板压块,换用高耐磨合金配多齿咬合面,能快速把壳体扯碎。
齿形规格看进料厚度和出料尺寸要求来定。面对厚壁工业废钢,通常配单爪或双爪大齿刀,增加单齿抓取深度,靠大撕裂力强行咬透;处理薄板料,改用多爪窄齿刀,用连续剪切提高咬合频次。调好刀具厚度与隔套间隙,能防止咬合边缘夹料拉丝。
减速传动保护与过载自动反转控制逻辑
黑色金属里常夹杂不可破碎的实心件,传动链需要灵敏的过载防护。控制柜监测驱动电机电流,一旦硬物卡死导致电流跳升,系统得在毫秒级时间内断开正向动力,命令刀轴反转吐料。
连续运转中,选型要看反转之后能不能自动重新咬合。系统吐出硬物后自行转回正转切料;如果连试几次都咬不动,系统直接停机报警,保护齿轮箱与轴承免受二次冲击。
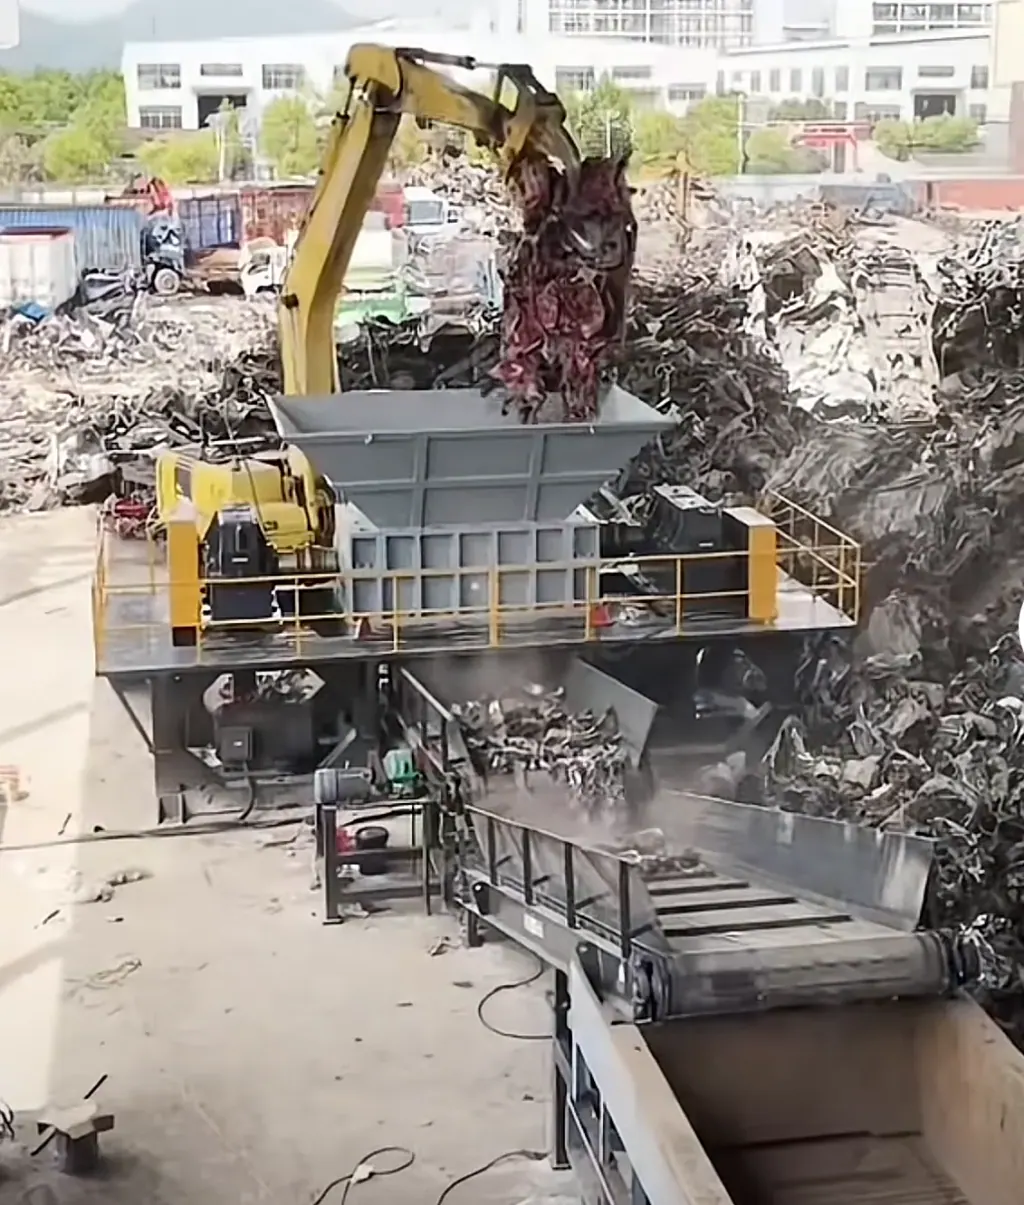
现场视频
常见问题
- 双轴撕碎机能否直接破碎未拆解的汽车外壳?
- 可以。两根刀轴咬住车体后,依靠剪切和撕裂作用强行破开薄板,能直接压扁切碎。
- 遇到不可破碎的重型金属异物卡机时,设备如何自我保护?
- 控制柜测出电流异常跳升,会指挥刀轴自动反转吐出硬物,防止减速箱与刀轴硬扛过载扭矩。
- 在黑色金属破碎生产线中,双轴撕碎机出料后应配置什么设备?
- 通常用输送机把粗碎碎片送进磁选机分出铁料,后面可以接涡电流分选机挑选有色金属。