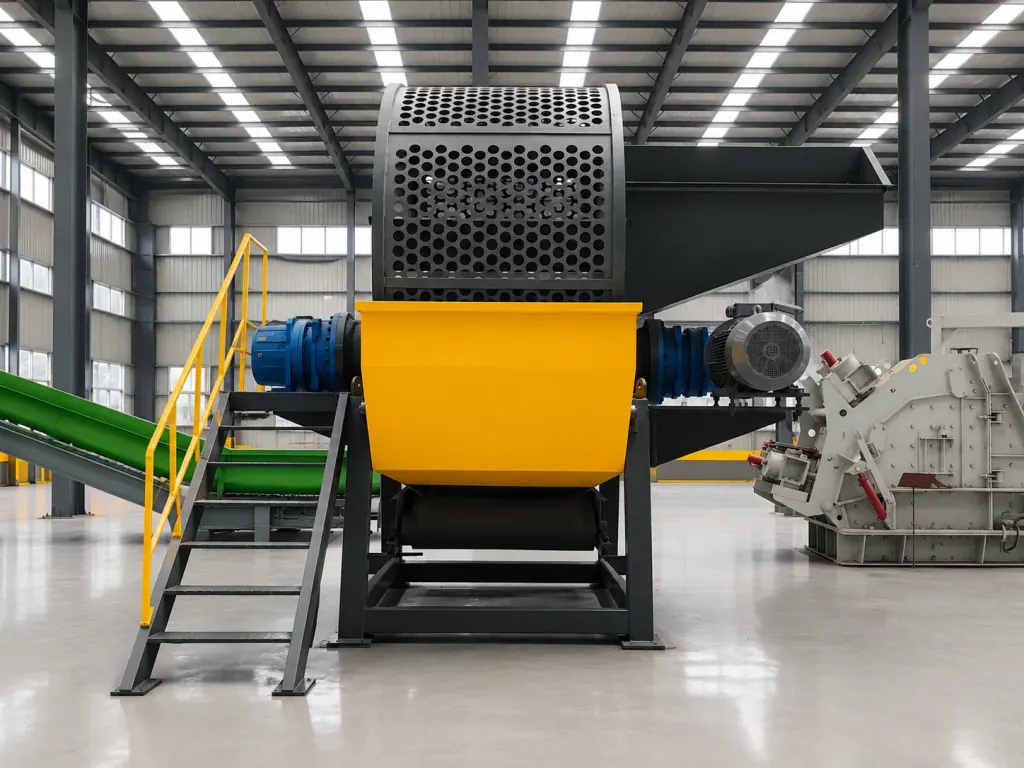
双轴撕碎机在黑色金属破碎线里承担粗碎与减容任务。设备依靠两根低速异向旋转的主轴带动合金刀具,通过剪切、挤压和撕裂咬碎大件废钢与轻薄金属,把大块料切碎成尺寸均匀的金属碎片,方便后道分选。
处理汽车外壳、工业废钢这类黑色金属,设备承受很强的冲击负荷。选型不用盯电机转速,核心是看刀轴在低速运转时能不能输出足够的剪切扭矩。如果主轴抗冲击强度不够,或者刀具韧性不足,现场容易出现断轴崩刃。
合理配置刀轴厚度、刃口角度与过载自反转逻辑,能直接减缓刀具磨损,让出料尺寸保持规整,使后续熔炼能耗降低20%。
| 设备配置项目 | 配置类型 | 工艺阶段 | 判断要点 |
|---|---|---|---|
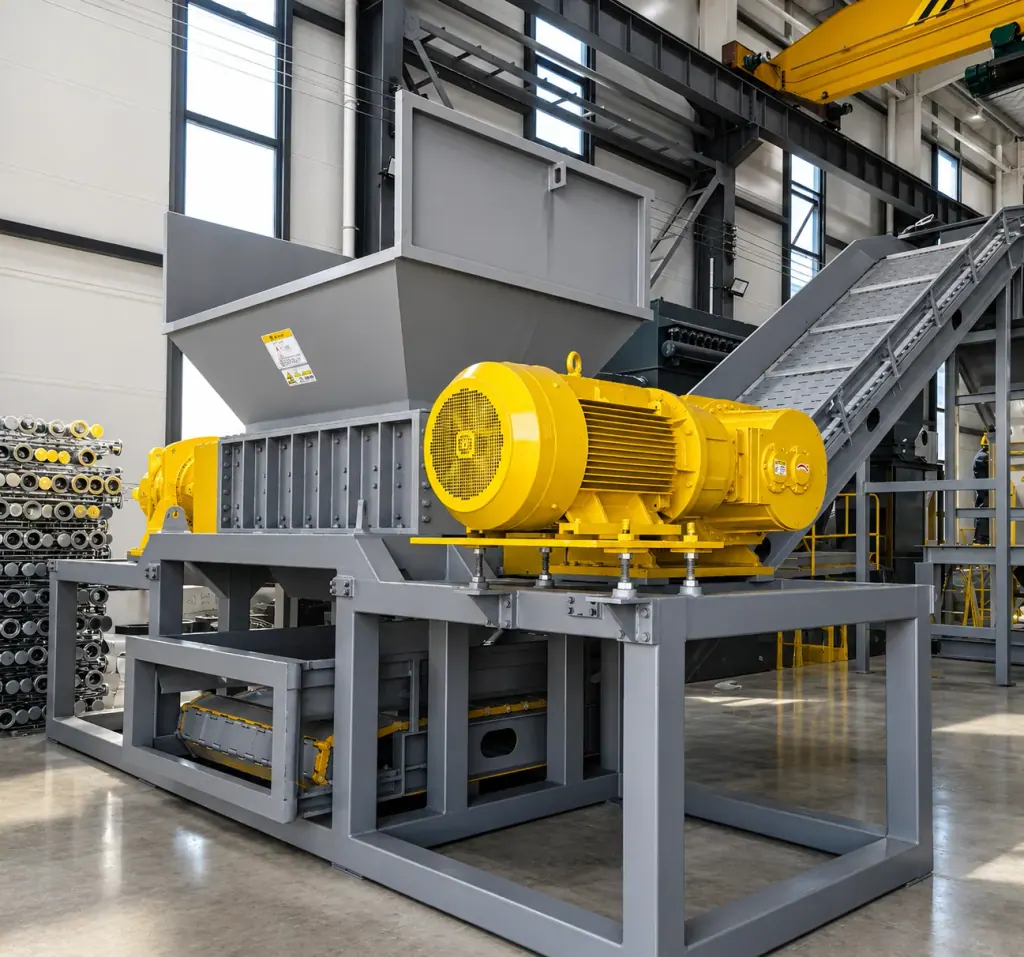
| 双轴撕碎机动力端 | 电机配重型齿轮箱 | 黑色金属粗碎预处理 | 根据原料最大壁厚匹配扭矩,必须具备过载自动反转保护逻辑 |
| 合金刀具结构 | 特种合金交错刀盘 | 剪切减容工段 | 薄板金属收紧刀刃间隙防夹料,粗大物料选大爪型刀具提升咬入能力 |
| 主轴与轴承系统 | 重型轴承配整体机架 | 连续重载破碎工况 | 用于吸收金属剪切瞬间的径向冲击力,配置智能润滑延长部件寿命 |
黑色金属粗碎物料特性与双轴撕碎机剪切机理
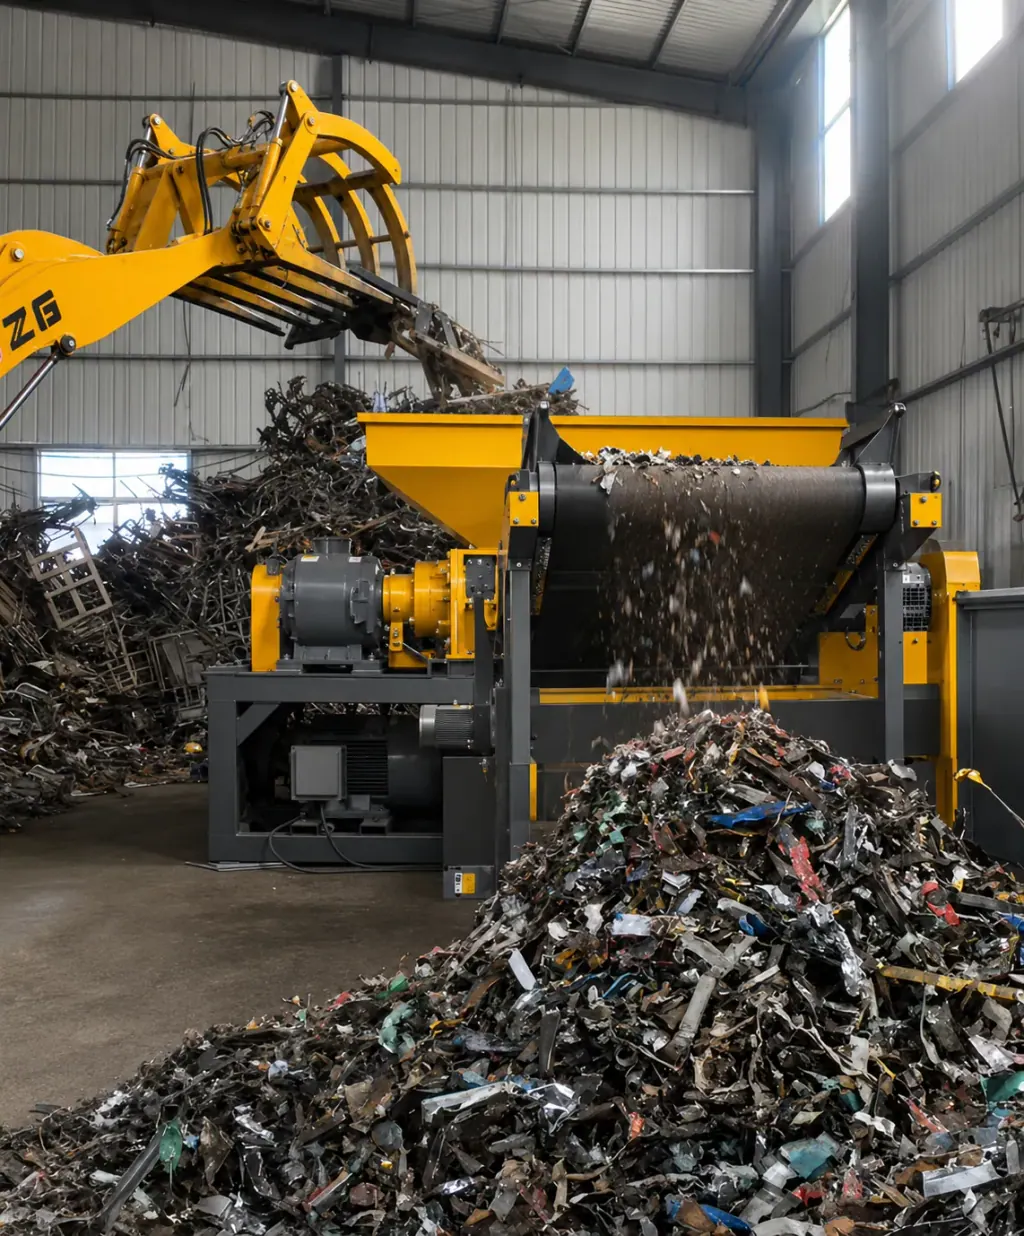
废旧家电外壳、打包废钢和工业边角料抗拉强度高,堆叠结构杂乱。单轴机靠推料箱强推物料,遇到中空且弹性的金属构件容易打滑,甚至直接憋停。双轴撕碎机靠两个转子互相咬合,不用额外压料装置,直接把大件金属拽入破碎腔。
刀具吃进金属靠的是剪切力,不是冲击撞击。比起锤破这类设备,低转速刀轴切金属时粉尘少,金属碎块不会四处飞溅,破碎处理效率较传统设备提升40%以上。
选用双轴撕碎机的判断依据是原料延展性与壁厚:原料要是以拉伸变形为主的轻薄废钢、汽车钣金件或家电外壳,优先选双轴剪切设备;原料要是实心铸件或超厚钢轨,严禁直接进双轴撕碎机,必须提前分拣出来,避免设备硬卡死。
重载刀轴转速扭矩匹配与防卡死自反转控制逻辑
破碎黑色金属要求主轴能输出大扭矩。重型齿轮箱直接连在驱动主轴上,把电机的动力转成大扭矩。刀轴转速压在低速区间,靠扭矩强行克服废钢的变形抗力。
破碎腔混入切不动的超硬金属块时,主轴电流会突然蹿高。电气控制系统测到过载信号后,立刻启动自动反转,把卡住的料吐出来,接着自动正转继续切。要是连续反转几次还是切不动,设备直接停机报警,等工人过来清腔。
驱动配置的选型依据在于进料的瞬时冲击峰值:来料混入重型型钢或实心铁块的概率高,传动系统就得配重型减速机和响应快的反转电控,防止堵转电流直接烧掉电机或打坏齿轮。
耐磨合金刀具装配间隙与主轴轴承抗冲击结构选型
合金刀盘交错套在六角或花键轴上,刀刃切入金属直接受力。两组刀轴之间的对插间隙决定剪切质量和咬合负荷:间隙留太大,薄金属板容易卷进去卡刀;间隙调太紧,主轴受力稍微变形,刀片就会互相撞击碰坏。
主轴两端装有重载轴承,机架和轴承座刚性必须做足,用来接住切断金属那一下产生的径向反冲力。润滑管路持续供油,可以带走重载运转磨出来的热量,减少轴颈磨损。
刀具爪数与厚度的选型依据在于目标出料尺寸:如果要求出料粒度细、方便磁选机吸铁,选多爪窄齿刀片;如果只要快速压体积粗破,选宽齿单爪或双爪刀具,能提高单次咬入量,刀口也不容易磨钝。
现场视频
常见问题
- 黑色金属破碎生产线中双轴撕碎机主要用来处理哪些物料?
- 主要切汽车壳、旧家电、轻薄废钢板和各类工业废金属。设备靠低速大扭矩把大件物料剪成小片,方便后道分选设备处理。
- 双轴撕碎机遇到超硬金属物料卡机时如何保护设备?
- 系统检测到主轴电流过载,会自动倒转把硬料吐出来,然后重新正转切割。如果反复倒转几次还是卡住,就会自动停机报警叫人工排查,防止烧坏电机或扭断刀轴。
- 双轴撕碎机后道通常需要搭配哪些设备组成完整生产线?
- 切碎的金属料一般先过皮带输送机,再进磁选机吸出铁金属。要是料里混了铝或铜,后面会接涡电流分选机分选;对出料粒度有更高要求的现场,后道还会加装二级细碎设备。