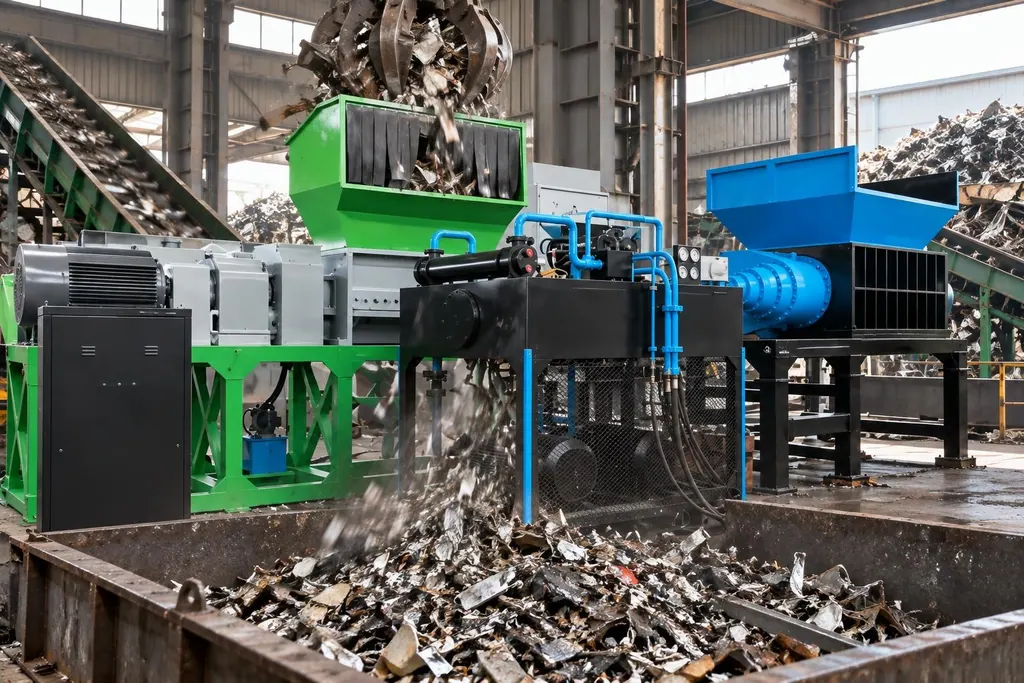
液压撕碎机主要用于黑色金属初级粗碎,由低速大扭矩液压马达直接驱动刀轴,靠合金刀具剪切和挤压,压实切碎大件废钢与汽车外壳。
厚重废钢板和高回弹结构件混在一起进料,机械减速机传动遇到瞬时卡顿容易打齿损坏。液压驱动直接依靠流体压力输出扭矩,一旦卡进拆不动的异物或遇到瞬时超载,回路溢流阀会快速泄压,保护主轴和机架。
进料杂质比例与瞬时冲击峰值决定选型方案。原料里如果夹带未拆解的厚实金属块,设备需要配变量控制和自动反转逻辑,避免停机掏料。
| 设备配置类型 | 驱动与动力特征 | 适配废金属工况 | 选型判断依据 |
|---|---|---|---|
| 液压驱动双轴撕碎机 | 液压马达直驱,低速高扭矩,流体溢流卸载 | 汽车外壳、混合重型废钢、打包金属块 | 进料包含大载荷未知硬物,需靠液压回路吸收瞬时冲击防断轴 |
| 机械齿轮减速撕碎机 | 电机经硬齿面减速机传动,传动刚性高 | 轻薄板屑、白铁皮、均匀小型金属压块 | 物料厚度均匀且无不可破碎实心废铁混入,追求恒定转速运行 |
一、大载荷混合废金属破碎工况与液压驱动特性解析
汽车外壳、厚重型钢和高韧性板材混杂进料,破碎腔内的刀具受力很不均匀,机械齿轮箱面对这种冲击没有缓冲余量。
液压泵输出高压油液,直接驱动低速大扭矩液压马达带动刀轴转动。刀具一旦咬死在硬物上,高压油液直接经由溢流阀排回油箱,降低了齿轮崩齿的几率。
混合料中不可破碎实心件出现的频率决定动力形式:原料全是均质轻薄板,选机械传动更省成本;原料经常混进重型工字钢或实心轴头,选液压马达直驱结构,利用液压油的缓冲吸收冲击。
二、液压撕碎机低速大扭矩输出与自动过载防卡死配置要点
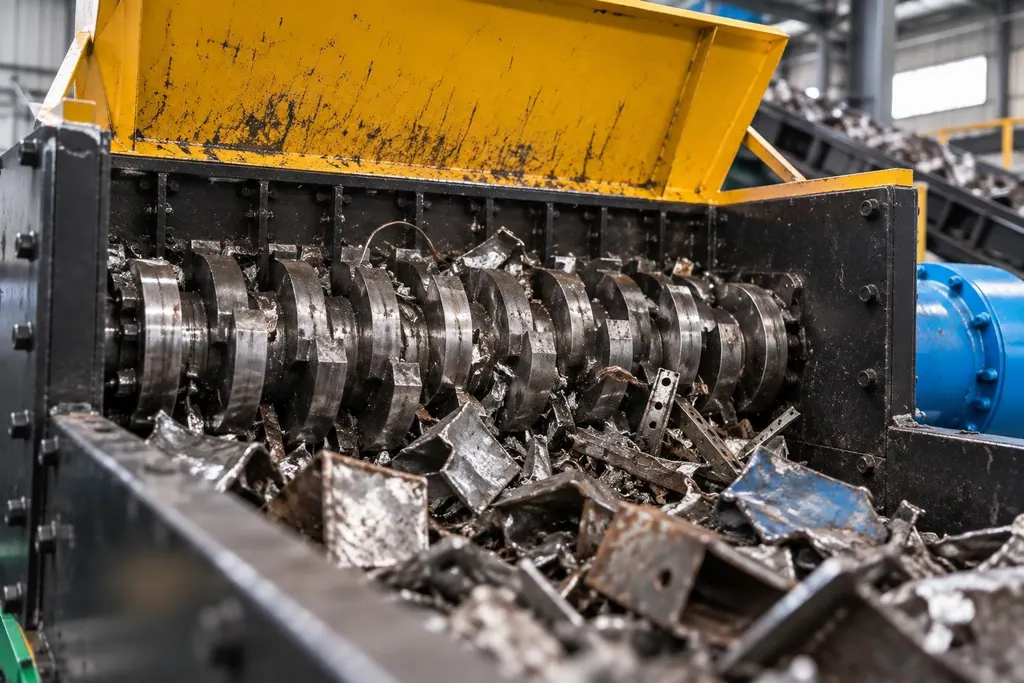
液压马达在停转边缘或极低转速下,依旧能拉满额定扭矩。刀齿深深切进废钢堆时,即使转速被生生压低,剪切力也不会泄掉,主轴能持续发力生切。
压力传感器配合主控程序处理防卡死动作。剪切阻力剧增让油路压力摸到过载红线,换向阀立刻动作,刀轴反转吐出咬死的废钢,随即重新正转咬合。
废金属的韧性与厚度决定反转行程设定:打卷的高回弹薄板料适合短行程快速反转,避免拉慢吞吐速度;厚重废钢件要给足反转释放行程,防止刚回转又原位咬死,导致油温快速升高。
三、废金属破碎产线液压泵站功率与刀辊结构选型匹配
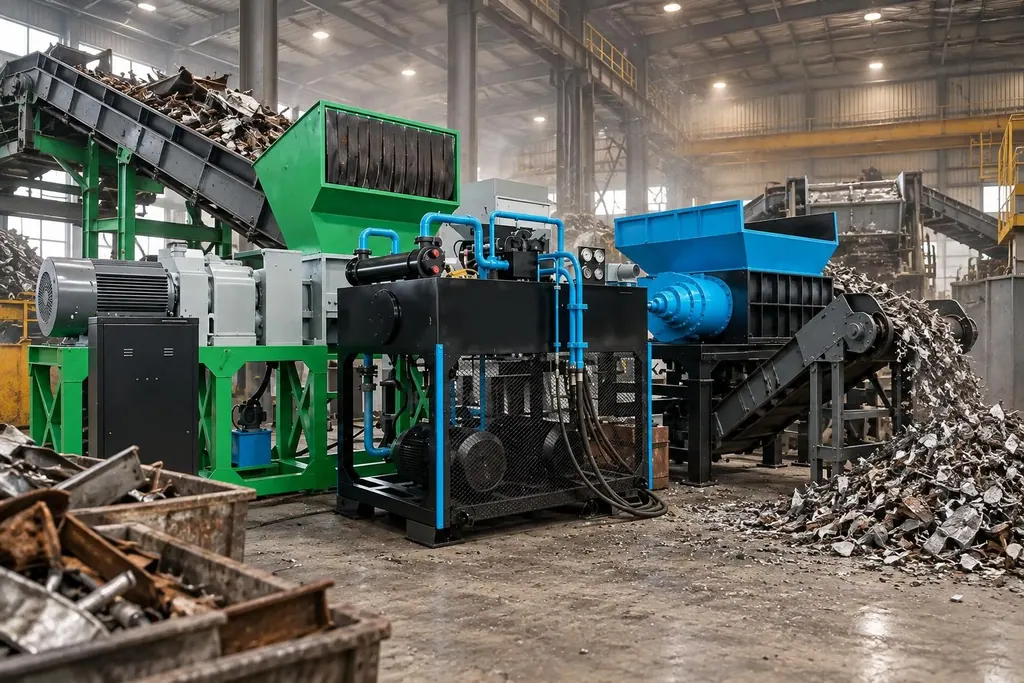
独立液压泵站给撕碎机供应动力,恒功率变量泵按负载自己找平衡点。轻薄料进料阻力小,泵站加大流量让刀轴快转抓料;咬进重型料阻力猛增,系统自动调低流量、拉高油压,慢速硬切。
抓料效果直接看刀辊与刀具形式。处理打包块和车体这类蓬松大件,刀具要带凸起抓料钩;处理散乱钢管与杂线,刀片厚度和刃口角度要顶得住反复撕扯。
后续工序要求决定出料口的衔接方式:粗碎出来的金属块主要送去下一道分选,下方的出料皮带机要用抗撕裂输送带,顺带配磁选机把铁料挑出来。
常见问题
- 液压撕碎机在处理大载荷废金属时相比电驱动机械减速机的主要优势是什么?
- 液压马达在极低转速甚至接近闷车状态下仍能维持峰值扭矩,系统过载时油路能通过安全阀泄压。这种泄压机制避开了刚性机械碰撞,降低了卡机断轴打齿的概率。
- 处理混杂废金属时,如何配置防卡死反转逻辑?
- 利用压力传感器监控主回路油压。剪切阻力冲过设定阈值时,程序指挥换向阀让刀轴反转吐料,随后重新正转。物料偏厚就加大反转行程,物料偏薄就减少反转耗时。
- 液压撕碎机在黑色金属破碎生产线中通常配套哪些前后端设备?
- 前面通常用重型链板机顶着冲击给料,后端落料口连接加厚的抗撕裂皮带机,并架设悬臂或滚筒磁选机分出铁料。