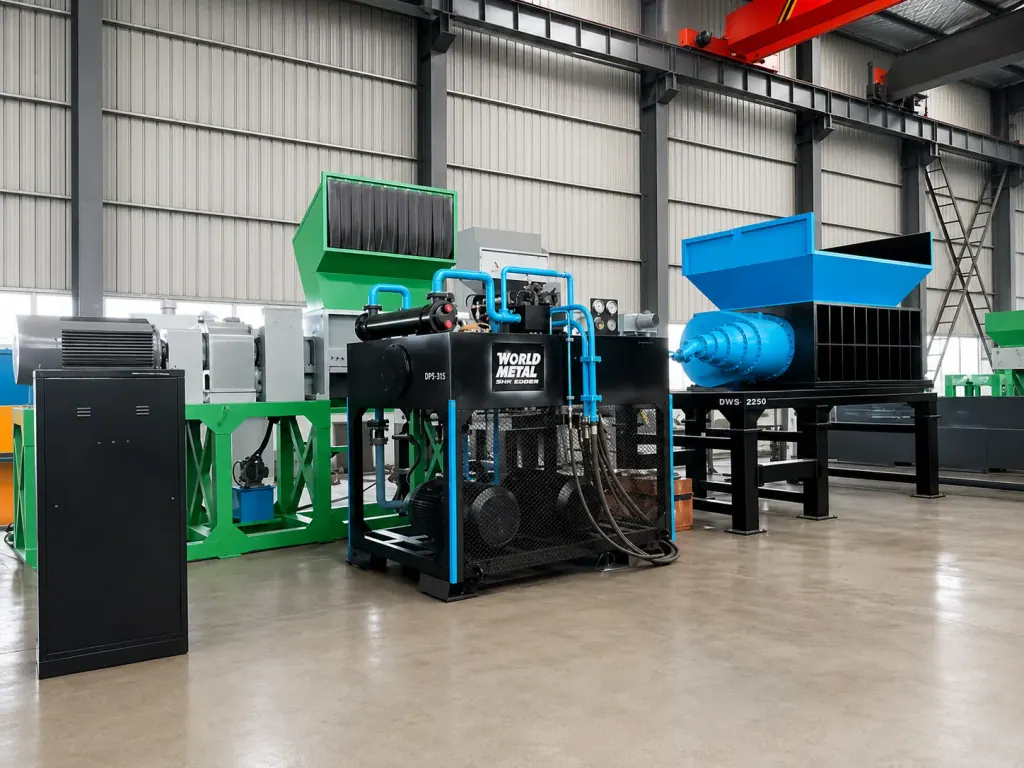
液压撕碎机常装在黑色金属破碎生产线前段做粗碎,靠低速大扭矩液压马达带着合金刀轴咬切物料,把大件废钢和汽车外壳咬成规整碎块,方便后面做磁选和细碎。
要是拿电机直连减速机去啃混杂薄板、厚壁件或压包料,遇到瞬时咬死,齿轮箱要吃下极大的机械硬冲,容易打齿甚至烧电机。液压系统靠油液传动,在转速被压到接近零的时候还能顶出全额扭矩;一旦咬到硬疙瘩,阀路直接泄压卸荷,对付大件杂乱废钢更稳妥。
选型时得先摸清进料最大厚度对应的剪切力,拿这个力反推马达排量、系统工作压力,再定刀箱结构和反转保护参数,保证粗碎机顶着重载也能连贯进料。
| 设备类型 | 适用物料 | 工艺阶段 | 判断要点 |
|---|---|---|---|
| 液压撕碎机 | 汽车外壳、工业废钢、大件金属件 | 前段初级减容粗碎 | 低速大扭矩平稳撕扯,依靠系统压力自动反转防护,适应恶劣混料抗冲击 |
| 双轴撕碎机 | 轻薄废金属、混合固废、家电外壳 | 初级破碎与均匀撕裂 | 交错排列合金刀具多重剪切,关注齿轮箱承受交变载荷能力与刀轴密封防尘 |
| 锤式破碎机 | 已初碎金属块、小型家电碎片 | 二级细碎与脱漆整形 | 高速冲击击碎物料,靠出料筛板控制粒度,进料前必须先分选剔除厚重硬杂质 |
一、粗碎工况下的液压驱动参数与扭矩匹配
车架壳体、废金属包和型钢构件混在一起进料,物料拉伸强度跳变很大。算驱动力不能看平均硬度,得拿来料里最硬的厚壁构件瞬时剪切极限做基准,去核算马达峰值扭矩。马达排量和减速比要优先顶住物料咬入点的线剪切力,不用去争空载转速。
现场要是以散料、薄板金为主,把供油流量调大,转速提上去,减容速度就快;抓斗扔进厚壁型钢或紧实金属团时,主泵自动压下排量、放慢转速,系统压力顶到额定区间,靠大扭矩慢慢把料撕断。检验动力够不够用,就看满载连着喂料时,冷却回路能不能把油温压在设计指标内,主溢流阀是不是频繁起跳发热。
二、刀箱结构、刀轴间距与刀具合金选型
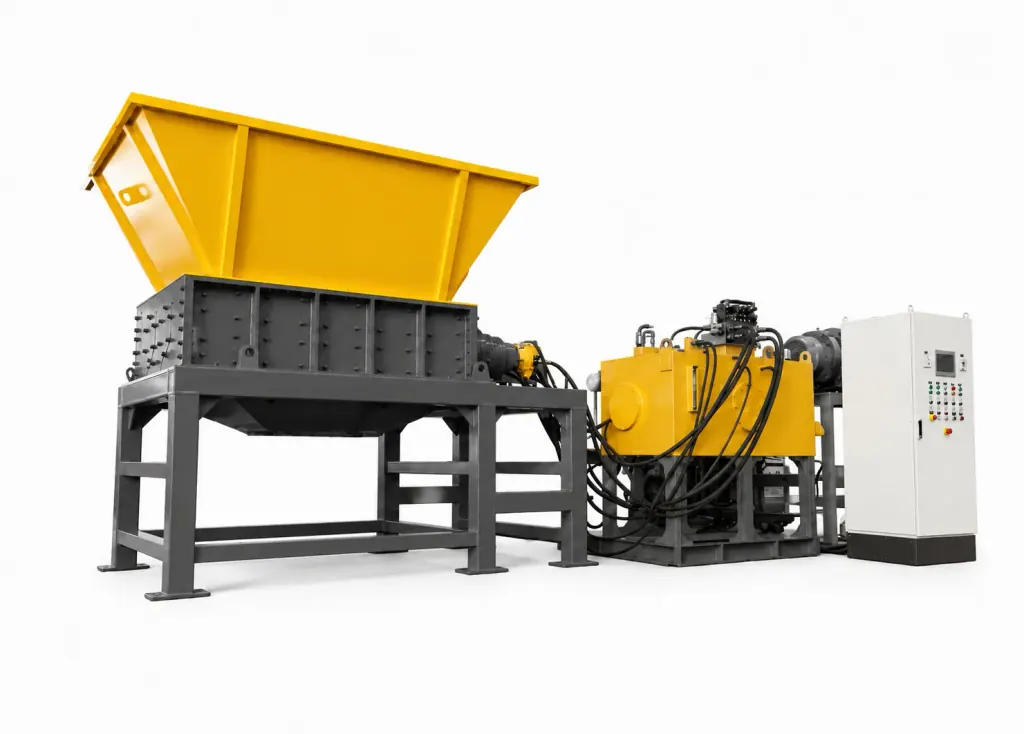
粗碎重型废钢时,刀箱既要吃径向撕扯力,又要扛横向轴向推力。箱体得用整体铸造或者厚钢板拼焊退火件。轴承座必须跟刀箱内腔隔开做独立密封,免得碎铁渣和泥水钻进轴承把滚子硌死。两轴中心距定死了咬合深度,留得太宽,薄板在刀刃上打滑滚转咬不进去;留得过窄,又会白白耗费动力做重复剪切。
车身外壳和冲压薄板料多,选多齿特种耐磨合金刀,多点扎透撕开,单齿受力散得开;料里要是夹着厚壁钢管或重型结构钢,直接换单齿或双齿刀,刀根截面大,卡阻时不容易崩刃。开工时每班查一次隔套与定刀间隙,防止薄铁皮楔进刀侧缝隙把刀轴顶偏。
三、泵站压力控制与过载防卡死反转逻辑
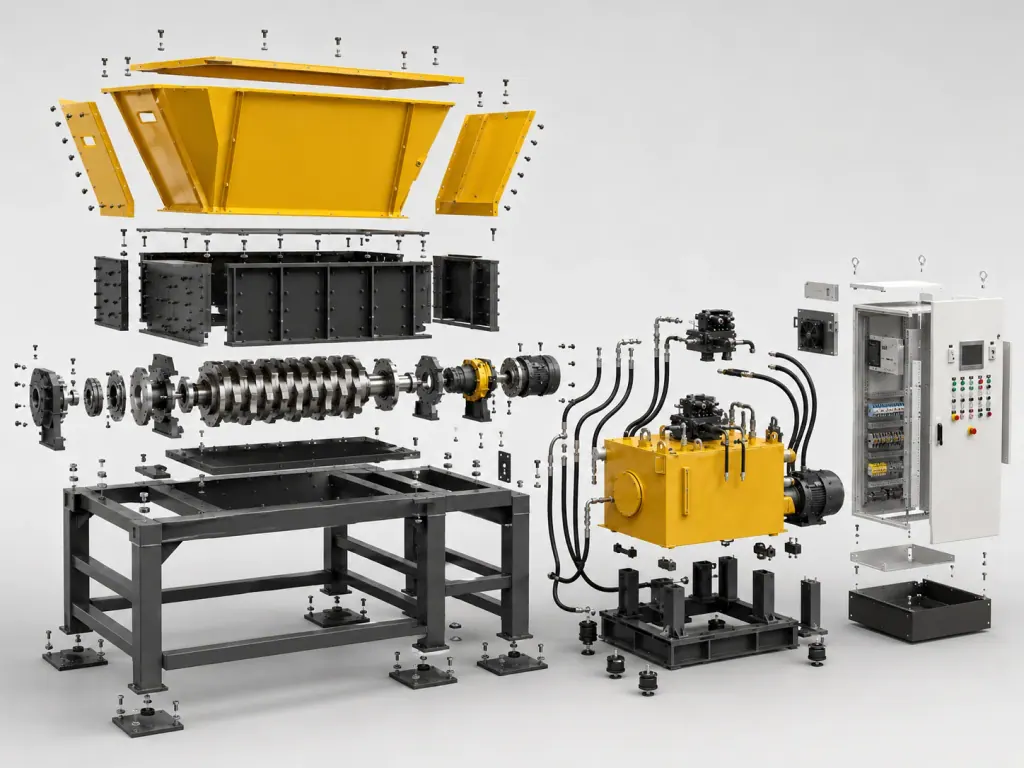
废钢堆里冷不丁会混进实心淬火轴或厚钢锭。泵站必须有双重泄压保护:回路里的先导溢流阀在刀轴闷死瞬间立刻旁通卸荷,保住刀轴和机架不发生塑性变形;电控通过压力传感器盯着主油路升压斜率,压力爬升速度反常就判定进了硬物。
油压碰到上限并停在阈值时,PLC驱动比例阀换向,刀轴慢速反转一到两圈,把硬物吐出去重整姿态,再转回来重新咬。要是连着倒转几次还是咬不碎,系统直接停掉上料输送机并报警,让抓斗工人工挑出来,省得刀具在里面反复硬磕受损。
常见问题
- 黑色金属破碎生产线前段为什么优先选液压撕碎机而不是机械驱动破碎机?
- 机械驱动靠电机带硬齿面减速机,碰上厚废钢或实心轴闷车时,整根传动链吃硬冲击,容易断轴打齿。液压撕碎机靠液压油传力,在接近零转速时依然能顶满扭矩,卡阻时溢流阀迅速卸荷,更扛得住重型废钢的冲击。
- 液压撕碎机的刀具合金与齿形应该如何匹配?
- 薄板车壳多就用多齿合金刀,靠多点钩挂咬料;厚壁管件和结构件混料多就换单齿或双齿厚刃刀,刀齿根部抗弯截面大,防止过载崩齿。
- 粗碎机发生卡死时,自动反转保护系统是如何动作的?
- 压力传感器测到主回路超压后,换向阀驱动主轴反转一到两圈抛料,换个角度重新抓取。要是反复试了几次依然咬不断,机器停机并锁住喂料机,通知人工清障,避免刀体连续受冲撞受损。