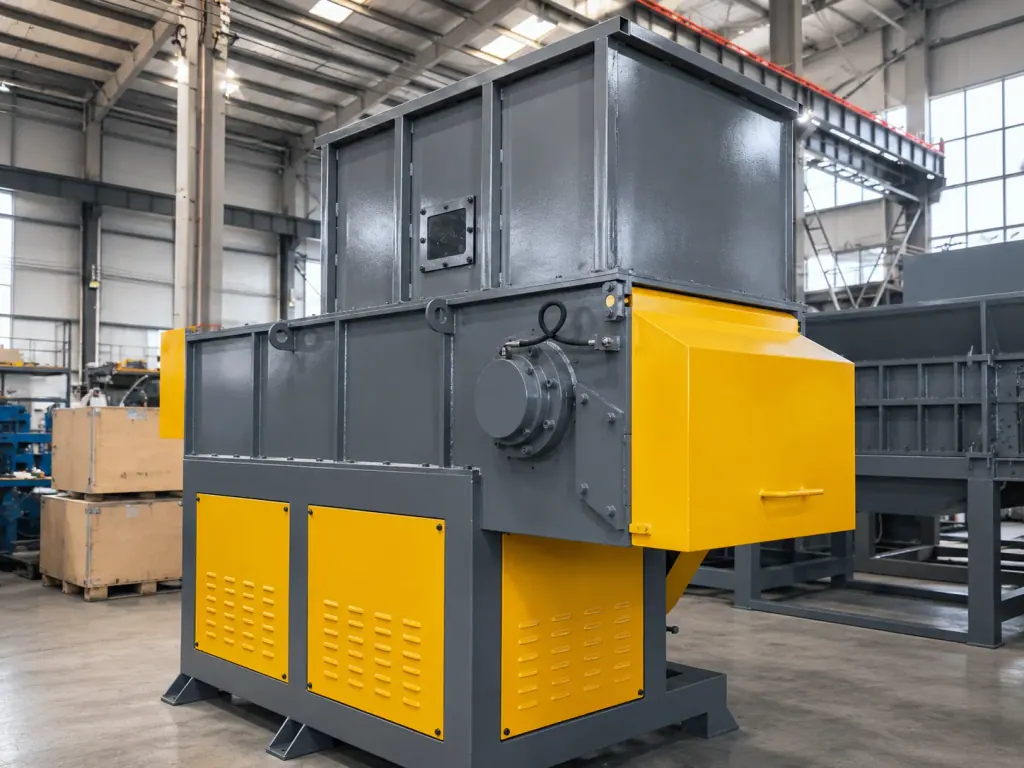
单轴撕碎机是黑色金属破碎生产线中承接粗碎物料的细碎减容设备,通过高速或中速旋转的刀辊动刀与固定底刀形成连续剪切,配合底部弧形筛网控制出料规格,主要用于薄铁皮、轻薄冲压件与金属边角料的定径细化与密实度控制。
粗碎后的黑色金属带有尖锐边缘且抗拉强度不均。直接用重型锤破处理轻薄料,打击衬板磨损极快,细粉率也会失控。单轴撕碎机依靠定刀与动刀咬合剪切,可以把不规则轻薄料规整到设定的粒度区间。
现场选型的核心依据在于原料厚度与韧性:先据此核算刀辊的切削扭矩,配合液压推料箱的推进逻辑,保证物料不架空、不抱辊。筛网孔径则根据后道磁选与熔炼对容重的指标来敲定。
| 工序环节 | 核心机构 | 应对物料工况 | 选型判断要点 |
|---|---|---|---|
| 细碎进料 | 液压推料箱 | 松散冲压边角料、团状打包薄铁皮 | 配置梳齿压料爪防翻卷,必须带负载感应自动退刀与调速功能 |
| 主切削 | 螺旋排布四向动刀辊 | 带拉伸强度的薄钢带、冲压废片 | 选用分体可拆卸刀粒,避免整排平刀同时入料造成的瞬间扭矩过载 |
| 定径控制 | 重型耐磨弧形筛网 | 有熔炼堆积密度要求的成型碎金属 | 采用厚板冲孔及刚性托架,高回弹金属工况优先配置液压开合机构 |
| 传动保护 | 扭矩限制器配合反转程序 | 混入无法切断的实心铁构件或厚轴头 | 电气电流感应退料配合机械脱扣断开,避免减速机齿轮硬性冲击破损 |
黑色金属预碎后细碎工序对单轴撕碎机刀辊与耐磨配置的选型要求
原料如果是夹杂高硬度合金冲压片的长条料,刀辊必须选表面堆焊耐磨层且带有可拆卸刀座的重型结构。一体式焊接刀具一旦崩口会导致整辊报废,可拆卸的四向翻转刀粒坏了能单颗换,换刀成本低得多。转子刀辊不能采用平滑辊面。
刀粒排布决定切削瞬间负荷。处理韧性高的薄板边角料,刀粒必须呈螺旋交错排列,不能用整排直刀。螺旋排布让同一时刻只有一到两把刀切入金属,电动机功率输出平稳,不会产生整排平切的冲击峰值。
破碎腔内侧衬板要用高抗磨合金铸件。轻薄铁皮在刀辊高速旋转带动物料翻滚时,冲刷磨损远比生活垃圾严重。仓体内壁没有耐磨保护板直接裸露主架的设备,不应入选黑色金属细碎线。
应对薄铁皮与冲压边角料的推料箱液压推力与排料筛网孔径匹配
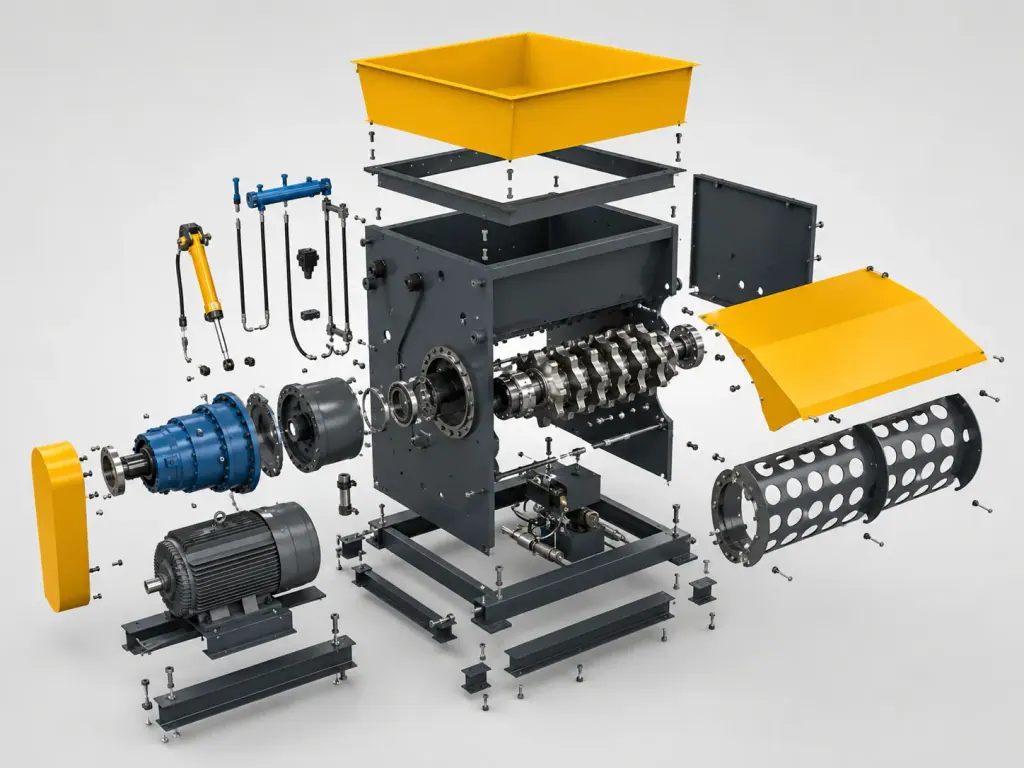
单轴撕碎机依靠水平液压推料箱把金属推向旋转刀辊。如果加工散乱冲压边角料,推料箱前端需要加装梳齿式压料爪,防止薄料在推进过程中从推头上方翻卷溢出。推料系统必须配备压力感应调节,刀辊阻力过大导致主电机电流上升时,推料箱自动退回并降低推速,避免金属在刀辊处挤压抱死。
后道直接进熔炼炉的工况,出料需要较高堆积密度,筛网需要选用冲孔厚板并留足包角开孔率。筛孔太小会让轻薄金属在筛网上方反复搓揉,引起仓内发热,刀片也钝得快。多留开孔率可以减少细料在仓内的无效循环。
弹簧钢片或淬火边角料回弹性大,不可采用薄板卷制筛网。筛网托架必须配备刚性液压开合机构,遇上切不断的大块异物堵塞筛网,操作工直接翻转筛架清渣,不用下仓切割。
降低停机维护周期的刀粒翻转间隙调整与传动过载保护方案
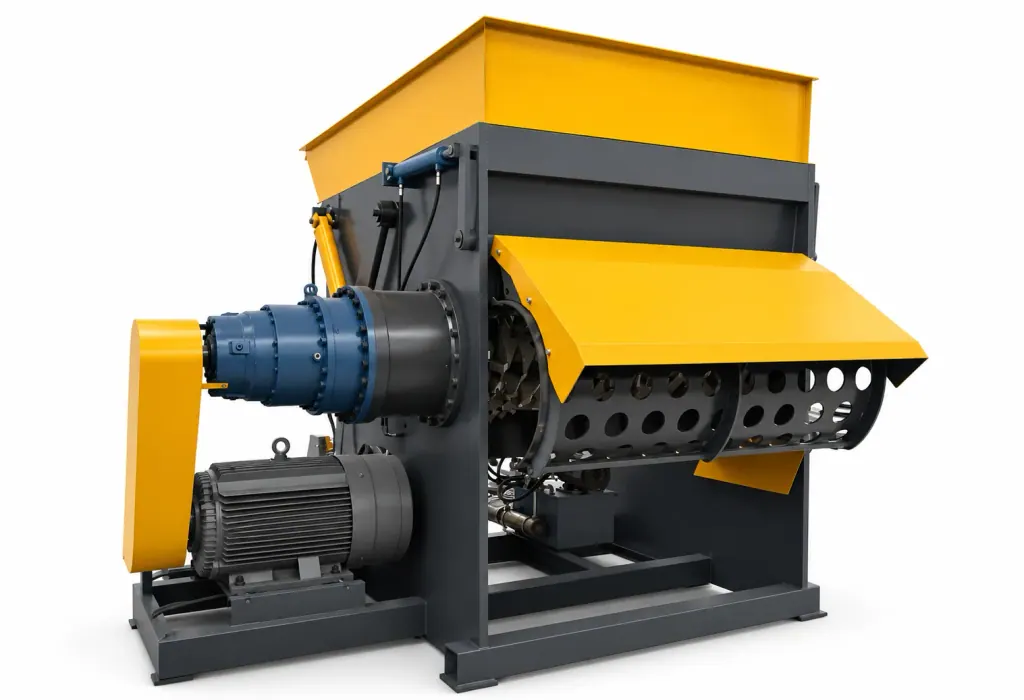
切削黑色金属时,动刀与定刀之间的间隙要收得很紧。间隙变大,薄铁皮会直接折弯卡进刀缝,造成卡死甚至别弯主轴。定刀座需要设计独立的丝杠微调滑块,刀刃微磨损后,工人直接在机外拧动滑块就能恢复切削间隙,省去拆机对刀工时。
黑色金属线标配四角对称的动刀刀粒。一个角磨钝了,松开螺栓把刀粒转九十度换新刃口,四个角全磨平了再整批换新。日常维护主要花在拧紧螺栓上,工人不用频繁对刀磨刀。处理厚薄不均的杂料时,传动系统必须保留双重过载保护。
除了电气系统的自动反转程序,传动轴与减速机之间应加装安全销或机械式扭矩限制联轴器。实心重料混进切削区卡停转子时,机械断开装置优先脱扣,减速机齿轮不会直接挨这记硬冲。
现场视频
常见问题
- 黑色金属破碎生产线中什么时候必须配置单轴撕碎机?
- 粗碎后的金属料尺寸杂乱、夹带大量长条卷料,导致后道磁选提纯跑尾或炉料堆积密度达不到熔炼入炉标准时,就需要装单轴撕碎机。靠动刀和定刀的小间隙剪切,能把物料卡在设定尺寸内。
- 加工冲压边角料时,刀片材质和磨损应对应该怎么选?
- 遇到高抗拉的冷冲压废料,要选四角可翻转的合金刀粒,不要选整排焊接刀。日常维护以旋转刀粒换刃口为主,再用定刀座滑块调小间隙,能把整批刀具的寿命用满。
- 混入不可破碎的重型黑色金属零件时单轴机如何自保?
- 电机电流冲高后,控制系统会先让液压推料箱缩回并让刀辊反转脱困。要是硬物瞬间抱死刀辊,减速机输出端的机械扭矩限制器直接跳脱断开动力,避免主轴受力扭曲。