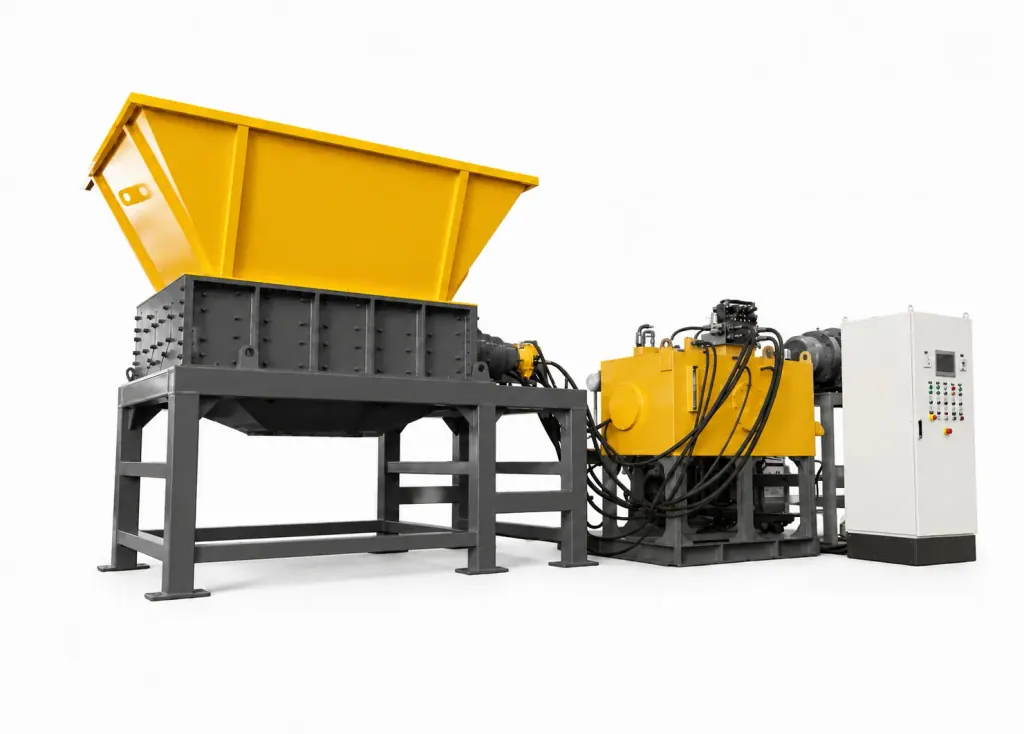
液压撕碎机是废旧电线回收产线前端粗破环节的常客,靠低速大扭矩液压马达带动合金刀具,处理带钢带铠装、钢丝编织层及高韧外皮的杂线和电力电缆。
这类线缆缠绕极紧,选型要看扭矩储备和过载缓冲。机械传动碰上粗铠装电缆容易硬顶卡死,甚至崩断齿轮。液压系统靠调节油压与排量,在低转速下持续输出高扭矩,直接挤切外层金属护套与内部线芯。
看设备时重点抓三个地方:液压站的换向响应、刀轴交错咬合间距,以及卡料时的自动反转逻辑。电机标称功率说明不了全部问题,关键是刀轴抱死瞬间,液压马达能不能顶住峰值压力完成剪切,切不动能不能马上卸压防爆管。
| 设备类型 | 适用物料 | 工艺阶段 | 判断要点 |
|---|---|---|---|
| 液压撕碎机 | 铠装电缆、成捆汽车线束、粗工业电线 | 一级粗破预处理 | 依赖液压马达低速大扭矩切断钢铠,具备液压过载自动反转保护 |
| 双轴撕碎机 | 成卷工业电线、散装多股杂线 | 初级减容剪切 | 交错合金刀具多重剪切挤压,处理效率提升,依靠齿轮箱传动 |
| 废旧电线回收生产线细碎单元 | 粗破后的线缆短料段 | 二级精细粉碎 | 将预处理后的线段细化至规定粒径,便于后续铜铝与塑料彻底分离 |
一、铠装电缆特性与大扭矩动力匹配
废旧电线的钢铠和粗铜芯抗剪切阻力很大。用常规机械减速箱硬切,切不透容易反震,轴系和箱体都受连累。液压系统靠溢流阀卸压,把线缆变形时的硬冲击吸收掉。
定配置先看进料的钢带厚度与线径。料里混着大规格铠装电力电缆或成捆汽车线,选带大排量径向柱塞马达的机型,靠低速硬挤压破开金属套。来料要是全细散杂线,缺少刚性支撑,就把系统排量调小、转速拉高,靠剪切频次出产量。
前道用液压撕碎机,核心是减容和解开死结。盘绕的长线缆被切成方便输送的短段,后道细碎机和比重分选机进料就不会频繁架桥。
二、刀轴截面设计与防缠绕耐磨刀具配置
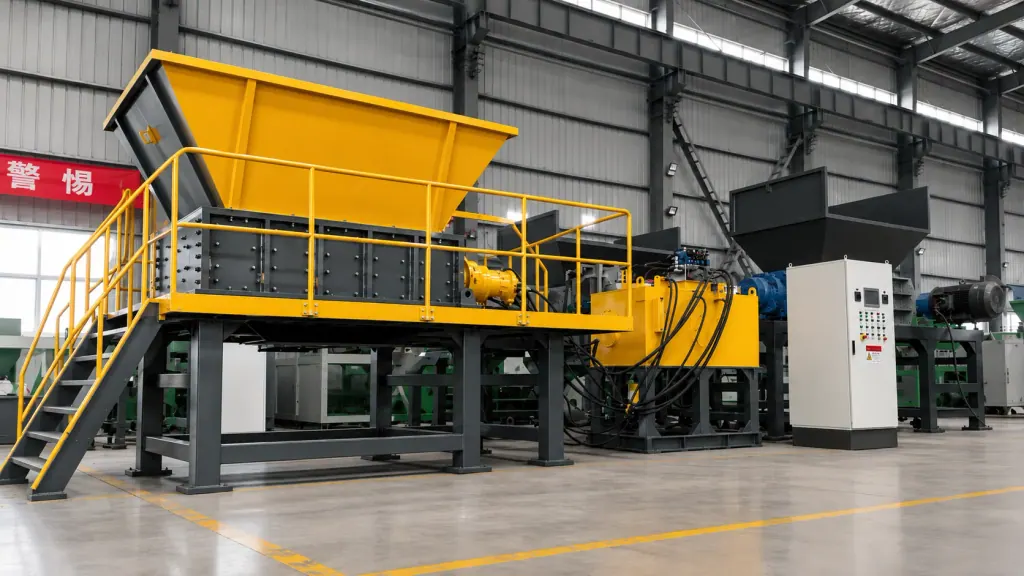
长线缆落进料仓容易顺轴打卷,轴端受力暴增,密封也容易磨坏。刀轴通常做成多角形截面配交错刀片,动刀刃口与定刀梳齿严密咬合,靠剪切点把线缆切断,不让软皮滑进轴缝。
刀具厚度和齿数跟着线径走。破铠装电缆时,刀盘齿尖必须抓料稳,刀体要有足够厚度抗侧向扭矩,防刀刃崩豁。对付橡胶外皮或多股细铜线,刀具配合间隙要收紧,避免韧皮塞进缝隙憋停设备。
刀材主要抗冲击和磨损。破钢铠属于重磨损工况,选型时要问清楚刀体基材,看刃口是支持堆焊修复还是做成了可换刀粒,这直接关系到后期的易损件开支。
三、恒功率变量控制与过载反转保护逻辑
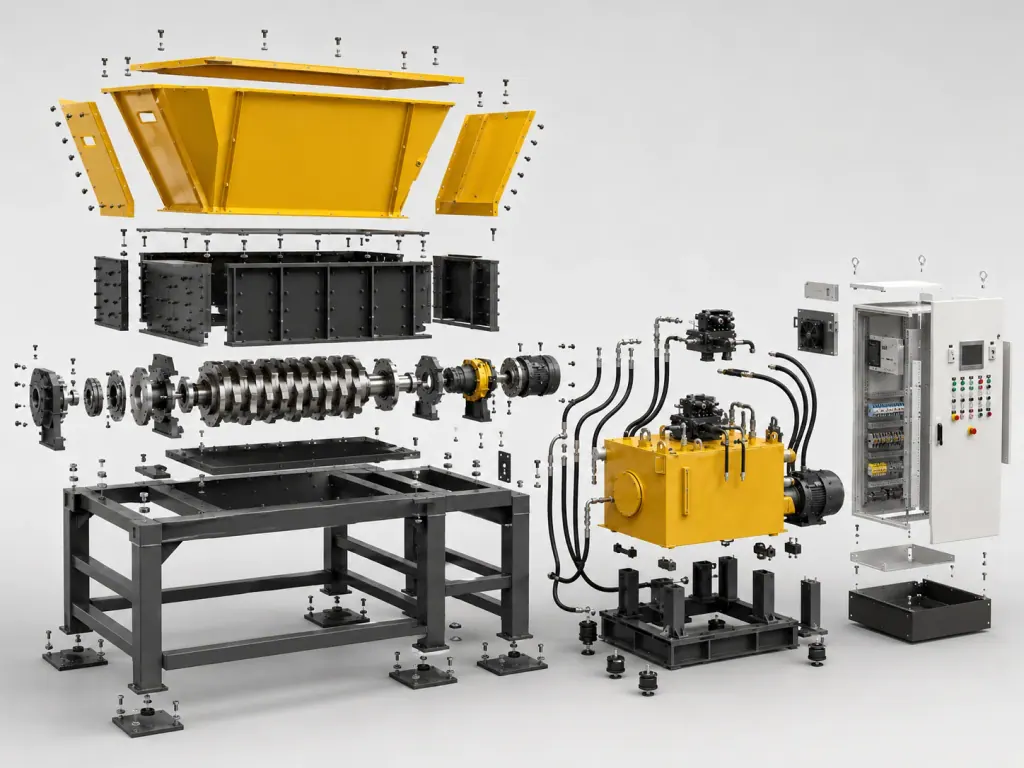
回收现场抓料喂料不匀,一抓大捆电缆砸进料斗,负荷瞬间拉满。控制系统监测管路油压,发现阻力接近安全上限,比例变量泵自动压低排量,维持扭矩不降但放慢转速,顶着额定功率继续剪。
碰到切不动的铁件或绞死结,系统要立即反转解脱。传感器报高压,换向阀动作,马达反转把料顶散,转两圈再转回来重新咬。连续反转几次还是咬不烂,系统直接停机报警,保护刀轴与主泵。
挑控制系统重点看反转动作顺不顺,逻辑能不能按物料调整。液压撕碎机的电控柜要跟前道板链输送机锁死,只要撕碎机反转排渣,输送机立刻停给料,等破碎腔吞吐正常了再接着喂。
常见问题
- 液压撕碎机能否直接破碎带钢丝编织或钢带的铠装电线?
- 可以。液压马达输出低速大扭矩,配合厚刀刃直接切断钢铠,油路带缓冲卸压,不会像机械齿轮箱那样发生硬碰撞断轴。
- 如何判断废旧电线回收生产线的前端该用液压驱动还是机械减速箱驱动?
- 看料况决定:如果大批料是粗钢铠、厚橡套以及缠绕严重的整捆大线,选液压驱动保险;如果进料全是散杂线、细护套线且下料均匀,选常规机械减速箱撕碎机成本更低。
- 液压撕碎机在破碎废旧电线时发生卡死,电控系统如何处理?
- 油路压力超标后,传感器发信号切断给料机,驱动阀组让刀轴反转吐料,反转两三圈后再正转复位咬料;要是反复尝试三次还是切不碎,设备自动停机并拉响警报。