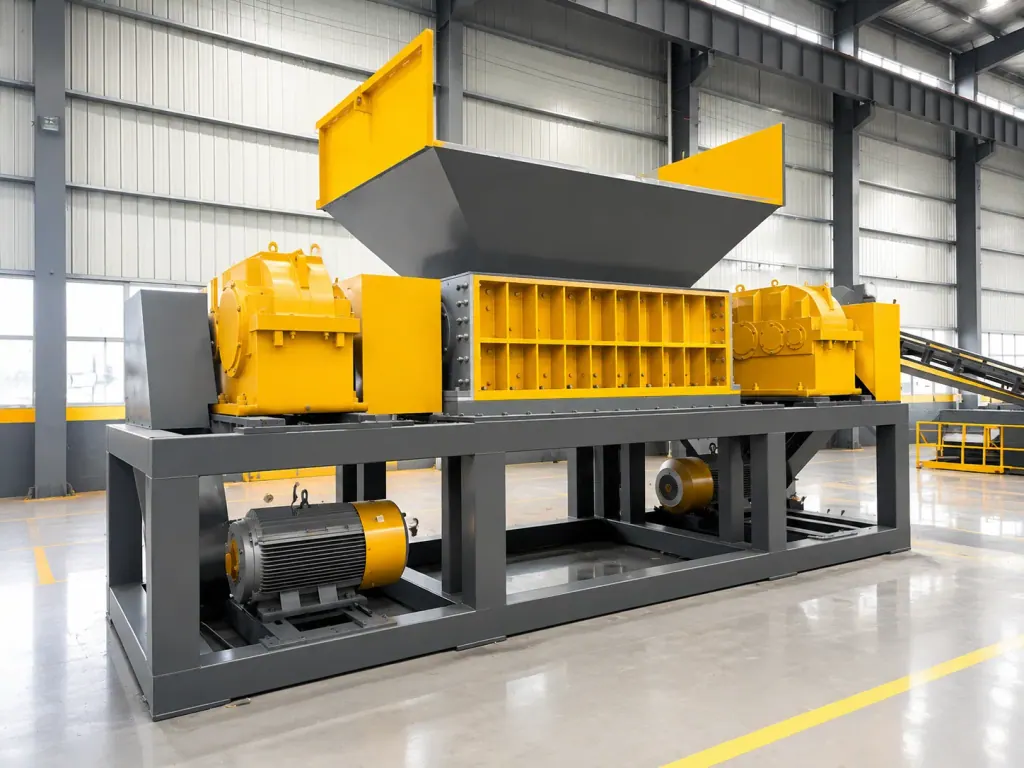
双轴撕碎机用在废旧电线回收线的前端,两根刀轴上的合金刀具低速交错啮合,切断成盘粗线、铠装电缆和杂乱线束,给后端细碎机供料。
开机容易卡机崩刃,毛病常出在估算上。拿松散物料的体积算阻力,刀齿咬进铜芯和外层金属护套时切不动。线皮混着韧性金属线进料,刀轴转速稍快或者扭矩不够,金属线就会拉丝缠在轴颈上。
选机器先看物料类型、刀轴扭矩和耐磨配置。线里带有弹簧钢丝或高硬度金属护层,选厚刀体和低爪数刀型,靠齿轮箱带出低转速大剪力咬断物料,能避开转速过快带来的机身振动和卡机发热。
| 工艺配置模块 | 电缆物料形态 | 功能作用 | 选型与操作判断要点 |
|---|---|---|---|
| 双轴撕碎机粗剪单元 | 带护套电缆、成捆杂线 | 剪切、撕裂与预先解聚 | 优先选低转速大扭矩齿轮箱,缩小定刀隔套间隙防缠绕 |
| 厚体少爪合金动刀 | 铠装电缆、粗径金属线 | 承受强冲击并切断硬金属 | 铠装层越厚刀片越需增厚,双爪咬入能力优于多爪 |
| 薄体多爪合金动刀 | 多股软铜线、汽车线束 | 多频次剪切短截 | 防止软线拉丝漏切,出料长度偏长时缩短刀盘间距 |
| PLC过载反转控制 | 夹杂不明金属硬物的混合线 | 电机过载保护与疏解卡堵 | 电流超限即刻反转吐料,反转三次仍卡阻需停机人工排查 |
| 后端精细解离系统 | 粗剪后的线段物料 | 粉碎至3-5mm用于铜塑分离 | 确保粗碎粒度均匀,避免超长金属线堵塞后端喂料通道 |
一、电线电缆物料特性对双轴撕碎机刀具受力与防缠绕的要求
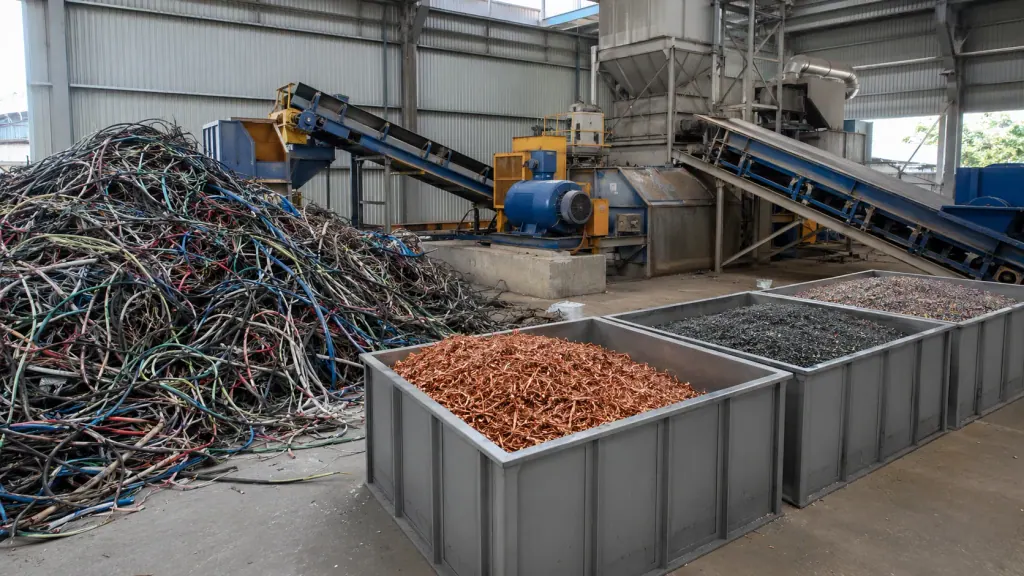
原料里常有BV单芯线、RV多股软线、汽车线束和带金属护套的铠装电缆。软铜线延展性强,细长导线进到破碎腔里容易贴着轴管卷圈;铠装电缆外层硬,切断瞬间会在刀尖上砸出冲击载荷。
防缠绕看刀盘间隙和隔套配合紧度。料子如果是汽车线束或多股细软线,定刀隔套要紧贴动刀侧面,堵住轴向和径向死角,别让铜丝钻进轴承位隔板。缝隙大了软线就会一圈圈绕在轴身上,拖慢主轴,轴头发热。
切粗铠装电缆,机子靠剪切和挤压一起发力咬破金属皮。刀箱内壁要做出料导向弧度,切断的短线能掉出刀齿咬合区,免得堵在箱底。堆在下面出不去,后面的物料就落不下来。
二、剪切刀具厚度爪数与高硬度合金材质耐磨配置
刀具厚度和爪数决定出料线段的长短和单齿破断能力。多爪刀咬料频次高,单齿受力面偏小;单爪或双爪刀钩扯力足,能啃动粗径电缆。
选刀具要看进料硬度和线径规格。进料带硬外皮或者钢丝铠装层,选厚刀体配双爪刀,靠刀尖厚度扛住强剪切力,刀尖不容易崩;来料要是细软民用杂线,换薄一些的多爪刀,转一圈多剪几次,长线就不会直接顺着啮合缝漏下去。
刀片天天碰金属,磨损快、冲击硬。合金钢热处理后要有高硬度抗磨,也得有韧性吃住冲击。每班检查动定刀啮合间隙,刃口磨钝了要补焊磨刀,保住切口平整。
三、低速大扭矩驱动系统与过载反转保护参数评估
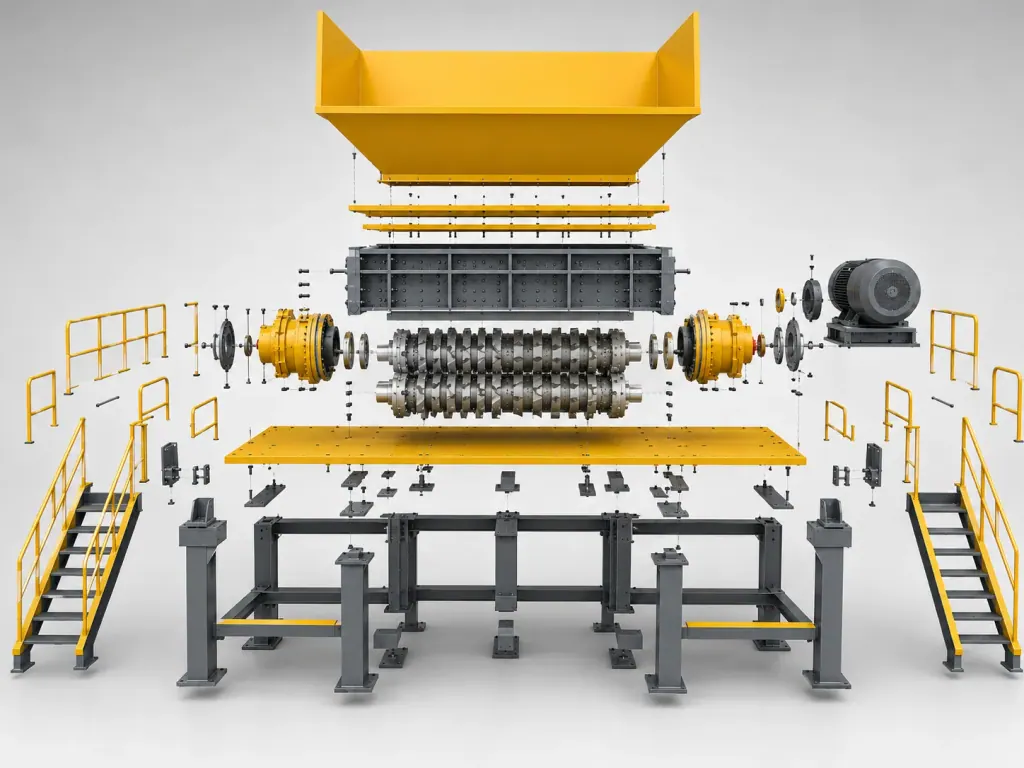
驱动总成装了电动机、重型齿轮箱和刀轴。转速快了,细线容易裹轴,刀口也发烫;低转速大扭矩才能咬碎厚绝缘皮和里面的粗铜芯。重型齿轮箱能吃住瞬时冲击,稳住两轴速差。
异物卡机保护得快,动作慢了伤齿轮箱。电流传感器盯着电机负荷,咬到超硬金属杂质电流猛抬,系统要在毫秒里断开正转转为反转,吐出线团,然后再倒回正转重新咬合。
挑驱动不能只比电机功率大小。选型看齿轮箱减速比和电控反转灵敏度。粗剪把物料咬碎,后续细碎机才能把料子打到3-5mm粒径,送进涡电流分选机和静电分选机把铜铝塑料分干净。
现场视频
常见问题
- 双轴撕碎机能否直接破碎带钢丝铠装的废电缆?
- 能切。铠装电缆配低转速大扭矩驱动,动刀用厚体耐磨合金刀,靠剪力切开金属护套。钢丝层厚,就调低主轴转速并开启过载反转,免得冲击电流过大打坏齿轮齿面。
- 废旧电线撕碎过程中如何防止细软铜线缠绕轴芯?
- 卡严隔套间隙。定刀跟隔套压紧主轴,收窄动刀侧边的缝隙,线头走到刀口就被斩断,钻不进轴颈,软线也就卷不上轴。
- 电线撕碎后的出料如何与废旧电线回收生产线后端对接?
- 双轴机把长线剪短,出料皮带拉进二级细碎机打到3-5mm。细料随后进涡电流机和静电分选机,吹出铜粒、铝粒和塑料皮。