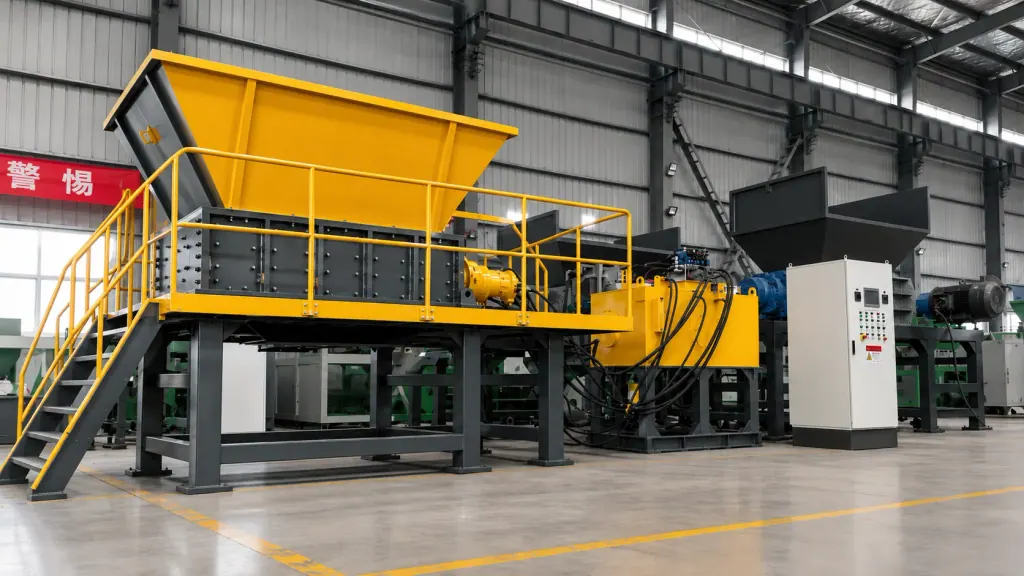
液压撕碎机常用于塑料回收线的前端粗碎工序,利用液压马达驱动交错排布的合金刀轴,通过剪切与挤压破碎大宗物料,对付农膜、编织袋、大型中空桶以及厚壁机头料。
大宗废塑料进料形态复杂。成卷薄膜极易缠死刀轴,料堆里夹带的厚重机头料或实心胶块在咬合瞬间又会带来强烈的机械冲击。齿轮硬连接传动遇到这种瞬态阻力,减速箱齿面和电机转子往往直接承受冲击。液压撕碎机依靠流体回路传递动力,转轴受阻时依然能输出设定扭矩,同时吸收来自物料的刚性反冲。
这套设备的选型核心是动力参数匹配与刀辊构型设计。评估时不能单看电机额定功率,应核验液压系统的起压速度、马达低速排量,以及针对韧性薄膜与硬质胶块的刀齿咬合形式。合理的参数匹配能减少卡料反转停机,给后道细碎和清洗系统提供尺寸相对稳定的进料。
| 破碎工况分类 | 主要废塑料形态 | 液压动力配置重点 | 刀辊结构形式 | 选型判断依据 |
|---|---|---|---|---|
| 柔性缠绕料工况 | 农膜、编织袋、打包带 | 中压大流量回路,注重刀轴回转线速度与快速正反转切换 | 薄型合金刀体,多钩齿刃口,刀片间隙紧密配合梳状定刀 | 原料受拉伸易延展裹轴,需依靠多齿高频剪切与清料定刀 |
| 实心厚壁料工况 | 注塑机头料、厚壁管材、实心胶块 | 高压大排量柱塞马达,保障零速启动峰值扭矩与过载溢流保护 | 大厚度合金刀具,单钩或双钩设计,大咬合破碎腔 | 物料抗压抗剪强度高,需集中单齿剪切力防止刀体受弯折损 |
| 混合大杂料工况 | 大宗包装容器、混杂工业固废塑料 | 负载敏感变量液压系统,根据切削压力实时自适应调节转速与扭矩 | 交错排列双钩刀体,动刀表面强化耐磨层配合重型刀座 | 物料尺寸与硬度波动大,依赖液压系统自适应变速与抗过载保护 |
一、大宗塑料破碎负荷突变特性与液压驱动抗过载机制
打包物料或堆叠散料落入破碎腔,负载变化呈无规则脉冲状态。薄膜类塑料在刀轴挤压下发生延展,层层缠绕导致摩擦阻力成倍增加。厚壁注塑块料则要求刀刃在接触瞬间提供极大的剪切力。机械减速机传动面对这种工况,通常靠热继电器或变频器过载保护触发电机反转,频繁启停对电网和齿轮都有损伤。
液压系统依靠主油泵和低速大扭矩马达传递动力。刀轴卡死或遇到不可破碎硬物时,系统油压迅速达到溢流阀设定压力,高压油直接泄回油箱,刀轴随之停转,动力端不会断开。这种流体柔性连接避开了齿轮打齿和电机扫膛的问题。
确定选用液压传动还是机械传动,依据是进料中杂质和实心大块料的占比。原料来源单一且全为均质薄壁容器时,机械传动足以应对。物料如果夹杂未分拣工业料、机头实心团块或金属杂质,选液压撕碎机才能提供足够的过载缓冲。
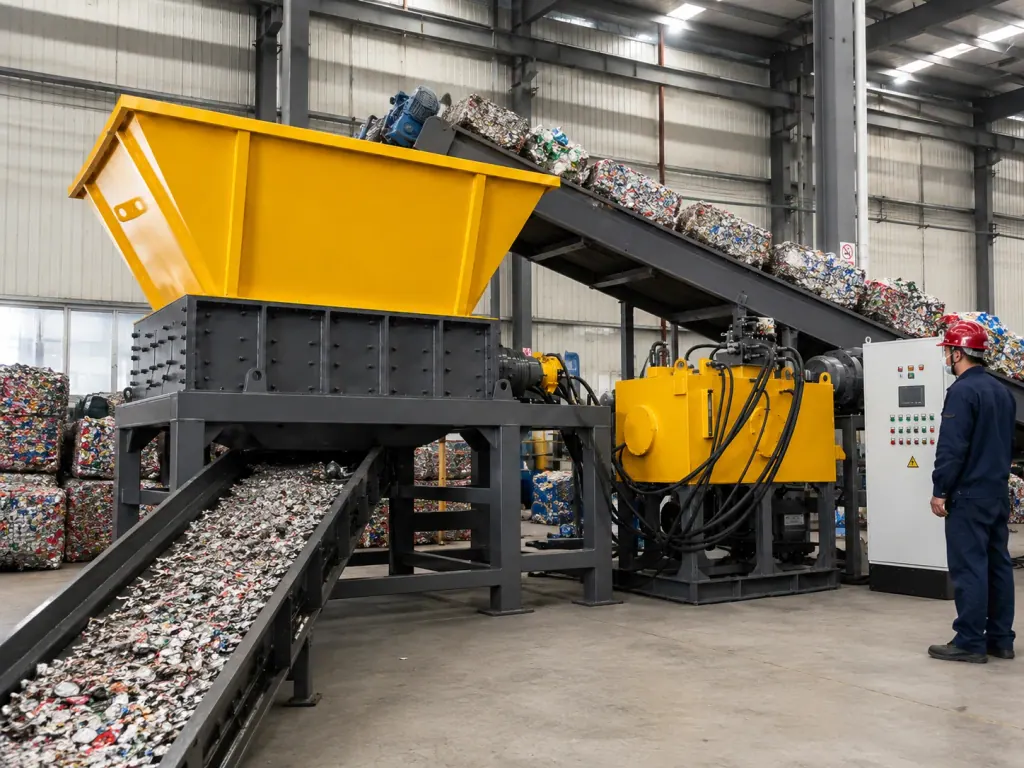
二、低速大扭矩液压马达排量与工作压力匹配要点
撕碎机的切削能力主要由系统压力和马达排量决定。马达排量决定了轴端输出扭矩的基数,系统压力决定了应对极限阻力时的推力上限。配置时通常选大排量径向柱塞马达,这种马达在接近零速时仍能持续输出额定最大扭矩,防止刀轴在低速啃咬厚实物料时发生失速。
油泵的变量机构要跟电控系统配合。破碎薄壁物料阻力小,系统保持大流量、中低工作压力,驱动刀轴以较高转速运转来保证吞吐量。切入高硬度实心块料导致油压上升时,变量泵自动调小排量,油压被推升至最高工作区间,转轴转为超低速强力剪切。
动力评估的判断依据是堵转扭矩与连续破碎扭矩的比例关系。处理厚壁实心块料,系统需要极高的峰值剪切力,必须选高工作压力方案。处理大件中空塑料容器,物料阻力较小,选型重点要换成大排量、中等压力的液压回路,靠提高刀轴回转速度来保证处理量。
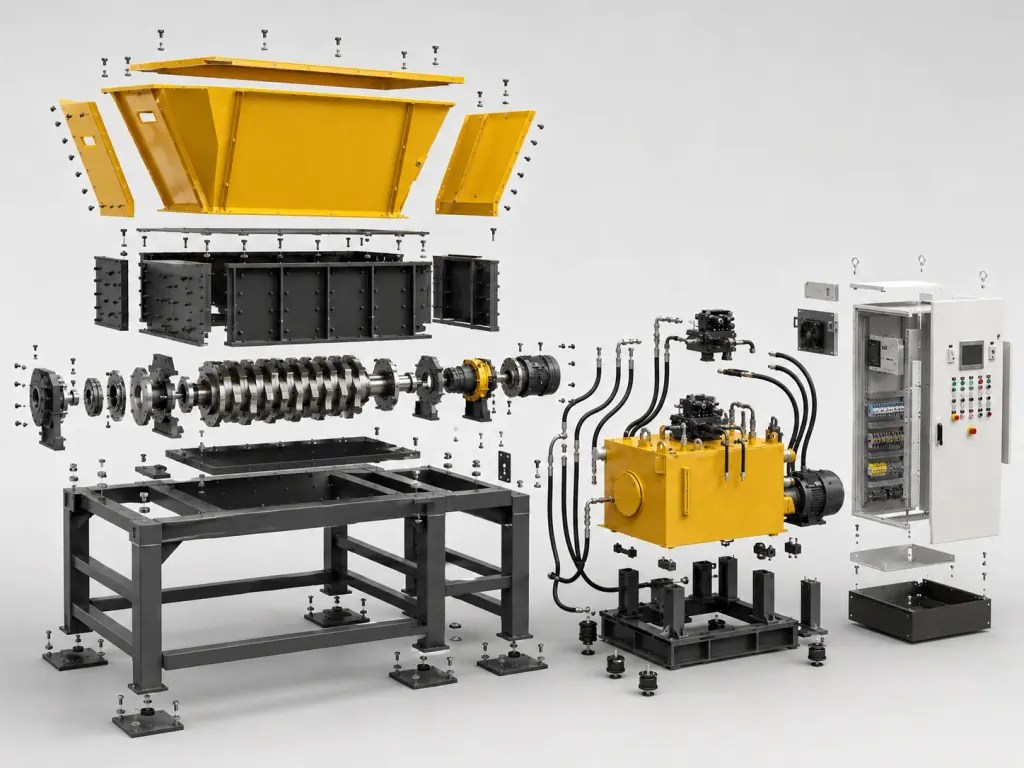
三、针对硬质块料与薄膜缠绕物的液压撕碎刀辊结构选型
刀辊形式直接决定物料能否被顺畅咬入切断。对付拉伸强度高的薄膜、编织袋与打包带,刀具需要做成多钩齿形状,动刀与定刀间隙要调得很小。间隙偏大,薄膜容易顺着缝隙塞入刀轴产生挤压。多齿钩刀在旋转中把延展的薄膜撕断,配合下方的梳状定刀清理刀轴根部,防止物料回裹。
遇到注塑机头料、实心管材或厚板,刀具受力主要是单点局部重载。此时要选单钩或双钩的大厚度刀体,减少单根轴上的刀齿数量,把扭矩集中在少数切削点上。厚刀体抗弯截面大,能吃住块料切入时的侧向推力,降低崩刃或断齿概率。
刀辊构型的选择依据是物料的主导物理形态。进料以薄膜、纤维缠绕物为主,刀轴优先配薄刀片、多钩齿和密排定刀。进料以厚壁硬胶、密实注塑块料为主,必须选厚刀片、大刀钩和开阔咬合腔,让刀刃能咬住大块料并直接剪碎。
常见问题
- 塑料粉碎回收生产线处理机头料时经常卡死,液压撕碎机如何解决这一问题?
- 机头料密度高且形状不规则,普通设备在切入瞬间容易扭矩不足导致过载跳闸。液压撕碎机由低速大扭矩液压马达驱动,受阻时油压上升,变量泵自动调节维持高扭矩输出。阻力一旦达到安全设定极限,液压油经溢流阀泄荷,系统自动反转退料后再正转切削,避免机械打齿和电机烧毁。
- 液压撕碎机刀轴应对农膜和编织袋缠绕时应重点核实哪些配置?
- 对付薄膜缠绕物,重点看动刀厚度、钩齿形状以及定刀与动刀的咬合间隙。需要选密排多钩齿刀具与梳齿状清料定刀,保持紧凑的剪切间隙以切断纤维。同时要确认液压马达在低速时的反向响应速度,确保缠绕初期能快速反转甩开物料。
- 在塑料粉碎回收生产线中,液压撕碎机后道通常需要衔接哪些设备?
- 液压撕碎机主要负责大宗料的一级粗碎和撕裂减容,出料多为大块。后道工序通常配二次细碎机将物料打成小颗粒,加装除铁器或风选机筛出金属与轻杂质,之后进入清洗与造粒工序。