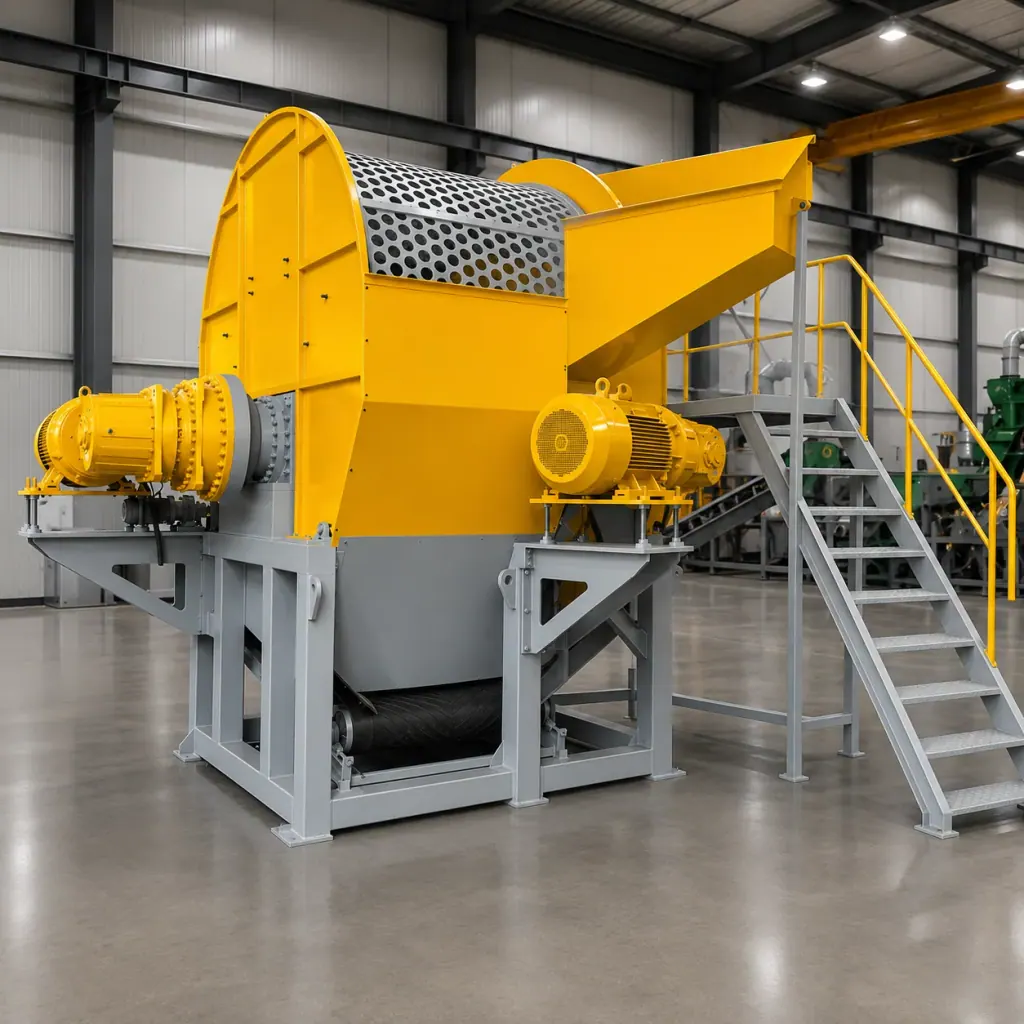
双轴撕碎机放在废旧轮胎颗粒线第一道工序,靠两组交错排列的合金刀具在低速下挤压、撕裂物料,把整条轮胎切成胶块送往后道工序。
整胎里面有密实橡胶层和粗钢丝圈,难点全在咬入那一刻的剪切阻力。刀轴扭矩要是给小了,刀齿碰到胎圈钢丝会直接憋停,电机跟着过载跳闸,连带齿轮箱内部也会被打坏。
定驱动总成得先算轮胎断开需要多大阻力,算出主轴扭矩,再照着扭矩和转速挑硬齿面减速机的速比,最后反推电机功率。电机大小管的是干活快慢,能不能一口咬断胎圈,全看减速机放出来的扭矩够不够。
| 驱动部件 | 工艺选型要求 | 失效模式防范 | 工况匹配判断要点 |
|---|---|---|---|
| 驱动电机 | 匹配主轴额定转速与处理量 | 防止低转速大阻力下过载烧毁绕组 | 依据计算所得峰值切削扭矩与主轴转速反推输入功率 |
| 硬齿面减速机 | 承受重载冲击与高减速比输出 | 防止齿轮断齿、点蚀及输出轴断裂 | 依据速比放大后输出扭矩是否覆盖胎圈钢丝切断阻力 |
| 重型刀轴与合金刀具 | 交错啮合提供剪切挤压力 | 防止刀齿崩刃、钝化后物料打滑 | 刀刃回转半径与厚度决定有效剪切力与主轴扭矩要求 |
| 电气控制系统 | 电流阈值监测与自动反转程序 | 防止卡机导致机械系统长时间堵转 | 依据过载触发灵敏度与反转摆脱卡堵的逻辑稳定性配置 |
一、轮胎初段粗碎剪切阻力分析与主轴扭矩需求核算
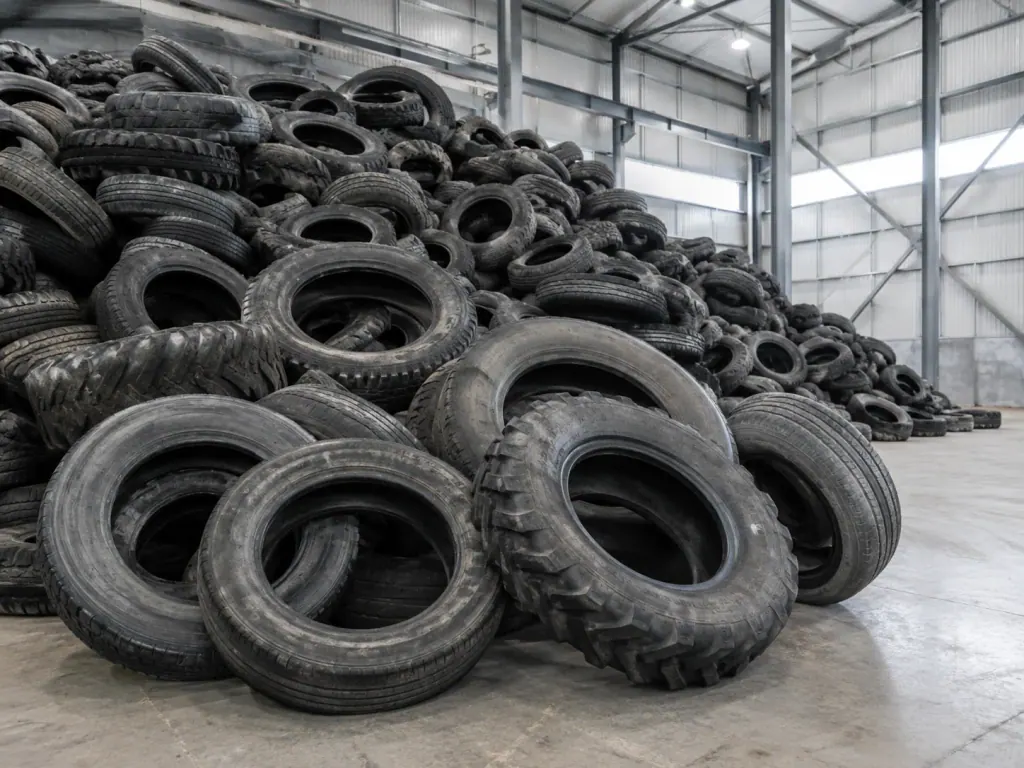
切轮胎的阻力来自胎体橡胶抗撕裂力和胎圈钢丝屈服剪切力。两根刀轴对向咬合,刀刃切进橡胶层时负荷相对平顺,一旦咬上口圈里那捆粗钢丝,阻力瞬间冲到顶点。
主轴输出扭矩等于刀刃回转半径乘上切削阻力。刀片外径做大,刀尖线速度跟着变快,可同等轴扭矩下的切向力反倒变小。核算扭矩必须卡死在胎圈钢丝切断阻力最大的那个瞬间,拿橡胶的平均撕裂阻力算扭矩肯定会选小。
判定扭矩够不够,关键看刀齿吃进整根圈口粗钢丝时的实际表现。选好刀片厚度之后,主轴扭矩必须保证单把刀齿在额定转速下直接切断高碳钢丝,转速不能往下掉,不然料就会在箱子里打滑悬空,产量跟着往下垮。
二、硬齿面减速机选型与电机驱动功率匹配原则
整套传动链按电机、偶合器、减速机和主轴套顺序连起来。减速箱负责把电机的转速降下来、把扭矩顶上去,齿面接触应力很大。这类工况得用硬齿面齿轮箱,靠渗碳淬火的高硬度齿面扛住剪切轮胎时的反作用力。
减速机速比决定主轴转速和扭矩放大倍数。速比做小了,主轴转得快但扭矩放大不够,切钢丝切不动。速比做大了,刀轴转太慢,吃料节奏跟不上,整条线产能起不来。选速比得兼顾主轴安全转速,把电机额定扭矩放大到刚好咬碎胎圈钢丝。
配电机功率得跟着扭矩走。先定死切透钢丝胎要的总扭矩和转速,算上传动效率折损,倒推出电机功率。两台电机带两台减速机各走一根轴的布局,每台齿轮箱各自承担单轴扭矩,能把单个齿轮箱尺寸做小。
三、过载反转保护逻辑与传动系统抗冲击安全冗余配置
没放气的大轮胎或者混进箱体的厚金属块落进去,瞬时阻力会顶破电机额定输出上限。电控柜得装电流互感器,设定好过载电流停机点和响应延迟时间。
卡死导致电流超过保护值,电控先让主轴停转,接着控制电机反转把卡死料吐出来,然后重新正转下压。反复反转几次还过不去,控制柜直接停机报警叫人工清理,防止电机堵转把绕组烧断。
校核传动抗冲击能力,关键看减速箱服务系数给得够不够。硬齿面减速机的热功率和机械扭矩上限要多留工况余量,吸收反转脱困和二次吃料回弹时的冲击能量,避免轴承和花键轴被剪断。
现场视频
常见问题
- 双轴撕碎机处理废旧轮胎时,可以通过加大电机功率来解决卡机问题吗?
- 电机只管能量输入快慢,能不能咬断粗钢丝取决于主轴扭矩。减速机速比给不够,光换大功率电机也没法在低速下提供足够的切向力,必须改配大速比或者换机械扭矩更大的减速箱。
- 废旧轮胎颗粒生产线中双轴撕碎机能否加装筛网以控制出料粒度?
- 双轴撕碎机干的是初段粗碎,物料切碎后从刀轴缝隙直接漏下去,底部不能装筛网。强行装筛网,断开的胎圈钢丝和帘线容易卡死网孔造成堵塞,出料尺寸由后面的二级破碎机和筛分机控制。
- 撕碎机减速箱配置液压驱动好还是机械硬齿面减速机驱动好?
- 机械硬齿面减速机传动效率高、日常维修直观,适合连续切常规轮胎。只要工况安全系数给足、反转保护程序调好,硬齿面机械传动就能扛住粗碎轮胎的冲击。