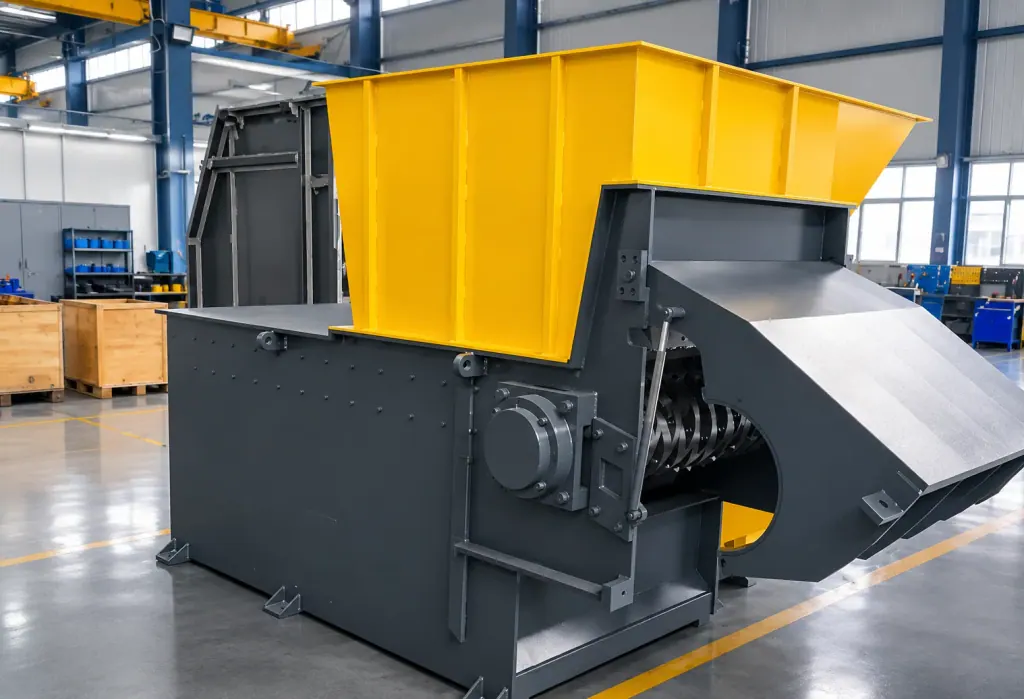
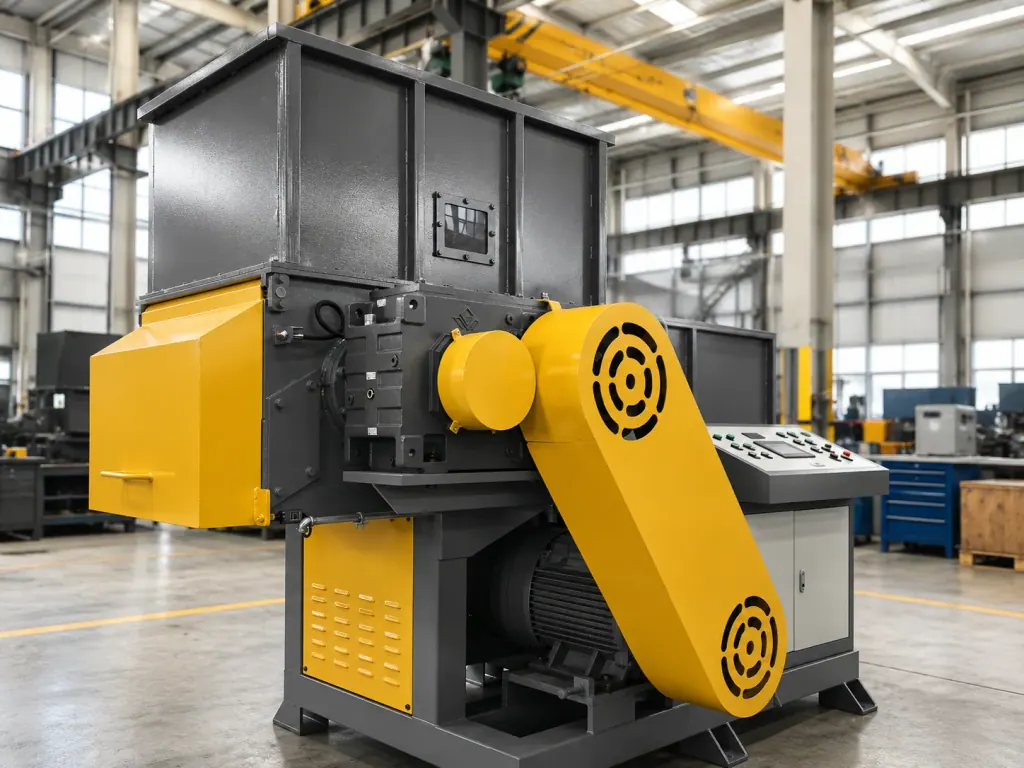
单轴撕碎机靠电机驱动刀辊旋转,配合底刀剪切物料,把粗碎后的橡胶块切到受控粒径,方便后续研磨与钢丝分离。
很多买家直接按成品颗粒目数倒推破碎机型号。胶块里有高强帘线和残余胎圈钢丝,单轴撕碎机做的是中间解离工段,不管终端细粉研磨。
选型要看前道粗碎出来的物料块度,再匹配刀辊切削角度、排布密度与出料筛孔。选型一旦错配,刀箱内部就会积热,橡胶受热焦化,切削效率跟着往下掉。
| 设备类型 | 适用物料 | 工艺阶段 | 选型判断依据 |
|---|---|---|---|
| 单轴撕碎机 | 粗碎轮胎胶块 | 细碎与造粒前预处理 | 依据后道入料上限配置筛网孔径,以主轴电流联动控制液压推料压力 |
| 双轴撕碎机 | 整胎与大件工业固废 | 一级粗破碎 | 依据原料外形尺寸与钢丝厚度选择刀盘厚度,低速大扭矩剪切 |
废旧轮胎胶块细碎工序中单轴撕碎机的核心作用与进料要求
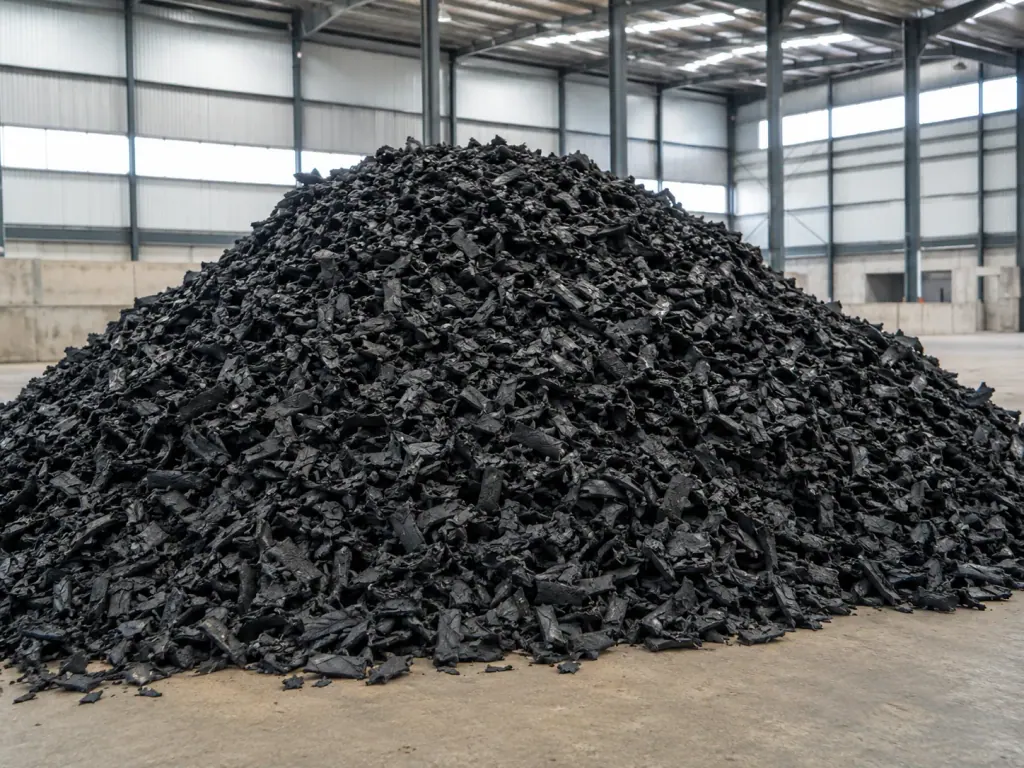
一级破碎切出来的胶块形状不规则。直接把大块胶料塞进细碎造粒机,动刀受力不均,主电机容易过载跳停。
单轴机主要负责切小粗胶块。刀刃剪切物料时打散橡胶与帘线纤维的黏结,残存的细钢丝也会受冲击露出来。
进料块度决定机腔开口和主轴扭矩。前道落料如果夹带未抽出的粗钢丝圈,工人必须在前级加一道分选或者卡紧进料尺寸,免得硬杂物塞死刀辊与底刀间隙。选型时如果前道胶块杂质多、尺寸波动大,机腔开口要放宽一档,留足缓冲余量。
耐磨动刀排布与旋转刀辊结构在轮胎造粒预处理中的配置要点
处理轮胎胶块,刀辊表面的动刀承受周期性剪切与磨料磨损。常规平刀切弹性橡胶容易打滑,现场多用带凹槽咬合面的方形或多边形可转位动刀块。
密排螺旋式动刀比单排平齐排布更吃得消切胶工况。螺旋交错安装把切削阻力摊到主轴圆周上,刀辊转动时不会反复撞出峰值扭矩,传动箱承载更平稳。
刀座基底堆焊耐磨保护层能防钢丝啃咬。刀刃切削角磨钝后,工人翻面就能用新刃,省去频繁换整刀的停机时间。进料如果是含帘线胶块,优先挑螺旋密排刀辊配凹槽刀块,依靠连续咬合防止物料在机腔内打滑回弹。
控制出料粒径的弧形筛网孔径选择与推料箱液压推力参数匹配
单轴机底部的弧形筛网卡着料在腔里的停留时间和出料尺寸。筛网孔开得太小,胶块在腔里反复揉搓发热,发黏的胶料很快糊住筛孔,电耗直线上升。
筛孔大小要照着后道细碎机的入料上限来定。后道如果是细碎造粒磨粉,筛孔直接开在后道能平稳吃料的最大临界值,别把能耗耗在单轴机里。
液压推料箱把浮在上面的轻质胶块硬推进刀辊。推料压力要挂钩主轴电流,主电机负载冲到额定电流附近,系统就减速或者缩回推料箱,防止胶块在刀辊上方起拱抱轴。后道工序对粒径宽容度高时,换用大孔筛网并调低推料保压压力,能避免胶料过度升温。
现场视频
常见问题
- 废旧轮胎颗粒生产线中单轴撕碎机可以直接喂入整胎吗?
- 不能直接喂整胎。单轴撕碎机吃的是粗碎后的胶块。整胎体积大,胎圈钢丝扎堆,硬塞进去会别卡推料箱,刀片也容易崩角打报废。
- 如何判断单轴撕碎机动刀是否需要翻面或更换?
- 出料颗粒毛边变多、带丝拉扯变长、电机空载回落变慢,说明刀刃钝了。停机量一下切削间隙,松开螺栓把动刀块转九十度换新刃口继续切。
- 弧形筛网堵塞的主要原因是什么?
- 筛孔选太小,或者胶块里纤维杂质多,物料在腔内揉搓升温变软糊死筛网。换大一号筛网或者放慢推料箱推进频率,机腔温度降下来就不会频繁堵孔。