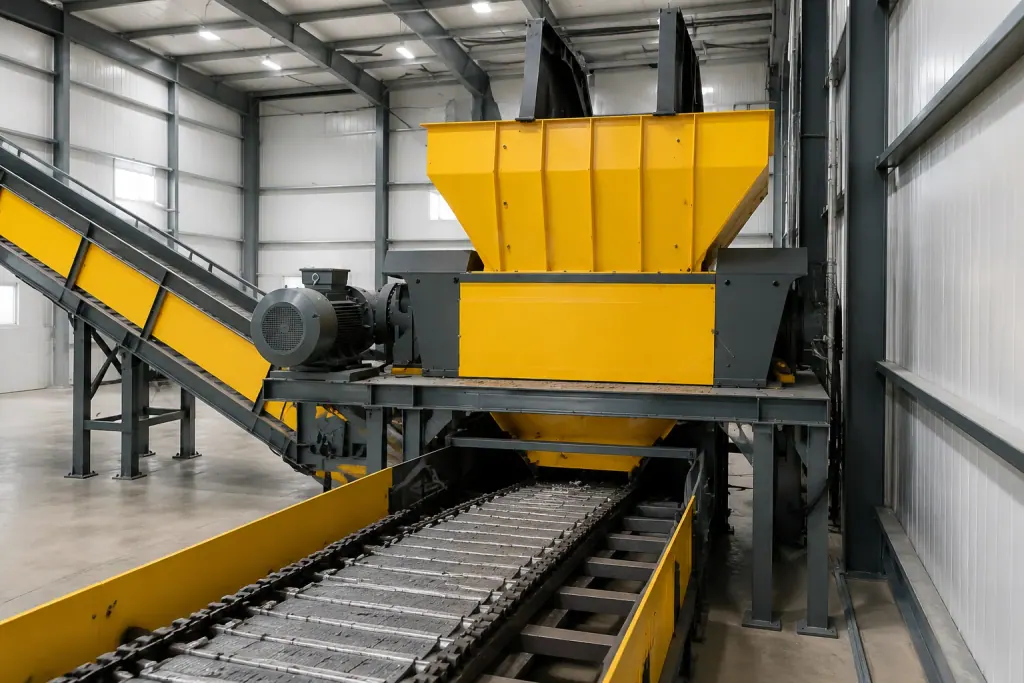
双轴撕碎机承担废旧轮胎颗粒线的一级粗碎任务。两个转子上交错排列着特种合金刀具,依靠剪切与挤压力,把整条废旧轮胎切成粗胶块。和传统老机型相比,这种结构的单机吞吐量提升了40%以上。
不少现场负责人采购时摸不准减速机扭矩留多少裕量,也拿不准刀盘齿形该用几爪。轮胎胎圈里埋着高强度粗钢丝圈,帘布层还有密集的细钢丝。设备要靠重型轴承系统配合低转速、大扭矩的精密齿轮箱,强行吃下这些金属与橡胶的复合体。
刀盘厚度直接卡死了初道胶块的条宽,钩齿角度则决定整胎能不能顺畅咬入下料。选型时摸清进料轮胎的最大直径,再看后道细碎机能吃进多大规格的料,这两点定下来,刀箱与驱动链的配置才不会走弯路。
| 设备与部件 | 适用工况与配置 | 工艺阶段 | 选型判断依据 |
|---|---|---|---|
| 双轴撕碎机主驱动 | 大扭矩精密齿轮箱配合重型轴承系统 | 整胎一级粗碎 | 以卡客车胎圈粗钢丝的瞬时抗剪强度为基准匹配扭矩储备 |
| 粗碎动刀盘 | 宽厚型大弯钩单爪耐磨合金刀具 | 完整大直径废胎进料 | 强化抓料咬入力,防止整胎在刀轴上方弹跳空转 |
| 精剪动刀盘 | 紧凑型多爪耐磨合金刀具配合定刀梳板 | 预破碎胶块进料 | 增加剪切接触频次,防止帘线缠绕主轴并控制出料块度 |
| 电控保护模块 | 双向自动反转过载保护系统 | 粗碎防卡机保护 | 依据主轴电机实时负载电流设定反转脱困与过载停机阈值 |
轮胎粗碎工况负荷特点与双轴撕碎机剪切力矩匹配
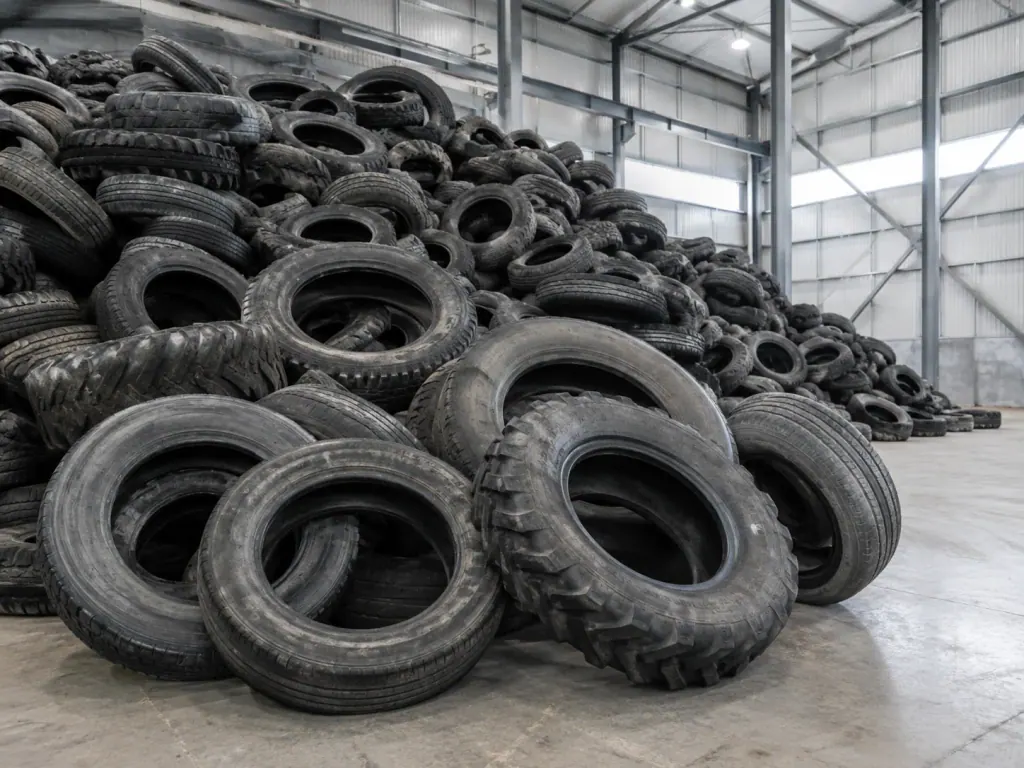
轿车轮胎胎体偏软,切碎时容易回弹;卡客车轮胎的帘线层厚,胎圈钢丝粗实。轿车胎进破碎腔容易在刀辊上方打滑跳动,大卡车胎则在刀尖扎入胎圈时,瞬间给主轴施加极大的阻力矩。
现场判断这套驱动到底能不能用,依据是刀刃切进胎圈瞬间电机的电流跳动幅度。有些工厂按切纯橡胶胎面的负荷去配减速机公称扭矩,刀盘一旦碰到粗钢丝圈就会闷车跳闸。只要进料包含没抽胎圈的整胎,齿轮箱就必须按剪断合金钢丝所需的峰值扭矩来选,留足抗冲击裕量。
两个转子采用异向旋转设计,转速差靠齿轮箱精确分配。主轴转速错开后,物料接触面的受力点随之变化,轮胎不会贴死在单根轴上空转,橡胶和胎圈能被顺利拽进刀盘咬合区。
耐磨合金刀盘厚度与钩齿结构对轮胎胶块出料尺寸的影响
后道细碎设备的进料口吞吐能力,决定了前面这台双轴撕碎机该配多厚的刀盘。刀盘轴向厚度就是出料胶块的宽度。刀盘越薄,切出来的胶条越窄,但薄刀片的抗弯截面模量跟着变小,遇到未剥离的粗钢丝容易崩刃。
钩齿爪数怎么定,依据是进料尺寸。整只大直径卡车胎进料,选用单爪大弯钩齿,吃料力道更深,能把圆弧胎身直接往两轴中间带;要是进料本来就是预切好的胶块,换成多爪浅齿,刀尖接触频率更高,漏掉的长条料更少。
刀具材质关系到设备的磨损更换周期。撕碎机配耐磨合金刀具,安装时要校准动刀刃口与侧壁定刀梳板的间隙。定刀齿尖紧贴动刀轴套,能刮掉挂在轴上的帘线与细钢丝,免得线头缠进轴承位引发摩擦发热甚至抱死。
低速大扭矩传动系统与双向自动防卡机保护选型配置
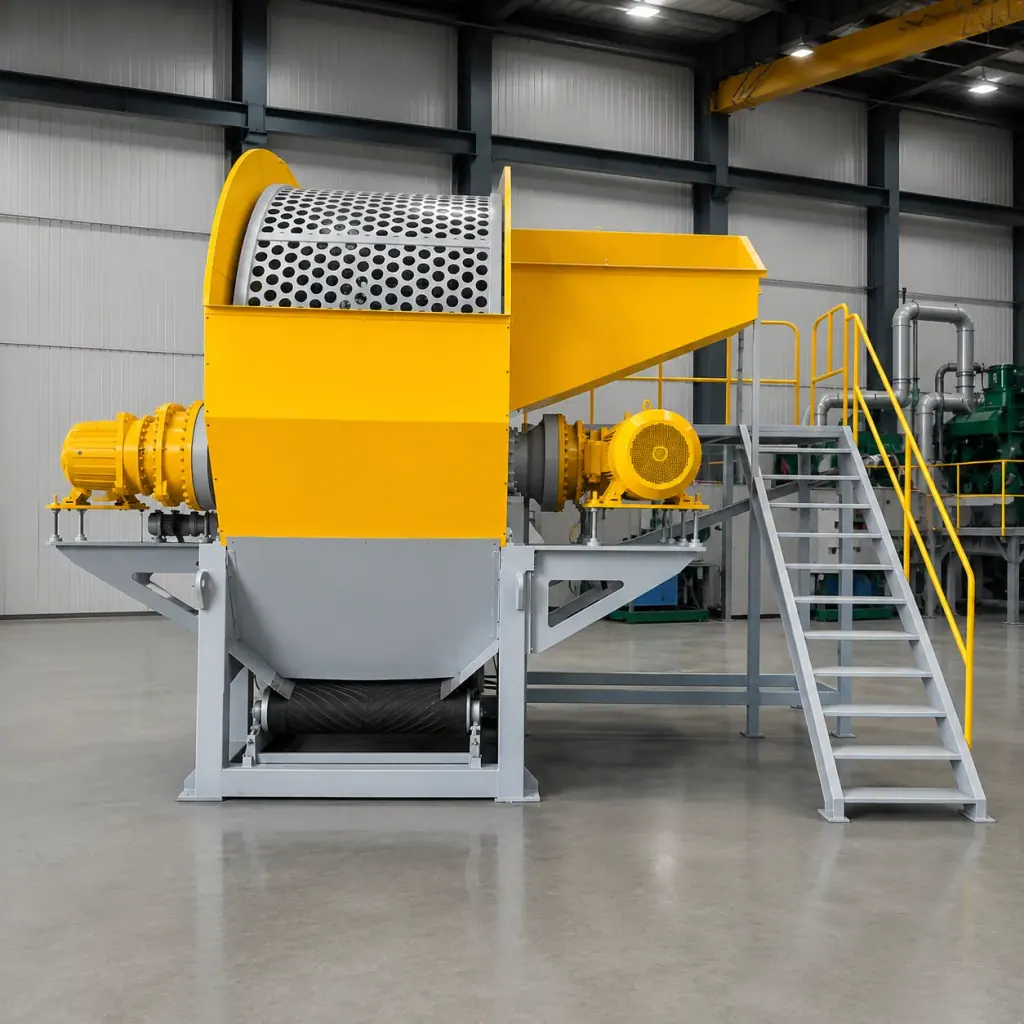
废胎粗碎常会带进轮毂碎片或大块硬质杂物。硬物卡进动刀定刀死角时,主轴几毫秒内停转,整机动能全砸在减速机齿轮和电机输出轴上。重型轴承系统与齿轮箱必须配防刚性冲击的机械阻尼或安全销。
电控系统的反转程序决定了设备卡死时能否自主恢复。判断控制系统成熟度的依据,是电流超标后反转吐料的响应延迟与动作逻辑。主轴电流跨过安全阈值,控制器掐断正转供电,让刀轴反转指定角度,吐出物料变换姿态,随后重新转入正转剪切。
要是连着反向转动设定次数还是咬不动料,电气系统立刻锁死跳闸并报警,避免打坏齿面或者扭弯主轴。自动吐料动作减少了人工清掏刀箱的麻烦。
现场视频
常见问题
- 废旧轮胎颗粒生产线粗碎工序为什么主要选双轴撕碎机?
- 这套设备利用双转子合金刀具进行低速剪切与挤压,硬碰硬切断橡胶和胎圈钢丝。相比传统粉碎设备,它的产量高出40%以上,低速运转不容易因为硬物冲击而频繁卡死。
- 双轴撕碎机的刀盘齿形应该怎么选?
- 依据进料外形来挑。如果是大直径整胎进料,选用单爪大弯钩齿强化咬合拽拉力;如果进的是切碎后的胶块,选多爪钩齿来增加剪切频次,压低出料条块的尺寸。
- 设备遇到无法剪断的异物卡料时如何保护传动系统?
- 重型轴承系统与精密齿轮箱硬抗瞬时冲撞。电控系统实时盯紧电机负载电流,一旦电流超限就让转子反转吐料重试,连续几次咬不断就自动切断电源停机报警,保护齿轮与主轴。