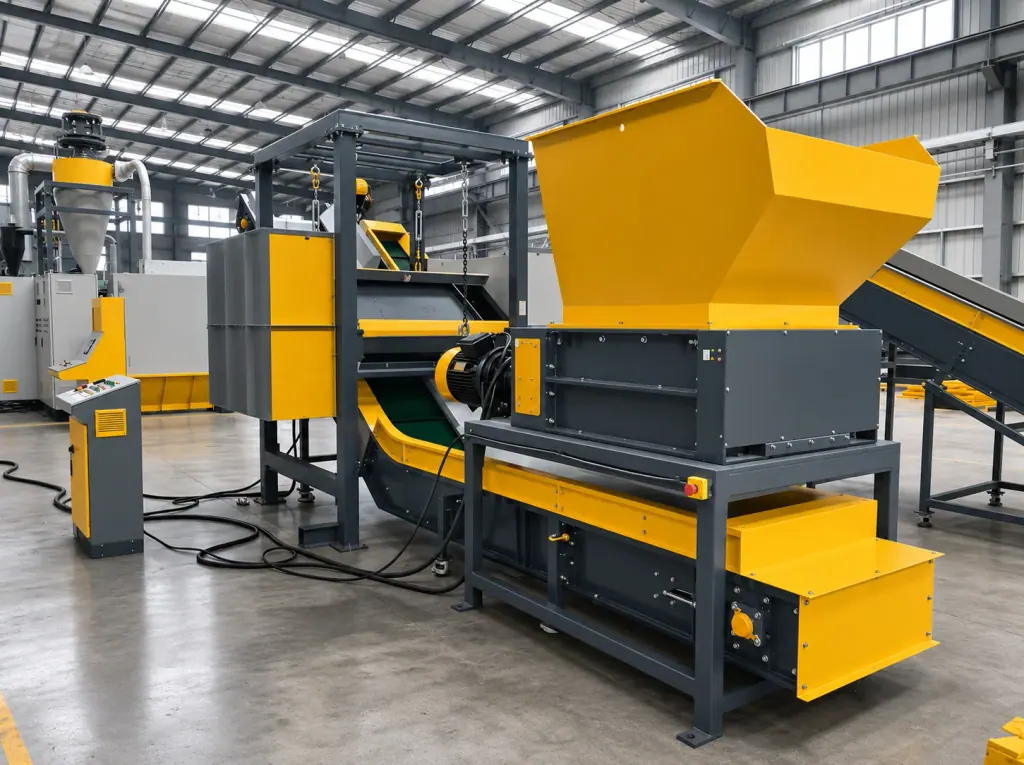
单轴撕碎机是塑料回收线里的关键细碎设备。设备依靠刀辊旋转与液压推料机构定向给料,配上弧形底筛控制出料规格,常用来撕碎注塑机头料、中空容器、编织袋和农膜。
选型依据主要看物料的抗冲击韧性与缠绕倾向。遇到高密度注塑实心硬料,推料系统保压进料才能切得动。面对农膜与拉丝料,动定刀间隙要调得极小,防物料包轴团聚。
进料箱推力逻辑、动刀材质构型与筛网孔径要跟来料形态对得上。如果只盯着电机铭牌功率算产能,现场很容易碰到物料阻力大直接闷车。
| 工艺配置项 | 薄膜与包装软料 | 机头料与厚壁硬料 | 选型与运行判断要点 |
|---|---|---|---|
| 推料箱进给模式 | 连续步进配防滑梳齿 | 负荷传感与压力自适应退刀 | 软料防压实融化,硬料防闷车卡死 |
| 动刀与转子结构 | 密排刀座与轴端防缠挡盘 | 阶梯交错排列四向可转位动刀 | 长纤维看防缠绕,实心块看分散冲击 |
| 筛网孔型与结构 | 高开孔率长圆孔或六角孔 | 重型交错圆孔筛板 | 依据热敏熔点选开孔率,避免循环摩擦糊网 |
一、进料形态与推料箱推力参数匹配标准
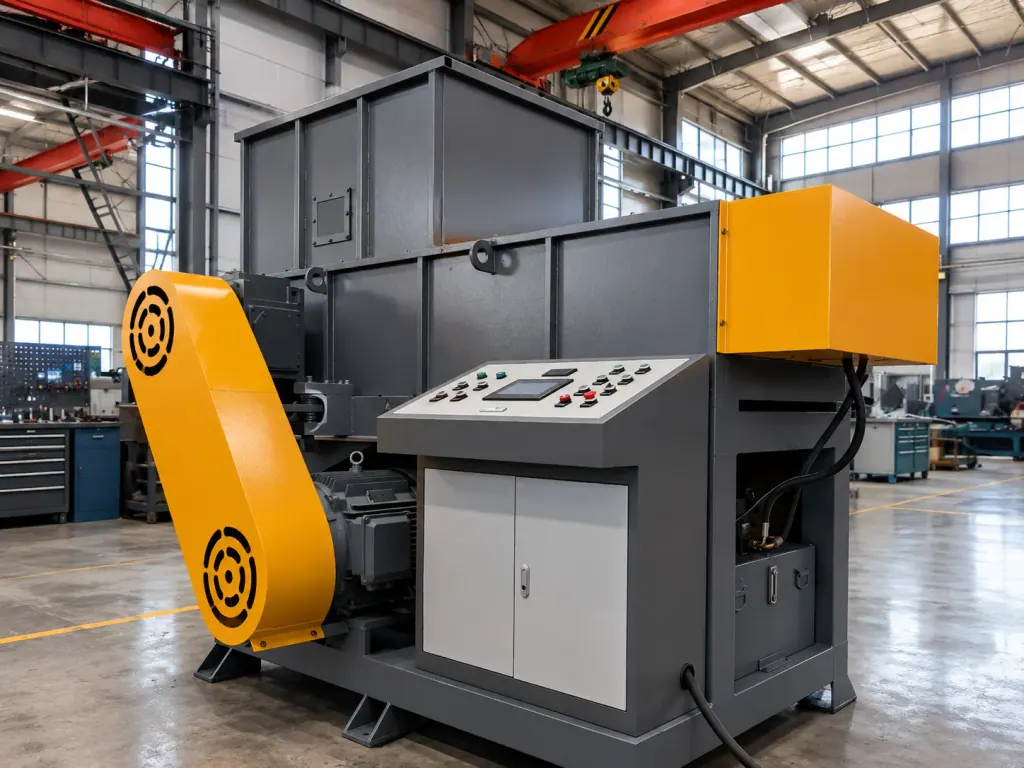
物料堆积密度与延展性直接决定推料动作。薄膜或编织袋回弹性高,推料箱如果死板地匀速硬顶,料包容易在刀辊上方被压实,切削摩擦一生热就会把塑料熔化。注塑块与厚壁管阻力大,推板推力不够会被物料反顶回来,刀辊就只能空转。
处理大块实心硬料时推料箱必须带压力传感反馈。一旦主轴电流顶到负荷上限,液压系统要主动缩回退料,等电流降下来再继续喂,免得把刀辊生生憋停。选推料逻辑的依据,就是来料的抗压强度和电机过载频率。
薄膜和包装软料很松散,推料箱底板要加装梳齿。梳齿卡住料底,物料就不会顺着推板回弹滑动,推板缩回时不带料,往前推时下料就稳当。
二、动刀动刀轴结构与硬质合金耐磨选型
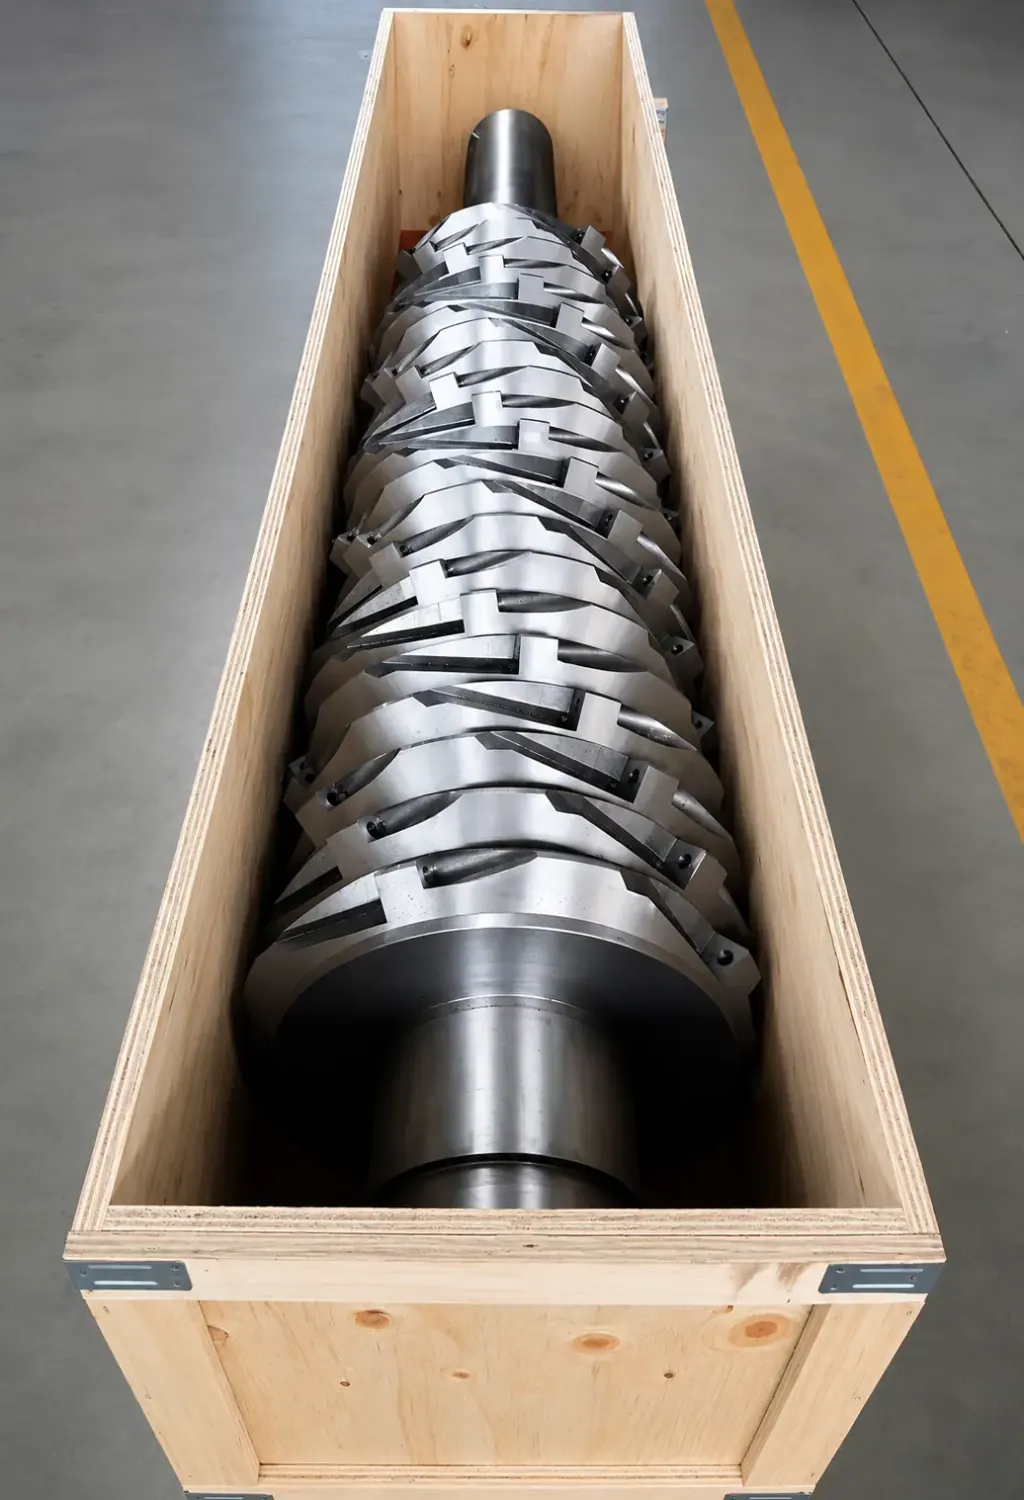
物料尺寸与缠绕风险决定刀轴类型。农膜与长纤维拉丝容易往轴两端缝隙钻,磨坏密封甚至抱死主轴,遇到这类料要选带轴端挡盘的密排转子。大块硬质注塑块料切削阻力集中,选用表面开槽的阶梯排布刀辊,把阻力散开。
回收料里往往带着泥沙或金属粉屑,动刀用硬质合金材质。方型四刃动刀处理硬料很省事,一个角磨钝了,拧松沉头螺栓转动九十度换新刃口,不用整把拆下来磨刀。
动定刀间隙直接影响软料切削效果,调刀好坏就看来料切口有没有拉丝。间隙偏大,软膜会被拽进刀缝产生摩擦热。间隙调得太小,主轴运转受热膨胀又容易撞刀,平时调刀用塞规在冷机状态锁紧螺栓。
三、可拆卸弧形筛网孔径与排料粒度控制
筛网孔径直接管着出料尺寸和粉碎室内的料循环量。出料小于筛孔才能掉出去,大块会被动刀兜回切削区。筛孔如果开得过小,碎料排不出去,在筛面和刀尖之间反复搓揉,热量散不掉就会把低熔点塑料直接烫糊在筛孔上。
挑筛孔看后道工序吃料要求和塑料熔点。后面直接接清洗线或挤出造粒机,孔径可以尽量放宽,单机吞吐量能提上去。如果后面连着细碎机,孔径放宽就得防着下道过载。厚壁胶块冲击力大,用交错圆孔筛板撑住刚度。薄膜容易贴网,改用六角孔或长圆孔扩大开孔面积。
筛网托架建议配液压开合或者侧抽滑轨。回收杂料难免夹带杂质糊死筛孔,托架开闭快慢关系到停机清理时间,配上机械安全销,一个人就能拆卸换网。
现场视频
常见问题
- 塑料粉碎回收生产线处理机头料时单轴撕碎机频繁闷车停机,应优先排查什么?
- 优先排查推料箱液压推力设定与主电机电流联动阈值。推料箱如果顶料过猛,大块料死死压在转子上,切削阻力会直接超过电机负载,需要调低推进压力并设置电机过载自动缩退。
- 单轴撕碎机在撕碎农膜或缠绕膜时物料融化糊网是什么原因?
- 通常是筛孔配得太密,或者刀刃间隙过大。刃口发钝切不断软膜,物料在刀口产生拉扯摩擦热,又不能顺畅过筛漏出,在粉碎室里反复搓揉蓄热,最后软化糊死筛孔。
- 刀具日常维护如何判断需要调面或更换?
- 出料断口出现明显毛刺拉丝、主轴空载到负荷电流往上跑、出料速度变慢,说明切削刃磨损。这时停机拆开侧门,把方块动刀拧松螺栓换个面使用。