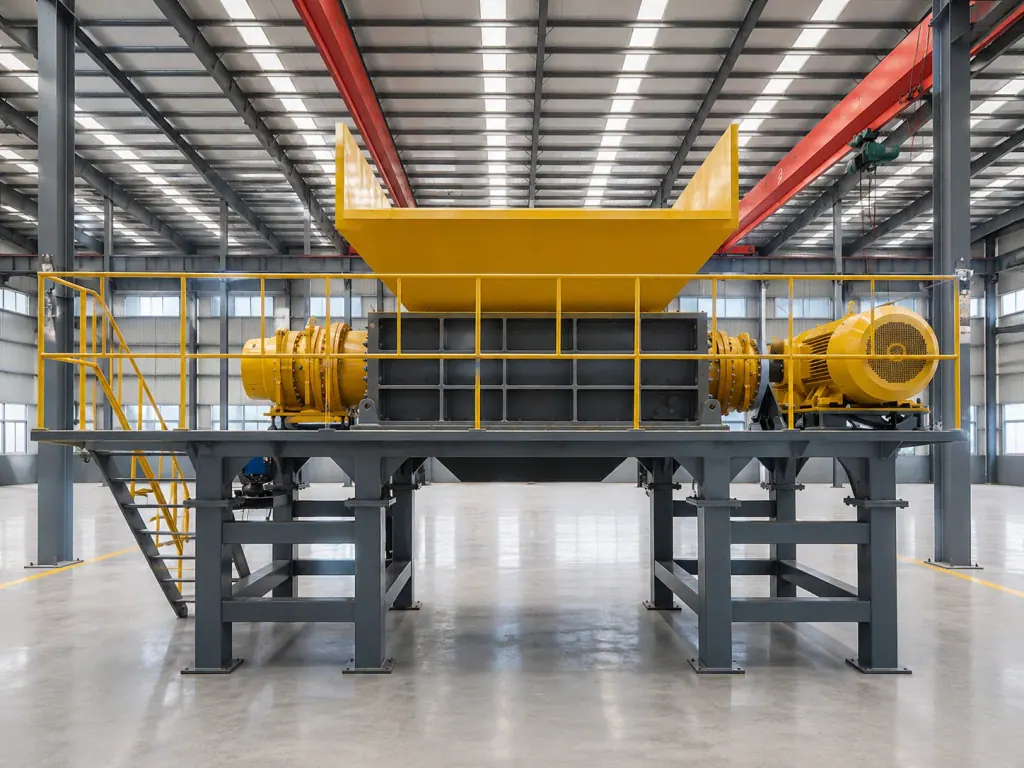
双轴撕碎机主要用在塑料粉碎回收线的一道粗碎工位,靠两组交错排列的合金刀具对滚,把缠绕膜、吨袋或塑料桶剪切撕开,便于后端清洗和分选。
撕软膜和硬料容易缠轴或闷车跳闸。选型不能只看电机功率大小,得看物料的延展性和抗拉强度,再去挑刀爪、定刀间隙和主轴扭矩。
| 设备配置项目 | 软质缠绕膜与吨袋工况 | 硬质中空塑料工况 | 选型判断依据 |
|---|---|---|---|
| 动刀爪形结构 | 多爪密齿合金刀具 | 单爪或双爪深喉合金刀具 | 软料需控抓料量防缠轴,硬料需大喉口强制咬入 |
| 定刀剥料组件 | 深嵌入式梳齿定刀贴紧隔套 | 重型平底侧向承托定刀 | 软料重在剥离轴心缠绕物,硬料重在抵抗径向剪切冲击 |
| 传动与减速箱 | 精密齿轮箱配常规变频电机 | 重型齿轮箱配低速大扭矩驱动 | 硬料咬切阻力大,需储备更高瞬时峰值扭矩 |
| 产线联控保护 | 过载监测与正反转解缠程序 | 精密扭矩监控与异物卡停反转 | 依据电机电流载荷波动阈值判定物料堵转状态 |
一、软质薄膜与硬质塑料对双轴撕碎机剪切力的差异化需求
缠绕膜、地膜和吨袋韧性强、延展率高。刀刃钝了或者间隙偏大,薄膜就切不断,顺着主轴越卷越紧,最后抱死刀轴。对付这类软料,全靠刀刃贴合精度,必须靠快刀直剪咬断。
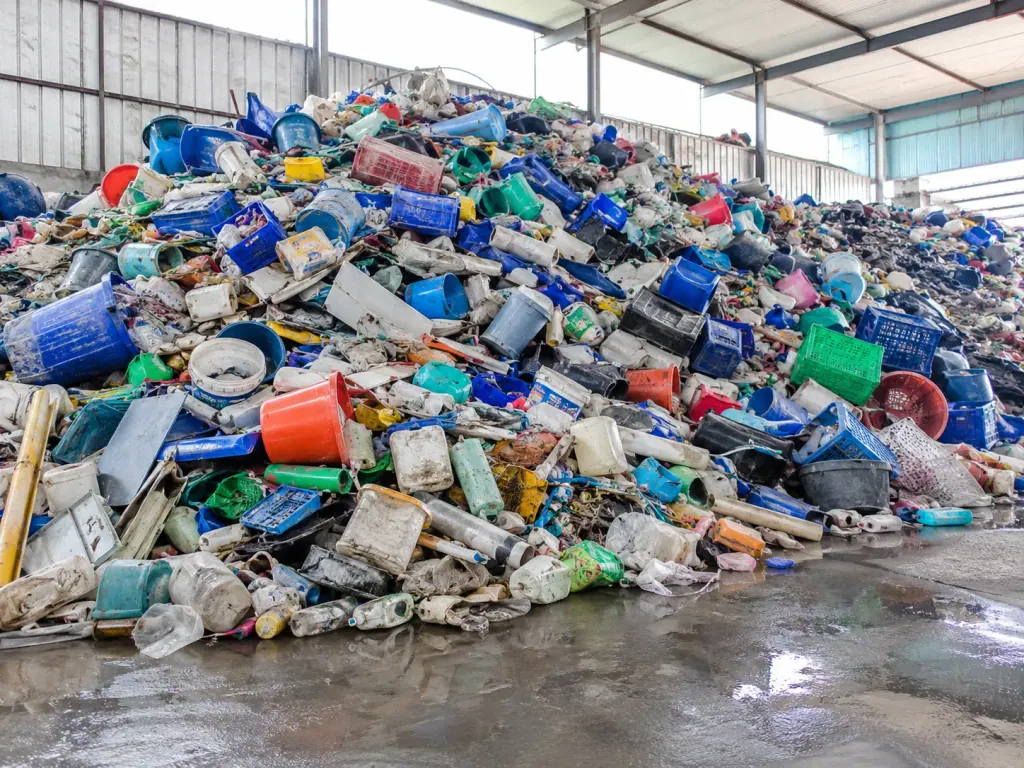
周转箱、中空桶和注塑机头料质地发硬,物料掉进刀箱往往打滑浮动,单靠刀刃很难扎进去。设备得靠主轴的大扭矩,用刀尖把料咬住拖下刀箱,通过两轴对滚强行啃碎。
选型判断看物料变形特性:大包薄膜或编织袋为主,主轴必须控制刀侧剪切间隙,避免薄膜挤进刀缝;厚壁硬塑料为主,要核算主轴承受峰值扭矩的能力,防止硬料咬入瞬间打坏齿轮箱。
二、防缠绕防卡料:定刀布置与多爪刀具几何参数匹配
动刀爪数决定每次抓料的多少。单爪或双爪刀开口大、刀齿深,抓料快,拆大号塑料桶很省力。换成成卷缠绕膜,单爪刀一口咬进去太多,薄膜全塞在主轴上,很快就会闷死。
破碎薄膜和编织料要配多爪动刀。齿数多了,每次咬入量变小,大团薄膜分散切入,主轴阻力更平稳。刀具一般用耐磨高强度合金钢,能多撑一阵,减少磨损。
定刀用来防止物料缠绕在刀轴隔套上。切薄膜时,定刀齿尖要贴住主轴隔套,做成密梳齿形状,薄膜刚搭上刀轴就被刮落。薄膜料优先选深嵌式剥料梳齿定刀,大块硬塑料则用平底侧托定刀承载冲击。
三、低速大扭矩动力传动与驱动配置选型要点
塑料粗碎时经常遇到大冲击。双轴撕碎机靠高减速比压低转速,把电机转速变成大扭矩输出。硬料咬合瞬间震动剧烈,重型齿轮箱和主轴能硬扛反冲载荷。
驱动方式要看物料杂质和开机时长。电机带减速机结构紧凑,日常维护简单,适合切分拣干净的塑料。液压马达直驱主轴没有机械齿轮硬碰硬,调速方便,遇到硬料异物能缓冲冲击。
选型依据看原料纯净度和停机成本:来料干净、规格一致,挑常规电机配重型齿轮箱划算;要是包料里经常夹带铁块硬杂物,控制系统必须设好过载电流停机线,卡死时自动反转吐料,吐完再正转切削,省去人工清料的麻烦。
现场视频
常见问题
- 双轴撕碎机加工塑料缠绕膜时频繁缠轴卡死,应如何调整刀具配置?
- 抓料太多和定刀间隙过大容易缠轴。把动刀换成多爪刀减少咬入量,再把梳齿定刀往里调,让齿尖贴近动刀隔套刮除薄膜。
- 在塑料粉碎回收生产线中,双轴撕碎机如何与后续工序配合?
- 双轴机负责前道破大块,把料撕成小条块。料出来后走输送线去磁选或者风选,筛掉杂质再进细碎机或造粒机。
- 电机齿轮箱驱动与液压马达驱动双轴撕碎机应如何抉择?
- 来料干净、杂物少,选电机配减速箱,耗电稳且修起来方便。要是打包料混着大铁块或硬异物,选液压马达直驱更抗冲击。